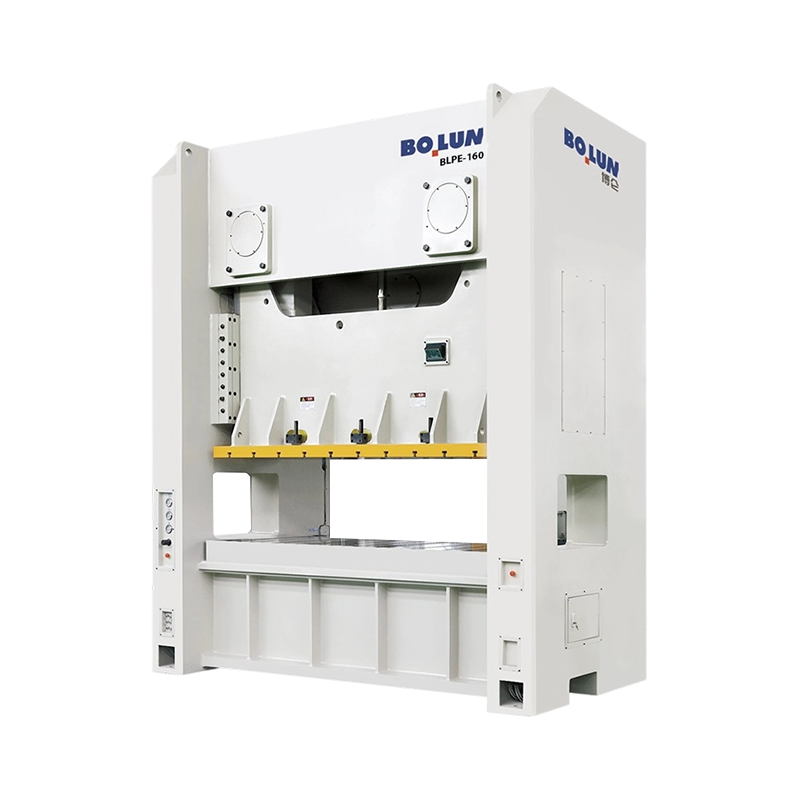
160 トンのオープンフレーム プレスと 160 トンのクローズドフレーム プレスを並べると、その違いは 30 フィート離れた場所からでも明らかです。 1 つは、オペレーターが手で幅の広いブランクを滑り込ませることができるように、ダイ領域の 3 つの側面が開いたままにすることです。もう 1 つは、全荷重時にほとんどたわまない応力緩和鋼の箱の中に同じダイを包みます。どちらも「160 トン機械プレス」という同じ説明で販売されており、驚くほど同じような価格で見積もられます。これらは同じマシンではありません。
印刷機に関する実際的な決定はすべて定義から出てくるため、定義を最初に行う必要があります。メカニカルプレス機は、回転するフライホイールに運動エネルギーを蓄え、そのエネルギーをクラッチとクランク型機構を介して、一連のガイド内を一定のストロークで上下に移動するスライドに放出する金属成形工作機械です。力は一定ではありません。ストローク全体にわたって圧力が増大し、下死点前の最後の数ミリメートルでピークに達します。そのため、機械プレスはブランキングやコイニングには優れていますが、ゆっくりとした全深さの成形には扱いにくいのです。
この 1 つの特性によって、以下の内容のほとんどが説明されます。トン数、ストローク、1 分あたりのストローク数が、制御設定ではなく機械の機構によって決まる理由。なぜ銘板の数字よりもフレームの剛性が重要なのか。そしてなぜ同じ機械のサーボ駆動バージョンが、サイクル速度を犠牲にすることなく柔軟性を必要とするプレス加工工場で最も急速に成長しているカテゴリーになったのか。
電源からダイ面までのエネルギー経路をたどると、機械全体の推論と特定が容易になります。
この一連の流れからは 2 つの結果が生じます。まず、機械プレスはストロークの底部付近でのみ定格トン数を発現します。プロセスで半ストロークで大きな力が必要な場合、クランク プレスは間違ったツールであり、油圧プレスまたはサーボ プレスを検討する必要があります。第二に、クラッチとブレーキはスライドをどれだけ正確に停止できるか、またどれだけ早くスライドを繰り返すことができるかを決定するため、クラッチのタイプは機械生成の最も強力な信号の 1 つです。電子ブレーキ モニターとインチ/シングル/連続モード セレクターを備えた摩擦クラッチにより、プレスを同じシフトで金型の設定と自動コイル供給に使用できるようになります。
送信タイプについては、残りの半分です。プレーン クランクシャフトは安価でコンパクトで、ほぼ正弦波のストローク曲線を持ち、ブランキングや一般的なスタンピングに適しています。偏心ギアドライブにより有効ストロークが長くなり、底部付近でのスライドが遅くなり、ストロークあたりの仕事エネルギーが増加し、深絞りや重成形のパフォーマンスが向上します。トグル リンケージは底部付近で力を大幅に増大させるため、材料をせん断するのではなく流動させる必要がある冷間鍛造、コイニング、校正作業に標準的な選択肢です。サーボドライブは、フライホイールとクラッチの配置を高トルクモーターに置き換え、プロセスが必要とするストローク曲線をプログラムできるようにします。
トン数が主要な数字ですが、これらは、5 年間の 2 交代操業後に印刷機がまだ許容範囲を維持できるかどうかを決定する要素です。
| 組み立て | 何をするのか | 引用文でわかること |
|---|---|---|
| フレーム | 形成反応を進行させ、スライドをベッドに対して直角に保ちます | 溶接構造とタイロッド構造。定格荷重時のたわみ図。溶接後の応力緩和はされているか |
| フライホイール | 各ストローク中に放出されるエネルギーを蓄える | フライホイール mass and allowable speed drop indicate available work energy, not just tonnage |
| クラッチとブレーキ | 各サイクルでドライブトレインを接続および停止します | ブレーキモニタリングとインチモードを備えた空気摩擦クラッチは、最新のより安全な機械を示します |
| クランクシャフトまたは偏心ギア | 回転をスライドモーションに変換します | ストロークプロファイル、仕事エネルギー、描画とブランキングの適合性を決定します。 |
| コネクティングロッドとスライド | 上型に力を伝達 | スライド面積、スライド調整範囲、油圧過負荷保護装置の有無 |
| ギブとガイド | スライドを平行に保ち、中心からずれた推力に抵抗します | 調整可能なギブと固定ギブ。クリアランス仕様。幅広のスライドでの 8 点ガイド |
| ベッドとボルスタープレート | 下側のダイをサポートし、使用可能なダイのスペースを定義します | ベッドサイズ、Tスロットパターン、クッションまたはダイクッションの有無、ベッドの厚さ |
| カウンターバランスシリンダー | オフセットスライドとツーリング重量 | 停止精度、ブレーキの摩耗、騒音レベルに影響を与える |
| 潤滑システム | ベアリング、ギブ、ギヤにオイルを供給します。 | 集中型と手動。潤滑不良が制御に連動しているかどうか |
| 制御および安全システム | サイクルを実行し、オペレーターを保護します | PLC生成、トン数モニター、ライトカーテン、両手制御、ストロークモード選択 |
この表の 2 つのエントリは、購入者が最も頻繁に流し読みするものであるため、特に注意する必要があります。フレームのたわみ(多くの場合、定格荷重におけるベッドの長さ 1 メートルあたりのミリメートルの分数で表されます)は、長いベッドの中央のダイ エッジが端のダイ エッジと同じ深さに近いかどうかを決定します。また、ギブ クリアランスは、金型が中心から外れてロードされたときのスライドの動作を決定します。これは、順送やトランスファー作業では通常のことです。大量のトン数を備えたプレスでも、柔らかいフレームと緩いガイドを使用しても不合格部品が製造され、コストが高くなるだけです。
プレスは、フレームの形状、ドライブとスライド間の接続ポイントの数、ストロークを生み出すトランスミッション、および機械の構築プロセスの 4 つの要素によってグループ化されます。これら 4 つの軸によって、カタログに表示されるカテゴリが生成されます。
オープンタイプのプレス機は、C 型フレームを備えており、金型エリアに正面および両側からアクセスできるため、手動ローディング、ロボットによるアクセス、短ラン作業が便利です。その代償として、荷重経路が閉じられていないため、フレームの剛性が本質的に低くなり、荷重がかかるとたわみ、跳ね返りが大きくなり、金型の寿命と部品の精度が低下します。クローズドタイプのプレスでは、金型の周囲の荷重経路が閉じられるため、アクセスが制限される代わりに、剛性が大幅に向上し、偏心荷重耐性が向上します。大量の精密加工を行うほとんどの工場は、最終的にはクローズドフレーム機械を標準化しますが、小規模なトン数や混合生産ではオープンフレーム印刷機がデフォルトのままです。 2 つのファミリー間の詳細な比較は、購入を決定する前に一読の価値があります。また、役立つ内訳も記載されています。 オープン型とクローズド型のトレードオフ 偏向とアクセスの引数について詳しく説明します。
一点プレスにより、中央の 1 本のコネクティング ロッドを介してスライドが駆動されます。これは、よりシンプルで安価で、幅の狭いダイや適度な偏心荷重に完全に適しています。ダブルポイント プレスは、スライドの幅全体に間隔を置いて配置された 2 本のコネクティング ロッドを介してスライドを駆動します。これにより、荷重が分散され、ダイが中心から外れて荷重を受けた場合の転倒に対する耐性が大幅に向上します。幅の広いパネル、アンバランスなステーションを備えた順送金型、または荷重をベッドの片側に押し付けるものを使用する場合、2 点式マシンは贅沢品ではありません。それが一貫した部品とスクラップの違いです。代表例はクローズドタイプのダブルポイントファミリーで、250トンワイドベッド機などの中級機はまさにこのような作業を目指しています。
 BLPE-250 堅牢ワイドベッド密閉型二点プレス 2,500 x 1,000 mm のワークテーブル、22 kW モーター、シリーズ データを備えた 250 トンのクローズド タイプのダブルポイント プレスで、幅広順送金型や偏心荷重に適しています。 製品を見る→
クランク ドライブは古典的であり、今でも最も一般的であり、シンプルで堅牢で、維持費が安価です。偏心ギアドライブは、より長い有効ストロークとより多くの仕事エネルギーを提供するため、400 ~ 800 トンの範囲の重量クローズドフレーム機械に採用されています。トグルドライブはストロークの底部で力を増大させるため、冷間鍛造およびコイニングの標準となっています。サーボドライブはフライホイールとクラッチの機構を完全に取り除き、スライドを保持し、ストロークの途中で反転させ、プログラム可能な動作プロファイル (ゆっくりとしたアプローチ、制御された接触、底部での停止、素早い戻り) に従うことができるサーボモーターに置き換えます。
このプログラム可能性により、サーボ プレスは、材料を引き裂くのではなく流動させる必要がある深絞り加工や、スプリングバックを排除するために滞留が必要な成形操作にとって魅力的なものとなっています。 125 トンのオープンタイプ シングルポイント サーボ プレスなどの機械は、特にその要件に基づいて構築されており、サーボ制御のスライド動作と深絞りプロセス ウィンドウを組み合わせています。
 BLAS-125 深絞りオープンタイプシングルポイントサーボパワープレス 拡張された 180 mm のスライド ストロークと深絞り用の 350 mm スロート深さを備えた 125 トンのオープン タイプ サーボ プレスで、プログラム可能なスライド動作が材料の流れをサポートします。 製品を見る→
実際的な注意点は、サーボプレスはトンあたりのコストが高く、活用するにはより優れたプロセス知識が必要であることです。パーツが単純なブランクまたは穴の開いたブラケットの場合、追加のモーション コントロールはジョブで使用されない機能に費やされる費用になります。
プレスの見積書には十数の数字が記載されていますが、その機械が仕事に適合するかどうかを決定するのはそのうちの少数だけです。これらは最初に調べるべきものです。
最も一般的な仕様ミスは、ストロークとエネルギーを確認せずにトン数を購入することです。深絞り加工では、短いストロークと軽いフライホイールを備えた 200 トン プレスは、より長いストロークと重いフライホイールを備えた 160 トン プレスに勝つことができますが、仕様書にはそれが大声で書かれていません。 2 番目に多いエラーは、中心から外れた荷重を無視することです。完全にベッドの中央に位置するダイは、最も重いステーションを片側に寄せてベッド幅全体にまたがるダイとは大きく異なる動作をします。
機械プレスは汎用の成形機械ですが、主に使用されるプロセスには 1 つの特徴があります。それは、制御された位置で突然大きな力を繰り返し加える必要があるということです。
ブランキングとピアシング。 金属板を剪断して形を整え、穴を開けます。材料は流動するのではなく破断するため、適切なスライド ガイドを備えた高速で剛性の高いプレスが理想的であり、必要なトン数はせん断強度と切断長さから簡単に計算できます。
曲げ、フランジ加工、成形。 金型が最終形状を設定するエアベンディング、ボトミング、フランジ加工の操作。一貫性は再現可能な下死点位置に依存します。
深描き。 材料が破れることなく金型キャビティに流れ込む必要があるカップ、ハウジング、モーターシェル。これは、購入者に、より長いストローク、ダイクッション、またはプログラム可能な速度プロファイルを備えたサーボドライブを求めるほとんどの場合、このプロセスです。
コイニングとサイジング。 ストローク下部に力を集中させる必要がある、薄くて高圧な作業。ここではトグル歯車機械と偏心歯車機械が優れています。
冷間鍛造。 固体または固体に近い部品は室温で形成され、非常に大きな力と大きな変形が必要となります。バランスのとれたストローク特性と頑丈なフレームを備えたトグルドライブ機械は、この任務のために構築されており、650 トンクラスの高トン数トグルプレスは、バランスのとれたストローク動作、高い変形能力、および継続的な産業負荷を目的としたフレームというカテゴリーを示しています。
 BLKP-650 高変形冷間鍛造トグル式パワープレス 8 mm の圧力ストロークを備えた 650 トンのトグル プレス、一体型エジェクター、75 x 4 kW モーターにより、重冷間鍛造と厚肉部品の安定した成形を実現します。 製品を見る→
バッテリーシェルと構造コンポーネントのスタンピング。 新しく急速に拡大しているアプリケーション。バッテリーのエンクロージャと構造部品には、非常に安定したスライド動作、複数のシェル サイズにわたる高精度、および歪みなく厚くまたは硬い合金を形成するのに十分なトン数が必要です。幅の広いベッドを備えた専用のダブルポイント機械が、このカテゴリーの作業のために特別に登場しました。
特定のモデルを選択する前に、マシン ファミリが正しい必要があります。 3 つの家族はさまざまな問題を解決します。
| 変数 | メカニカルプレス | 油圧プレス | サーボプレス |
|---|---|---|---|
| 力のプロファイル | 下死点付近のピーク | ストローク全体を通じて一定 | ストローク内のどこでもプログラム可能 |
| 脳卒中 | メカニズムによって固定される | 調整可能 | 完全にプログラム可能 |
| サイクル速度 | 高速、通常は 3 つの中で最も速い | 最も遅い | 高速でパーツごとに最適化可能 |
| エネルギー効率 | フライホイール buffers peak demand from the supply | 連続ポンプ負荷 | 主に成形時に使用されるエネルギー |
| 最適な用途 | ブランキング、穴あけ、曲げ、一般プレス加工、冷間鍛造 | 深絞り、厚板、ロングドウェル成形 | 深絞り、スプリングバック制御、柔軟な混合生産 |
| 主なコスト要因 | フレーム stiffness, drive type, tonnage | ポンプとバルブの容量、シリンダーサイズ | モーターおよび駆動電子機器、制御ソフトウェア |
実際には、大部分の量産スタンピング工場は依然として、せん断や浅い成形を伴うあらゆる作業に機械プレスを稼働させ、深くて遅い作業には油圧を維持し、部品の混合が幅広く、切り替え時間が重要な場合にはサーボ機械を追加しています。避けるべき間違いは、十分に仕様が定められたクランク プレスなら大幅に安価で行える作業のためにサーボ プレスを購入すること、または油圧またはサーボ マシンのみが提供できる力プロファイルを必要とする深絞り作業のために小型の機械式プレスを購入することです。
家族とトン数が決まれば、15 年間稼働するマシンと 5 年間戦い続けるマシンの違いは、商業的および技術的な質問の短いリストに帰着します。
リードタイムには独自のラインが必要です。標準的なオープンフレーム機械は数か月で出荷される場合がありますが、仕様に合わせて構築された大型のクローズドフレームまたはサーボプレスの場合は、かなり長い時間がかかる場合があります。生産量の増加が固定されている場合、プレス発注日も事実上固定されており、カスタマイズについては入金前に書面で合意する必要があります。
機械プレスはエネルギーを蓄えた機械であり、電源がオフになってもそのエネルギーを保持します。現代の印刷機のすべての安全機能は、その事実のために存在しています。ブレーキが故障してもスライドが落下するのではなく機械が停止するようにブレーキを監視する必要があり、ロックアウト手順では電源だけでなく蓄積されたエネルギーも隔離する必要があります。
メンテナンスもメカニックが行います。クラッチとブレーキのライニングは摩耗しているため、定期的に検査する必要があります。ジブのクリアランスは負荷と温度によって変化するため、チェックする必要があります。潤滑ポイントには確実に給油する必要があります。不足したギブはベアリングを破壊するずっと前にスライド表面に損傷を与えるからです。また、フライホイール ベアリング、カウンターバランス シリンダー、過負荷保護装置にはすべて検査間隔があり、初日からメンテナンス ログに記録する必要があります。
ショップが採用できる最も役立つ習慣は、トン数の監視です。すべてのストロークの力の痕跡を記録するプレス機は、不合格部品でいっぱいのスクラップ箱が生成される数週間前に、ダイの磨耗、二重ブランク、部品の供給ミス、またはベアリングの問題の発生にフラグを立てます。シフトごとに数千のストロークを実行する機械では、その監視は、注文フォームの他のほとんどのオプションよりも早く元が取れます。
メカニカルプレス機はコンセプトがシンプルですが、細部に至るまで容赦がありません。フライホイールはエネルギーを蓄え、クラッチはエネルギーを解放し、クランク、ギア、またはトグルがエネルギーを固定ストロークに変換して底部付近に力を伝達します。フレームの剛性、接続ポイント、オフセンター荷重耐性、トン数だけではなくストロークとエネルギー、クラッチ、ガイド、制御システムの品質など、商業的に重要なものはすべて、そのメカニズムの直接的な結果です。
まずは家族を正しく理解してください。次に、ストローク、エネルギー、ベッド サイズをパンフレットの数値ではなく部品に合わせ、適切なトン数マージンを購入し、誰がフレームを加工し、誰が設置後に機械の後ろに立っているのかを確認します。この方法で選択した印刷機は、見積もりの中で最も高価なオプションである必要はありません。実際に実行しようとしている作業にメカニズムが一致するものである必要があるだけです。
ある中堅ファスナーメーカーは最近、よくある問題に直面しました。同社の CNC 旋盤は、出荷されるボルト 1 キログラムごとにほぼ 3 キログラムの鋼...
簡単な答え: あなたの作品に適したフレームタイプ アン 開放型パワープレス機 は、作業領域の 3 ...
金型エンジニアは新しいブラケット プログラムを見積もって、160 トンのプレスを指定しました。金型が構築され、機械が設置され、最初の生産運転でスライ...
印刷機は 1 つの機械カテゴリーではありません。これは、フレーム、ドライブ、ラム接続ポイント、および目的のプロセスによって定義される金属成形機のファ...
お問い合わせ

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

中国浙江省盛州市金亭鎮厦仁臨江路東1号
準備完了 始めるには?
Get in Touch

さあ!
浙江博倫