アン 開放型パワープレス機 は、作業領域の 3 つの側面にアクセスできるようにする C 型またはギャップ フレームを使用し、金型の取り付けや部品の供給を容易にします。一方、クローズド タイプのパワー プレス機は、金型領域を囲むストレート サイドまたはハウジング フレームを使用して、重荷重下でも最大の剛性と精度を実現します。 . オープン プレスは一般に、軽度から中程度のブランキング、打ち抜き、約 300 トンまでの成形作業に適していますが、クローズド プレスは、多くの場合 500 トンをはるかに超える重スタンピング、深絞り、高精度部品に選択されます。 .
機械を比較する工場管理者とバイヤーにとって、実際的な結論は、フレーム タイプは部品サイズ、成形力、必要な平行度、および金型交換の頻度に従うべきであるということです。間違ったフレームを選択すると、小型のオープン印刷機では早期の摩耗や不正確な部品が発生し、大型のクローズド印刷機では不必要な資本コストと床面積が発生し、お金が無駄になります。
積み込みと供給のために 3 つの側面にアクセス可能
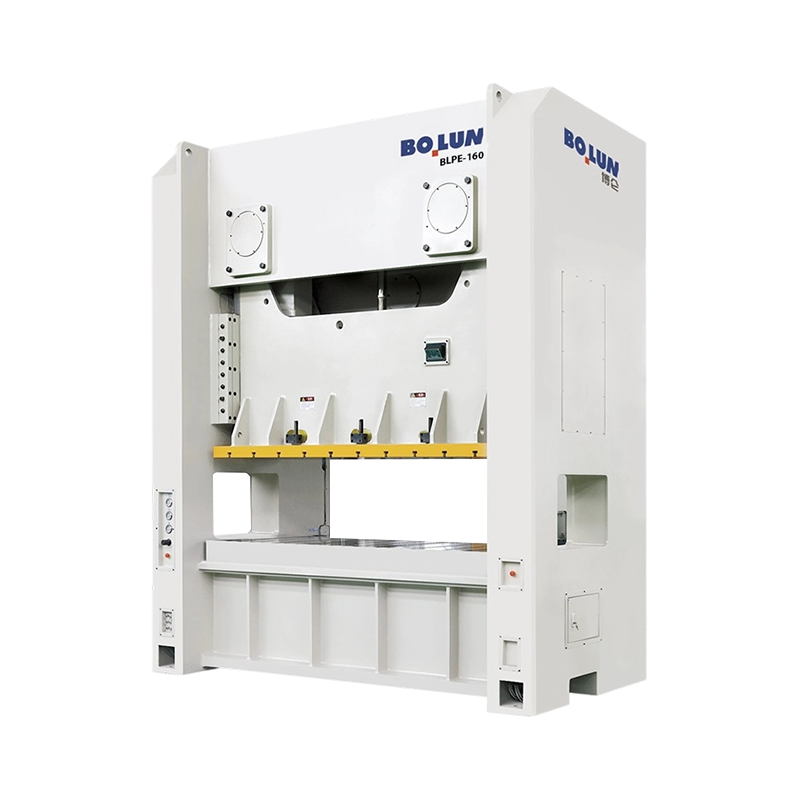
剛性と高トン数を実現する密閉型フレーム
ストロークごとにフライホイールのエネルギーが蓄積および放出される
荷重時のフレームのたわみと平行度
A 機械式パワープレス 電気モーターの回転をスライドの直線運動に変換し、金型を駆動して板金を形成します。フライホイールを使用してストローク間のエネルギーを蓄え、クラッチとブレーキを使用して各サイクルを開始および停止します。 。このエネルギー貯蔵アプローチにより、高いストローク速度と一貫した部品生産が可能になり、これが機械プレスが大量のスタンピング工場の主力であり続ける理由です。
モーターはフライホイールに接続されたベルトを駆動し、クラッチがつながるまでフライホイールはクランクシャフト上で自由に回転します。クラッチが接続されると、蓄積されたエネルギーがクランクシャフトまたは偏心器に伝達され、コンロッドとスライドが上下に動きます。ブレーキはサイクル内の定義された点 (通常は上死点) でクランクシャフトを停止し、プレスは次のストロークの準備が整います。
の 開放型パワープレス機 ギャップ フレームまたは C フレーム プレスと呼ばれることが多いこのフレームは、文字 C のような形をしており、前面と両側にスロートが開いているため、オペレーターや自動化装置がさまざまな方向から金型に到達できます。 .
オープンスロートにより、ブランクの配置、完成部品の取り外し、金型の取り付けまたは交換が簡単になります。セットアップ作業員は正面と側面から作業でき、コンベアや供給装置は複数の角度から接近できます。このアクセスのしやすさが、金型交換が頻繁に行われる作業現場や中規模工場でオープンプレスが人気がある理由の 1 つです。
オープンプレスは、ブラケット、電気接点、家電部品、小さな構造部品などの部品のブランキング、ピアッシング、軽成形、コイニング、曲げ、および組み立て作業を処理します。通常、その容量は約 25 トンから約 300 トンの範囲であり、ストローク速度はサイズとドライブの設計によって異なります。
フレームは側面が開いているため、大きな成形負荷がかかるとフレームのたわみが大きくなり、スライドとベッドの平行度が低下し、不均一な摩耗や部品のばらつきが発生する可能性があります。 。オペレータは、オープンプレスを定格トン数に近い状態で長時間稼働させるべきではなく、可能な場合にはトン数監視を使用して過負荷を回避する必要があります。
の closed type power press machine uses a straight side or housing frame with two uprights connected at the top and bottom, creating a rigid enclosure around the working area that resists deflection under extreme loads .
密閉されたフレームは、荷重がかかってもスライドとベッドを平行に保ちます。これは、深い部品を成形したり、厳しい公差を保持したりするときに重要です。一貫した平行度により、金型の磨耗が軽減され、工具寿命が延長され、長期にわたる生産工程にわたって寸法の変動が低く抑えられます。したがって、アクセスよりも精度と再現性が重要な場合には、密閉型プレスが標準的な選択肢となります。
クローズドプレスは、自動車のボディパネル、家電製品のハウジング、大型構造部品、深絞り部品などに広く使用されています。通常、容量は数百トンから始まり、非常に大規模な移送ラインやタンデムラインでは数千トンにまで拡張されます。剛性の高い設計により、より大きなボルスターやより大きなダイ領域もサポートされます。
密閉されたフレームによりアクセスが制限されるため、ローディングと金型の交換に時間がかかり、多くの場合、天井クレーン、自動フィーダー、またはロボットのローディングが必要になります。構造質量が大きくなり、設置面積も大きくなるため、資本コスト、基礎要件、必要床面積も増加します。
各設計はアクセス、剛性、容量、コストのバランスが異なるため、直接比較することでフレームの選択がより明確になります。 .
| 特徴 | オープンタイプ Power Press | 密閉型 Power Press |
|---|---|---|
| フレーム形状 | C型またはギャップフレーム | ストレートサイドまたはハウジングフレーム |
| 標準的な容量範囲 | 約25~300トン | 通常200トンから数千トンまで |
| ダイ領域へのアクセス | 正面と両サイドが開きます | 限定的、通常は前面と背面のみ |
| フレーム剛性 | 荷重時のたわみが少なく、より大きくなる | 高く優れた平行度 |
| 金型交換時間 | 一般に速い | 一般に速度が遅く、クレーンの補助が必要な場合が多い |
| 代表的な用途 | ブランキング、ピアッシング、光成形、組立 | 深絞り、重プレス、大型パネル |
| 相対資本コスト | 同等の軽負荷用途では低め | より高く、より大きな基礎と設置面積を実現 |
ストローク長、シャットハイト、ベッドサイズ、エネルギー容量はすべて、安全かつ正確に製造できる部品を制限するため、トン数だけではプレスを説明できません。 .
定格トン数はプレス機が供給できる最大の力ですが、メーカーは下死点前の特定の距離、通常は数ミリメートルで指定します。ストロークの異なる点で力を必要とする成形操作は、プレス機が安全に供給できる力を超える可能性があるため、プロセスに対して定格点をチェックする必要があります。
ストローク長によってスライドの移動距離が決まり、部品をどのくらい深く絞り込むことができるか、また送り装置が金型をクリアできるかどうかが決まります。シャットハイトは、ストロークを調整した下死点におけるベッドからスライドまでの距離であり、ダイセットと稼働する部品の合計高さに対応する必要があります。
ベッドとボルスターは、取り付けボルトと供給装置のための明確なマージンを備えたダイセットをサポートするのに十分な大きさでなければなりません。過小なベッド上に過大なダイを設置すると、たわみや不均一な負荷が発生し、工具とプレスの両方に損傷を与えます。
| 仕様 | 何を制御するのか | 一般的な考慮事項 |
|---|---|---|
| 定格トン数 | 最大成形力 | ストローク内の評価点を確認する |
| ストローク長さ | 絞り深さと送りクリアランス | 最長部分とダイハイトに一致 |
| シャットハイト | ダイセット用のスペース | ダイセットと部品の高さを含む |
| 1分あたりのストローク数 | 生産高 | 速度と送りおよび安全限界のバランスをとる |
| フライホイールエネルギー | ストロークごとに利用可能なエネルギー | 大量のブランキングや描画に重要 |
| 平行度 | ダイ面全体にわたる均等な荷重 | 部品の公差をチェックする |
どのフレームが確実に機能するかは成形力、部品サイズ、公差、生産量によって決まるため、選択はプレスカタログからではなく部品から始める必要があります。 .
ブランキング周囲、材料の厚さ、せん断強度、および成形要件のプロセス データを使用して、必要な力を見積もります。材料の変動や金型の摩耗を考慮して、通常は少なくとも約 20% の安全マージンを追加します。推定値がオープン プレスの定格能力に近づく場合、多くの場合、クローズド プレスの方が安全な選択となります。
公差が厳しい部品、特に一貫した平面度や深さを必要とする部品は、閉じたフレームの剛性の恩恵を受けます。公差が緩いブランキングおよびパンチングの場合、平行度が検証および維持されていれば、オープン プレスを使用すると低コストで適切な精度が得られる可能性があります。
頻繁に金型交換を行う多品種プラントでは、ギャップ フレーム プレスのオープン アクセスのメリットが得られます。少数の大型部品専用のラインでは、アクセス制限があまり重要でない自動搬送やロボットによるローディングを備えたクローズドプレスを正当化できます。
クローズドプレスでは通常、より重い基礎、より大きなクリアランスゾーン、そして場合によってはオーバーヘッドハンドリング装置が必要です。床面積が限られている工場や床が弱い工場では、オープンプレスの方が設置や移動が簡単な場合があります。
一貫したセットアップ手順により、部品を公差内に保ち、スクラップを減らし、金型やプレス自体の損傷を防ぎます。 .
取り付け前にボルスターとダイシューを清掃し、不均一な負荷を避けるためにダイを均等にクランプしてください。シャットハイトを金型仕様に設定し、測定子またはハイトゲージで確認します。低速での試行ストロークでは、生産速度を適用する前に、金型が完全に閉じ、部品が正しく形成されていることを確認する必要があります。
スライドとベッドの平行度をダイヤルインジケーターやシムゲージなどで定期的に確認してください。特にオープンプレスは、時間の経過とともにたわみや摩耗によってアライメントが変化する可能性があるため、定期的にチェックする必要があります。測定値を記録すると、部品が公差から外れる前に傾向が見えるようになります。
ギブはスライドをガイドし、そのクリアランスは精度と摩耗の両方に影響します。クリアランスが大きすぎるとスライドがぐらつくようになり、クリアランスが小さすぎると固着や熱の原因となります。ベアリング、ギブ、クランクシャフトの潤滑スケジュールに従い、メーカーが指定したグレードの潤滑剤を使用してください。
クラッチの摩擦ライニングとブレーキパッドはサイクルごとに摩耗し、それらの状態によってスライドが正しい位置でどれだけ確実に停止するかが決まります。保守計画に従って停止距離を測定し、ライニングを検査します。ブレーキが摩耗すると、オーバーランや怪我のリスクが高まります。
機械プレスは数秒以内に重傷を引き起こす可能性があるため、安全装置はオプションの付属品として扱うのではなく、完全なシステムとして設計、設置、検証する必要があります。 .
固定ガード、連動ガード、ライト カーテン、および存在感知デバイスが操作点を保護します。選択は、仕事、給餌方法、アクセスのニーズによって異なります。ガードはスライドの移動中に手の侵入を防ぎ、中断された場合にはプレスを停止しなければなりません。
ツー ハンド コントロールでは、スライドが移動する前に両手をアクチュエータの上に置いて、両手を金型から遠ざける必要があります。緊急停止装置は手の届くところに設置し、定期的にテストする必要があります。停止時間と停止距離を印刷機ごとに測定し、文書化する必要があります。
工場は、米国の OSHA 規則や関連する欧州の機械指令および基準など、自国で適用される機械保護基準に従う必要があります。オペレータは、安全なセットアップ、金型の取り扱い、ロックアウトタグアウト、および緊急対応に関するトレーニングが必要です。定期的な検査により、ガードとコントロールが意図したとおりに機能していることが確認されます。
計画的なメンテナンス プログラムにより、計画外のダウンタイムが削減され、長年の稼働にわたってプレスの精度が仕様内に維持されます。 .
日常点検では、安全装置、オイルレベル、異音、金型の状態などを確認する必要があります。毎週のチェックには、ジブのクリアランス測定、ベルトの張力、ベッドとフレームの留め具と取り付けボルトの検査などが含まれます。
大規模なオーバーホールでは通常、クラッチとブレーキの交換、ベアリングの検査、クランクシャフトの調整、フレームのチェックが行われます。間隔はデューティサイクルと動作条件によって異なりますが、多くの工場では負荷の高い印刷機のオーバーホールを数年ごとに計画しています。
初期価格はコストの 1 つの要素にすぎません。エネルギー使用量、メンテナンスの労力、スペアパーツの入手可能性、金型の寿命、およびスクラップ率はすべて総コストに寄与します。適切に選択され、適切にメンテナンスされたプレスは、動作が不十分な安価な機械よりも部品あたりのコストが低くなることがよくあります。
ほとんどのプレスの問題は、寸法のずれ、異常なノイズ、不均一な摩耗などの早期警告兆候を示しており、通常は体系的なチェックによって重大な損傷が発生する前に原因が特定されます。 .
部品の寸法が徐々に変化する場合は、金型の摩耗、シャットハイトの設定、および平行度を確認してください。オープンプレスでは、トン数が増加するにつれて負荷によるたわみによって結果が変化する可能性があるため、生産工程全体の傾向を監視してください。
スライドが位置を外して停止するかオーバーランする場合は、ブレーキを検査し、該当する場合は空気または油圧の供給を確認し、制御ロジックを確認します。オーバーランは安全性とツーリングの両方のリスクを引き起こすため、停止の問題は生産を実行する前に解決する必要があります。
ノッキングやガタガタ音は、多くの場合、ギブの摩耗、ボルトの緩み、またはベアリングの摩耗を示しています。速度とともに増加する振動は、フライホイールまたはドライブベルトに問題があることを示している可能性があります。早期に調査を行うことで、後でより高価なクランクシャフトやフレームの損傷を回避できます。
質問: パワープレスの開放型と密閉型の主な違いは何ですか?
アン open type press has a C frame that is accessible from three sides for easy loading and die changes, while a closed type press has an enclosed frame that offers greater rigidity and higher tonnage .
質問: オープンプレスは通常どのような能力範囲をカバーしますか?
オープンプレスは通常、フレームサイズ、ドライブの設計、および使用目的に応じて、約 25 トンから約 300 トンの範囲にあります。
質問: オープン プレスの代わりにクローズド プレスを選択する必要があるのはどのような場合ですか?
クローズドプレスは、フレームのたわみによって部品の精度が損なわれるような、深絞り加工、重スタンピング、大型パネル、公差の厳しい作業に適しています。 .
質問: フライホイールは機械式動力プレスにどのように役立ちますか?
の flywheel stores rotational energy between strokes, smoothing the load on the motor and providing the energy needed for each forming operation.
質問: ストローク内の定格トン数ポイントが重要なのはなぜですか?
メーカーは下死点前の特定の距離でのトン数を評価しているため、他のストローク位置で全力を必要とする成形作業は安全能力を超える可能性があります。 .
質問: 並列性はどれくらいの頻度でチェックする必要がありますか?
平行度は工場が定めたスケジュールに従ってチェックする必要があり、オープン状態のプレスや、定格負荷近くで稼働しているプレスや公差の厳しい部品を生産しているプレスについては、より頻繁にチェックを行う必要があります。
質問: 機械プレスではどのような安全装置が一般的に使用されていますか?
一般的なデバイスには、固定および連動ガード、ライト カーテン、存在感知システム、両手制御装置、および緊急停止ボタンが含まれます。 .
質問: 機械プレスで最も早く摩耗するコンポーネントはどれですか?
クラッチ摩擦ライニング、ブレーキパッド、ギブ、ドライブベルトは通常最も早く摩耗するため、定期的に検査し、予備として在庫しておく必要があります。
質問: オープンプレスは重成形作業に使用できますか?
力が定格能力内に収まり、平行度が維持されていれば、オープン プレスでも中程度の成形を処理できますが、重い成形や深い成形には通常、閉じたフレームが必要です。
質問: スタンピング操作に必要な力はどのように見積もればよいですか?
切断の周囲、材料の厚さ、およびブランキングのせん断強度から力を推定し、成形要件と約 20% の安全マージンを追加します。 .
冷間鍛造金型が事前に故障を知らせることはほとんどありません。ある日、プレスが毎分 45 ストロークでスムーズに稼働し、フランジ付きベースを備えた 2...
中規模の金属部品工場の生産マネージャーは最近、機械加工から冷間成形に移行するときに多くの作業現場が遭遇する問題に直面しました。同社は外径約 22 m...
ある中堅ファスナーメーカーは最近、よくある問題に直面しました。同社の CNC 旋盤は、出荷されるボルト 1 キログラムごとにほぼ 3 キログラムの鋼...
金型エンジニアは新しいブラケット プログラムを見積もって、160 トンのプレスを指定しました。金型が構築され、機械が設置され、最初の生産運転でスライ...
お問い合わせ

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

中国浙江省盛州市金亭鎮厦仁臨江路東1号
準備完了 始めるには?
Get in Touch

さあ!
浙江博倫