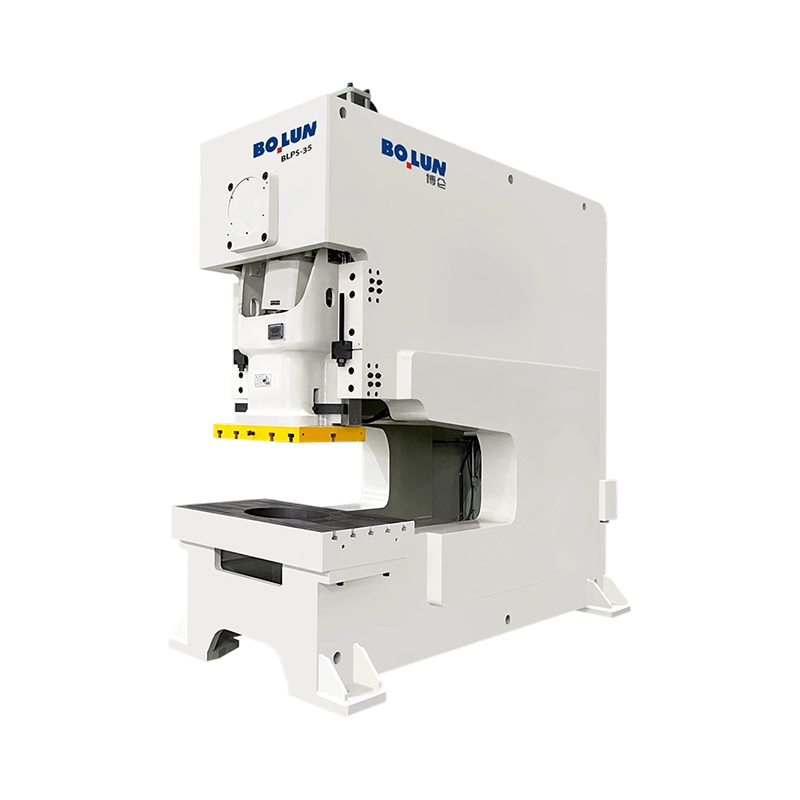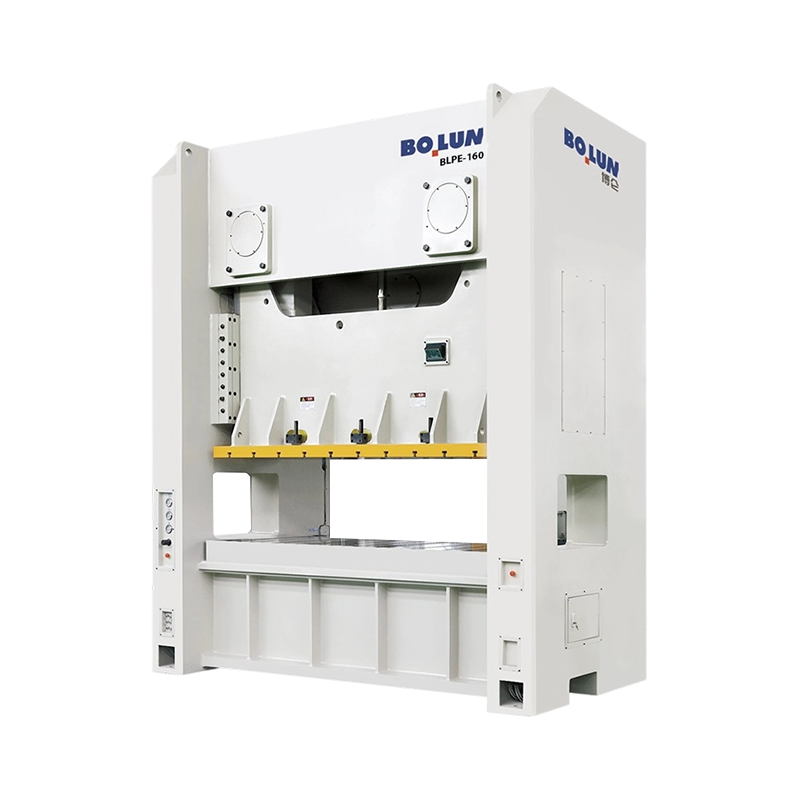
金型エンジニアは新しいブラケット プログラムを見積もって、160 トンのプレスを指定しました。金型が構築され、機械が設置され、最初の生産運転でスライドは下死点から 6 ミリメートル上で失速します。何も壊れていません。トン数はストロークの底部で評価され、作業は曲線の上部で行われ、そこではプレスがその力のほんの一部しか伝えることができません。
このたった 1 つの間違いが、印刷機の仕様書が特定の順序で読まれる理由です。トン数が主な数値ですが、ストローク、速度、ダイ高さ、ベッドのサイズ、フォース カーブの形状によって、ジョブが一定の速度で実行されるか、機械と 1 日中格闘するかが決まります。
パワープレスは、電気モーターの連続回転を短く強力な直線ストロークに変換します。エネルギーは回転するフライホイールに蓄えられ、クラッチを介してクランクシャフト、偏心シャフト、またはトグルリンク機構に放出され、上型を支えるスライドに供給されます。フレーム、ギブ、ダイクッション、カウンターバランスシステムはすべて、ストロークの正確性、再現性、安全性を維持するために存在します。
以下のセクションでは、機構から銘板の番号、次にパワープレスが実際に使用するアプリケーション、最後に購入者またはプロセスエンジニアが注文書に署名する前に行う必要がある決定に移ります。
パワープレスは、2 つの対応する工具の間に金属を押し込むことによって金属を成形する工作機械です。 1 つのツールは固定ベッドに固定され、もう 1 つは可動スライドに固定されます。プレス自体は部品の形状を決定しません。ダイはそうします。プレス機は、どのくらいの力を利用できるか、どのくらいの速度で力を加えることができるか、スライドをどのくらい正確にガイドできるか、ドリフトなしでサイクルを毎分何回繰り返すことができるかを決定します。
ほとんどの金属成形作業は 4 つのプレス機ファミリーでカバーされており、先に進む前にこれらを分離する価値があります。
機械プレスの興味深い特徴は、その定格トン数が一定ではないことです。これは下死点またはその近くで有効な最大値です。作業点をストローク上に移動すると、利用可能な力が減少します。これは設計上の特徴であり、欠陥ではありません。フライホイールは運動エネルギーを蓄積し、クランクはそれを機械的利点に変換し、コンロッドがスライドと位置合わせに近づくにつれて増大します。トレードオフは、ダイ全体の設計、シャット高さ、およびプロセスウィンドウのすべてをその曲線を中心に計画する必要があることです。
| 組み立て | 機能 | 購入者がチェックする傾向があるもの |
|---|---|---|
| フレーム | あらゆるストロークの反力を吸収し、スライドをベッドと一直線に保持します。 | 開いた C フレームまたは閉じた H フレーム。鋳造または加工鋼。荷重下で測定されたたわみ |
| クラウン | ドライブシャフト、フライホイール、クラッチ、そして多くのデザインではスライド調整モーターを収容します。 | サービスへのアクセス。偏心荷重時の剛性 |
| クランクシャフトまたはエキセントリックシャフト | 回転を直線的なスライド運動に変換し、ストローク長を設定します。 | 材料と熱処理;軸受の種類と潤滑回路 |
| コンロッドとピットマン | シャフトからスライドへ力を伝達 | 調整範囲;ネジとロックナットの状態。バックラッシュ |
| スライド(ラム) | 上型を運び、ギブ上を移動します | ギブクリアランス、平行度、スライド面の平面度、スライドが受け入れる工具の重量 |
| ギブとガイドウェイ | ストローク全体を通じてスライドをベッドに対して直角に保ちます | 調整可能または固定。潤滑;摩耗測定間隔 |
| ボルスタープレートとベッド | 下型を支えてフレームに荷重を分散します。 | ベッドエリア、Tスロットパターン、厚み、クッションカットアウト |
| フライホイールとクラッチ/ブレーキ | ストローク間にエネルギーを蓄え、要求に応じて各ストロークを開始します | クラッチタイプ (機械式、空気摩擦式、湿式、サーボダイレクト);ブレーキ停止角度。シングルストロークモードとインチモード |
| カウンターバランスシリンダー | スライドとツールの重量を支え、クリアランスと摩耗を軽減します。 | 空気圧の安定性。工具重量の変化に対する反応 |
| ダイクッション | 描画、ストリッピング、排出時に制御された抵抗を提供します | クッション容量、ストローク、空圧式、油圧式、またはサーボ制御式かどうか |
| スライド調整 | ダイセットに合わせてシャットハイトを設定します | 手動、電動、油圧式。解像度と再現性 |
| 制御および安全システム | ストロークを順番に制御し、ガードを突破したときにマシンを停止します。 | ライトカーテン、両手制御、ミューティング、安全停止カテゴリ、トン数および金型保護の監視 |
この表の 2 つの詳細は、通常よりも注目に値します。 1つ目はたわみです。プレスフレームは単に力を吸収するだけではありません。その下でわずかに曲がり、その曲がりによってダイのクリアランスが開きます。フレームがベッド上で数十分の 1 ミリメートルを超えてたわむと、工具の摩耗が早くなり、先細りのエッジを持つ部品が生成されます。 2つ目はダイクッションで、付属品として扱われがちですが、実際には描画できるプレス機と打ち抜きしかできないプレス機の違いです。
このシーケンスは、部品のリストとしてよりも、エネルギー変換のチェーンとして追跡する方が簡単です。電気モーターがフライホイールをその走行速度まで回転させます。モーターではなくフライホイールがストロークのエネルギーを供給します。ストロークとストロークの間に、モーターは前のサイクルでフライホイールが失った少量の速度を回復します。そのため、連続的な重成形は、金型だけではなく、フライホイールの慣性とモーターの定格によって制限されます。
オペレーターがプレス機をトリップさせると、クラッチが作動し、フライホイールがクランクシャフトまたは偏心シャフトにロックされます。シャフトが回転し、コンロッドがスイングし、スライドが下降します。ストロークの底部近くで、クランクシャフトはそのてこの作用が最大になる点に達し、金型が材料と接触します。次に、ブレーキがシャフトを通常は上死点で停止し、クラッチが解放されるため、オペレーターが部品を降ろしている間にフライホイールの速度が回復します。
サーボモーター駆動のプレスは、フライホイール、クラッチ、ブレーキを高トルクモーターとスクリューまたはクランク機構に置き換えます。スライドの動きはプログラム可能です。接触により減速したり、底部に留まったり、途中で逆転したり、戻りストロークで加速したりすることができます。これがマルチモード成形の背後にあるメカニズムであり、深絞り加工や脆性または弾性のある材料での可能性が変わります。
機械プレスでは、有効な力が下死点前の最後の数ミリメートルに集中します。実際的な結果として、最大トン数を必要とする作業は、ストロークの底部近くで変形が起こるように手配する必要があります。非常に短い距離で材料がせん断または降伏するため、ブランキングとコイニングはこれに最適です。
描画はそうではありません。カップは下方に数センチメートル移動する必要がある場合があり、その移動中にプレスは定格トン数の一部しか供給できません。これが、絞り用に選択されたプレスが、同じブランクをブランキングするために選択されたプレスよりも大幅に大きくなる傾向がある理由です。このルールを知っているエンジニアは、完成品の重量ではなく、絞りの最も深い点に基づいてトン数を割り当てます。
2番目の、より微妙な結果があります。フォースカーブは底部近くで急勾配になるため、材料の厚さや硬さの小さな変化がプレスにかかる荷重の大きな変化につながります。あるパレットでは 100 分の 3 ミリメートルの厚さで配置され、次のパレットではより厚いコイルが、トン数のスパイクとして現れます。トン数監視と金型保護を備えたプレスは、まさにこれを監視し、スパイクが金型にひび割れたり、フレームが伸びたりする前に機械を停止します。
4 つの取り決めが一般的であり、それぞれの取り決めによってパフォーマンスの範囲と同じくらいメンテナンス スケジュールも変更されます。
2 つまたは 3 つのシフトを実行しているショップの場合、乾式摩擦クラッチと湿式クラッチの違いは、通常、購入価格ではなく、年間のダウンタイム時間で測定されます。
プレスカタログではコンパクトな語彙が使用されています。シート上のすべての用語は、金型の物理的制約に対応しており、そのうちの 1 つの読み間違いが、印刷機が購入したジョブを実行できない最も一般的な原因です。
| 期間 | それが何を意味するか | 実際的な結果 |
|---|---|---|
| 定格トン数 | 利用可能な最大の力、通常は下死点付近で示されます | 平均的な力ではなく、操作のピークの力を超える必要があります |
| ストローク長さ | 上死点から下死点までのスライドの総移動量 | 部品のロードとアンロード、および金型のクリアに十分な長さである必要があります |
| 1 分あたりのストローク数 (SPM) | 定格速度でのサイクルレート | 理論上の出力を設定します。通常、取り扱いと給餌が実際の制約になります |
| ダイハイト/シャットハイト | 下死点におけるベッド上端からスライド下端までの距離、指定位置で調整 | 少なすぎるとダイセットが適合しません。多すぎる場合はスペーサーで修正できますが、剛性がかかります |
| スライド調整 | シャットハイト変更可能範囲 | プレス機がライザーなしで受け入れることができる異なるダイセットの数を決定します |
| ベッドと滑り台エリア | 使用可能な取付面 | ダイの輪郭だけでなく、クランプ用のスペースを備えたダイのフットプリントも含める必要があります |
| 喉の深さ | 開いたプレスのフレームからスライドの中心までの距離 | オープンギャップマシンの側面から給紙できるシートの幅を制限します |
| ダイクッション capacity and stroke | 描画とストリッピングに使用できる力と移動量 | 適切なクッションのないプレスでは、トン数に関係なく絞りを行うことができません。 |
| 窓または開口部の寸法 | クローズドフレーム印刷機の支柱のスペースを空ける | コイルフィード、搬送アーム、またはロボットがダイエリアに到達できるかどうかを決定します |
| 荷重時のたわみ | フレーム stretch and slide tilt at rated tonnage | 金型の摩耗と部品のテーパーを促進します。幅の広いベッドと中心から外れた荷物の場合に最も重要です |
このうち 2 つは、人々を魅了する方法で相互作用します。ストローク長とダイハイトは相互にトレードオフの関係にあります。ストロークが長くなると、供給と排出のためのスペースが大きくなりますが、多くの設計では、クランクスローとスライド位置が幾何学的にリンクされているため、最小シャットハイトも低くなります。十分なストロークを持つプレスでは、ライザー プレートなしでは短いダイ スタックを受け入れることができない場合があり、ライザー プレートによりダイとベッドの間にシムを調整してチェックする必要がある接合部が追加されます。
オフセンターローディングは、もう 1 つの地味な問題です。カタログには、中心に積まれた荷重のトン数が記載されています。スライドの片側に一点プレスを取り付けるとスライドが傾き、片側のジブ クリアランスが開き、もう一方の側でジブ クリアランスが閉じます。その結果、部品の厚さが不均一になり、ギブの摩耗が加速され、最悪の場合、スライドに亀裂が生じます。ダイを中央に配置できない場合、実際の限界はシングルポイント機械では定格トン数の約半分、ダブルポイント機械では約 3 分の 2 であると一般に想定されていますが、実際の数値は経験則ではなく、メーカー独自の負荷図から得られる必要があります。
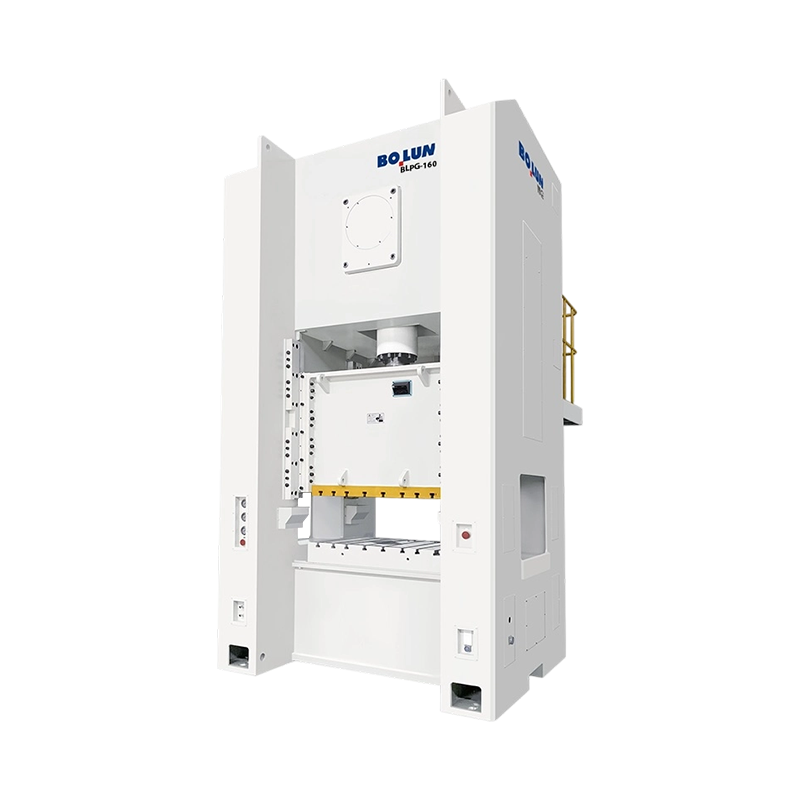
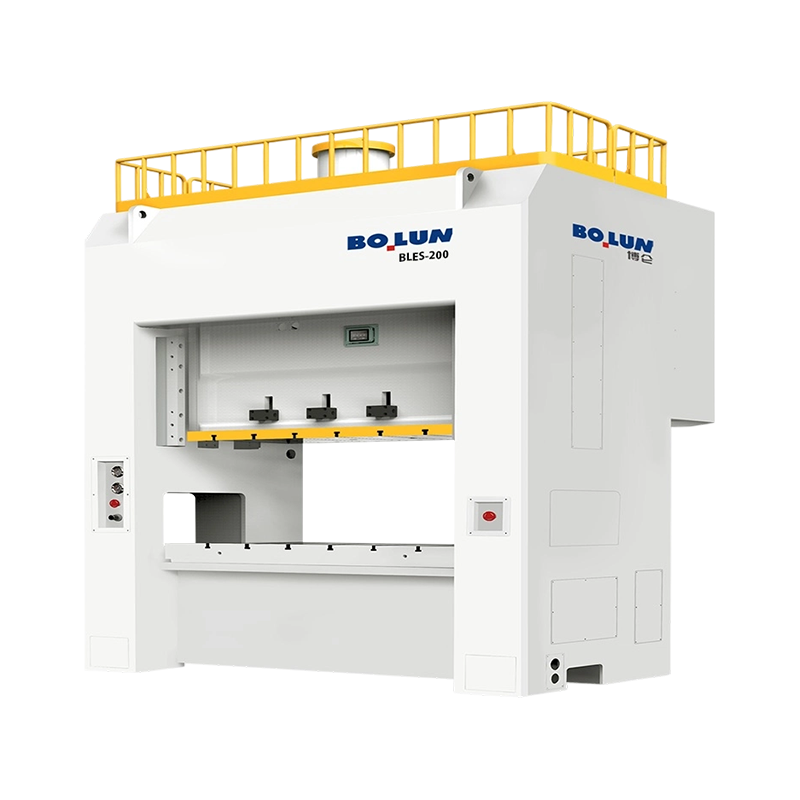
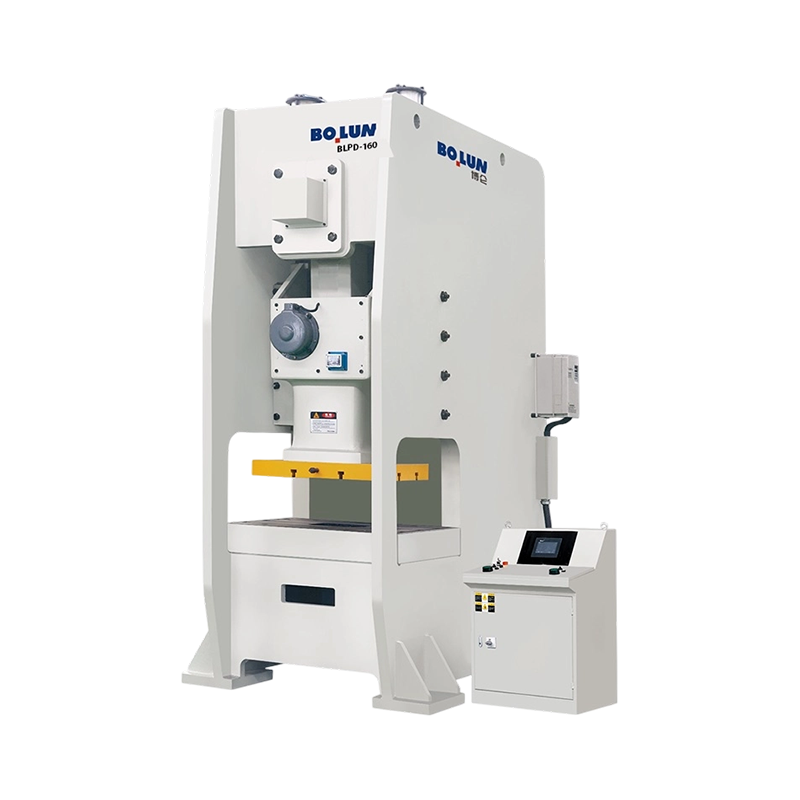
フレームは最初の構造上の決定であり、部品のサイズ、送り方法、公差によって決まります。オープン型プレスはC型フレームを持ち、ドライブとスライドは片側からのみ支持されています。クローズドタイプのプレスがスライドの両側を囲んでいるため、荷重経路は対称です。
結果は明らかです。オープンプレスでは金型に 3 面からアクセスできるため、手動でのローディング、長い部品の横送り、素早い金型交換が容易になりますが、フレームの剛性が低く、負荷がかかるとたわみが大きくなります。クローズド プレスははるかに剛性が高く、順送金型、高トン数、厳しい公差、およびスライドの平行度が重要なプロセスには通常の選択です。部品が長く、側面から供給する必要がある場合、多くの場合、ディープスロートを備えたオープンフレームが唯一の実用的な解決策になります。部品が高精度スタンピングで生産されている場合、ほぼ常にクローズドフレームの方が工具寿命に有利です。トレードオフのより詳細な処理については、次の比較を参照してください。 オープンタイプとクローズドタイプのプレス設計 、たわみの議論をさらに詳しく説明します。
| 因子 | オープンタイプ(Cフレーム) | 密閉型(Hフレーム) |
|---|---|---|
| ロードパス | 非対称。フレームがカンチレバーとして機能する | 対称;両方の支柱が荷重を分担します |
| 荷重時のたわみ | 高くするとスライドが傾きます | 低く、スライドの傾きがはるかに少ない |
| 金型へのアクセス | 三辺が開いた状態 | フロントガラスとリアガラスのみ |
| 一般的なトン数範囲 | 軽度から中程度 | 中程度から非常に重い |
| 最適な用途 | シングルステーション金型、サイドフィードの長い部品、ジョブショップおよびショートラン | 順送金型およびトランスファー金型、大量スタンピング、厳しい公差 |
| 死ぬ人生 | 公差が厳しい場合は短くする | クリアランスが安定するため、より長くなります。 |
| フットプリント | コンパクトで位置変更も簡単 | 大きいため、しっかりとした基礎が必要です |
| 自動化の適合 | 手動またはロボットによる横からのローディングで簡単 | コイルライン、トランスファー、プレス内自動化に最適 |
ハイブリッドは、実際にはセミクローズドまたはオープンバックフレームが一般的であるため、言及する価値があります。スライドの後ろの支柱の間に部分的な結合を追加し、サイドアクセスの大部分を維持しながら有用な量の剛性を回復します。これは、単一ステーション作業と中程度のプログレッシブ作業の両方を同じマシン上で実行する必要があるショップにとって、賢明な中間点です。
フレーム構造が剛性を決定します。ドライブはストロークの形状を決定し、それに伴ってプレスが実行できるプロセスの範囲も決定します。
A クランクドライブ が最もシンプルで安価な構成です。クランク半径によってストロークが設定され、スライド速度はダウンストロークの中央でピークとなる正弦曲線に従います。高速かつ効率的で、ブランキング、ピアシング、浅い成形に最適です。
アン 偏心ギアドライブ フライホイールと偏心軸の間にギアを配置します。ギアは速度を低下させ、トルクを増大させるため、同じモーターとクラッチのパッケージでより重い負荷を移動できます。偏心ギアプレスは、スライドが長い距離を移動しながら力を伝達する必要がある大型パネル成形など、深ストロークで高トン数の作業に対する従来の解決策です。
A トグルドライブ シングルクランクではなくリンケージを使用します。機械的利点はストロークの底に向かって劇的に増加し、ゆっくりとしたアプローチ、短い滞留、および移動の終わりに非常に大きな力を与えます。この組み合わせにより、トグル プレスは冷間鍛造、コイニング、サイジング作業に適しており、材料を単にせん断したり曲げたりするのではなく、金型キャビティに強制的に流し込む必要があります。
A サーボドライブ スライド位置とクランク角度の間の固定関係がなくなりました。スライドモーションはプログラムされたプロファイルになります。素早く近づいたり、接触した瞬間に制御された速度まで遅くしたり、負荷がかかった状態で静止したり、高速で戻ったりすることができます。深絞りでは、材料が許容できる速度で絞り加工されるため、引き裂きのリスクが軽減されます。高強度またはスプリングバックが起こりやすい材料を成形する場合、底部での校正ストロークが可能になります。同じ柔軟性により、固定クランクでは不可能なマルチモードの動作プロファイルがサポートされます。
| ドライブの種類 | ストローク特性 | ストローク底部の力 | 代表的な用途 |
|---|---|---|---|
| クランク | 固定正弦波運動 | 定格トン数 near BDC | ブランキング、ピアシング、浅成形、一般スタンピング |
| 偏心歯車 | 固定式、ロングストローク、高トルク | 高い、長距離の移動でも持続 | 大型パネル成形、深部部品、重量順送金型 |
| トグル | 底近くではゆっくりと短い滞留時間で | 非常に高く、最後に集中 | 冷間鍛造、コイニング、サイジング、厚物成形 |
| サーボ | プログラム可能なプロファイル、ドウェル、リバースが可能 | プロファイル内のどの時点でも制御され、再現可能 | 深絞り、スプリングバックに敏感な成形、多段階操作 |
この選択は純粋に技術的なものではありません。クランクプレスはコストが安く、メンテナンスも簡単です。サーボプレスはコストは高くなりますが、従来の機械 2 台と一連の手動操作を置き換えることができます。通常、経済性は、金型の寿命にわたって労力と二次加工の節約をどれだけ回収できるかということに帰着します。
ほぼすべての量産金属部品は、少なくとも 1 回はプレスにかけられます。プロセスはいくつかの認識可能なグループに分割され、各グループはマシンに対して特定の要求を行います。
ブランキングでは、シートから 1 回のストロークで形状を切り出します。ピアッシングで穴が開きます。どちらも非常に短い距離で完了するせん断操作であるため、フォース カーブの上部に完全に適合します。要求されるのは、高いトン数、金型のクリアランスを一定に保つための剛性の高いフレーム、そして高速サイクルです。順送金型は、ブランキング、ピアシング、フォーミング、トリミングを 1 つのストリップに積み重ねます。各ステーションはその前のステーションの位置合わせ誤差を引き継ぐため、剛性ベッドと良好なスライド平行度を備えたクローズドフレーム プレスが必要です。
これらの操作では、材料を分離するのではなく、変形させます。曲げや軽い成形には、長い移動にわたって適度な力が必要なため、適度なストローク長と適切な評価のクッションを備えたプレスが適切なツールです。コイニングとエンボス加工ではその逆、つまり移動量がほとんどない状態で極端な力が必要となるため、トグルや偏心ギアドライブが活躍します。
深絞り加工 pulls a flat blank into a cup or shell, and the material must flow rather than stretch and tear. The force needed is moderate, but the slide must travel a long way and must do so at a speed the material can accept. This is the process where servo control makes the clearest difference, because the slide speed can be programmed independently at each stage of the draw. A servo press designed around this application, such as the  BLAS-125 深絞り用オープン型一点サーボプレス 高トルクダイレクトドライブ、スロート深さ350mm、能力1250kNの深絞り・延伸用オープンタイプシングルポイントサーボプレスです。 製品を見る→ BLAS125 オープンタイプシングルポイントサーボプレスは、深絞り用に仕様化されており、制御可能な長いストロークと、単純なブランキングではなくカップワークに適したクッション配置を組み合わせています。
冷間鍛造では、室温で金属を金型内で流動させます。力は大きく、変形は激しく、荷重はストロークの下部に短く重いパルスで到達します。トグルリンケージプレスは、まさにこのプロファイルに合わせて構築されています。ゆっくりと力強いアプローチ、材料をキャビティに充填する短い滞留、そして素早い戻りです。このクラスのマシン、たとえば、  BLKP-650 高変形冷間鍛造トグル式プレス 能力6500kN、呼び圧力ストローク8mm、高剛性フレーム、エジェクター一体型で過酷な変形作業にも耐える重荷重用冷間鍛造トグルプレスです。 製品を見る→ 高変形冷間鍛造トグル プレスは、鍛造金型が生成する偏心荷重下でもスライドを直角に保つバランスの取れたストローク形状と、数千サイクルにわたってキャビティの寸法を維持するのに十分な剛性を備えたフレームを中心に設計されています。
バッテリーハウジングおよび同様のエンクロージャは、非常に大量に生産される長くて薄肉の絞り加工部品です。このプロセスは本質的に厳しい絞り加工であり、肉厚公差が厳しく、浅いが繰り返される成形段階と、部品を平らで四角く仕上げるという厳しい要件が求められます。部品は自動ラインで幅広のコイルから製造されることが多いため、プレスには幅広のベッド、堅固な閉じたフレームまたは重いオープン フレーム、そして中央だけでなくベッド幅全体にわたって公差を保持する能力が必要です。このような専用マシン  BLPC2-160 高トン数オープン型ダブルポイントバッテリーシェルプレス オープンタイプのダブルポイント バッテリー シェル プレスは、大量生産における大規模なバッテリー コンポーネントの成形およびバッテリー シェルの用途に最適です。 製品を見る→ 高トン数で超安定したバッテリー シェル プレスは、ベッド幅、トン数、再現性の組み合わせに合わせて構成されています。
すべてのジョブがコンパクトなダイ領域に適合するわけではありません。幅の広いパネル、家電製品のラッパー、および長い構造セクションには、材料がスライドの横を通過できる幅の広いベッドまたは深いスロートのいずれかが必要です。ディープスロート オープン プレスが存在するのは、まさにこの理由があります。プレスは、ある程度の剛性と引き換えに、ダイをベッドに取り付けたまま大きなシートを機械の側面から供給できる機能を備えています。
プレスの選択は、機械の購入後にプロセスを定義するときに最も頻繁に失敗します。逆の順序で作業すると、見積もりの段階で時間がかかり、数か月後に節約できます。
各ステップが次のステップを制約するため、順序は重要です。たとえば、描画深度を変更するとストロークが長くなり、シャット ハイト エンベロープが変化し、フレーム サイズが完全に変更される可能性があります。まずプロセスを凍結すると、ほとんどのやり取りが削除されます。
印刷機の購入価格は、その生涯コストの中で最も小さい数字です。より大きな数字は、工具、エネルギー、メンテナンス、計画外のダウンタイムであり、数年前に行われた仕様の選択に影響されます。
工具寿命はアライメントによって決まります。スライドの傾きやフレームのたわみは 10 分の 1 ミリメートルごとに不均一なダイのクリアランスとして現れ、不均一なクリアランスはバリ、エッジの磨耗、かじり、パンチのひび割れを意味します。作業に十分な剛性を備えたプレスであれば、特に単一ステーションの故障でライン全体が停止する順送金型の場合、金型の寿命延長だけでフレームコストの差額を補うことができます。
エネルギー消費はフライホイールとモーターのサイズによって大きく左右されます。特大のフライホイールを備えたプレスは、ストローク間でより迅速に速度を回復し、より安定した電流を引き込みますが、限界で動作しているプレスはモーターを激しく回転させ、筐体を加熱します。サーボプレスでは状況が変わります。ドライブは成形中にピーク電流を消費するため、電源、ケーブル配線、およびエネルギー回収の配置は、試運転時ではなく仕様段階で注意を払う必要があります。
安全要件は交渉の余地がなく、ますます具体化されています。機械的保護、インターロックされたゲート、自動送り用のミュート付きライト カーテン、手動ロード ステーションの両手制御、および停止性能を検証するブレーキ監視システムが通常のベースラインです。トン数の監視と金型の保護は、実際には同様に重要です。これは、遅いツーリングの故障を機械の停止とメンテナンス ログへの記録に変えるためです。
他の 2 つのコストは日常的に過小評価されています。圧縮空気はカウンターバランス、クラッチ作動、空気圧クッションに使用されており、その回路内の漏れはクラッチ応答の不安定やスライドバランスのドリフトとして現れます。 2 番目は潤滑です。濾過と圧力監視を備えた自動循環システムは、これまで手動で行われていた毎日の作業をスケジュールされたフィルター交換に変換し、ポンプの故障を危険な状態になる前に捕らえます。
機械プレスは堅牢な機械ですが、予測可能な場所で摩耗し、部品に摩耗が現れるずっと前から測定可能です。
印刷機は、スケジュールに従って保守されれば、数十年にわたって稼働することができます。何かが壊れるまでプレスを実行するには、通常、金型、生産に 1 週間、そしてそれに対する顧客との関係が必要です。 2 つのアプローチのコストの違いは、チェックリスト、一連の許容値、および数値を記録する責任者といった管理上の違いがほとんどです。
最終段階では、提供されている機械が、部品構成が変更され公差が厳しくなった 5 年後も適切であるかどうかを検証します。いくつかのチェックを行うだけで、ほとんどのリスクがカバーされます。
社内で製造を行っているサプライヤーは、これらの質問に形容詞ではなく図面や寸法で答える傾向があります。たとえば、Bolun は、設計、コアコンポーネントの製造、最終組み立てをカバーするフルチェーン生産システムを中心にプレス製品群を構築しています。これは、荷重図とたわみ図を近似値ではなく意味のあるものにする配置です。購入者が評価する パワープレスサプライヤー 価格が議論に入るずっと前に、要求に応じてそれらの数値を生成する機能を最初のフィルターとして扱うべきです。
パワープレスは、異常な精度で実行されるシンプルなアイデアです。回転する質量体にエネルギーを蓄え、力を倍増させるリンク機構を介してエネルギーを放出し、その結果を非常に正確に導くため、金型は金属を 1 ミリメートルの何分の 1 以内で、1 日に何万回も切断、曲げ、絞りすることができます。仕様で重要なことはすべてその文から導かれます。
トン数は上限を示します。フォース カーブは、ストロークのどこでフォースを使用できるかを示します。フレームは、ダイの中心にどれだけ留まるかを示します。ドライブは、動作が固定であるかプログラム可能であるかを示します。クッション、ベッド、および閉じた高さによって、工具が適合するかどうか、また耐久性があるかどうかがわかります。
これら 5 つのことを正しく行うと、印刷機は工場内で最も面白くない機械になります。これはまさにあるべき姿です。誤解すると、それがすべての会話の始まりのボトルネックになります。
簡単な答え: あなたの作品に適したフレームタイプ アン 開放型パワープレス機 は、作業領域の 3 ...
160 トンのオープンフレーム プレスと 160 トンのクローズドフレーム プレスを並べると、その違いは 30 フィート離れた場所からでも明らかです...
ある中堅ファスナーメーカーは最近、よくある問題に直面しました。同社の CNC 旋盤は、出荷されるボルト 1 キログラムごとにほぼ 3 キログラムの鋼...
お問い合わせ

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

中国浙江省盛州市金亭鎮厦仁臨江路東1号
準備完了 始めるには?
Get in Touch

さあ!
浙江博倫