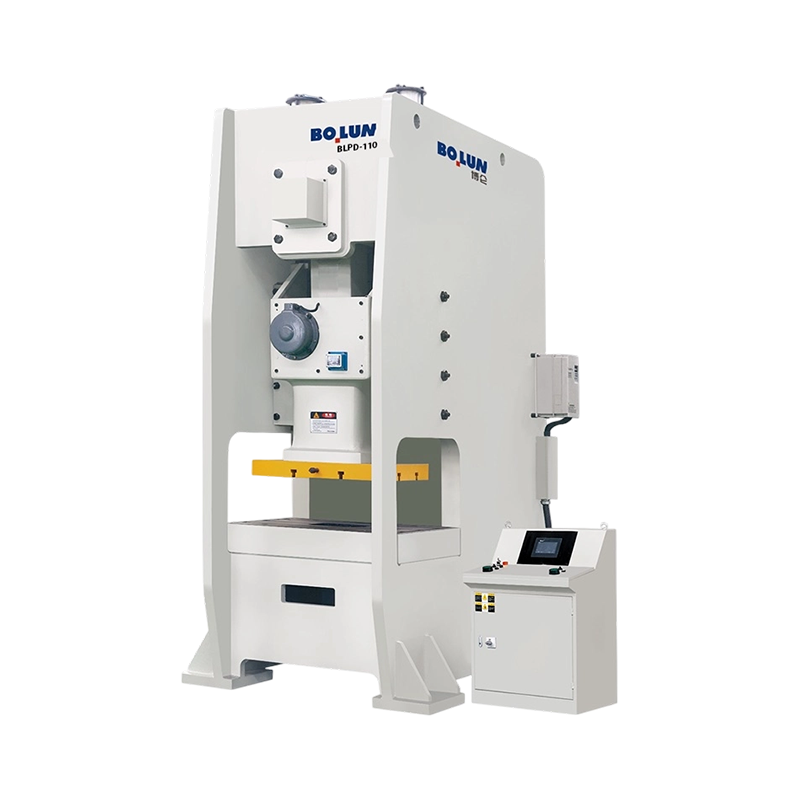


BLPD-110 Agile Precision Semi-Closed Single-Point Power Press は、高速サイクル性能と安定した構造サポートの両方を必要とする高効率のスタンピング操作用に開...
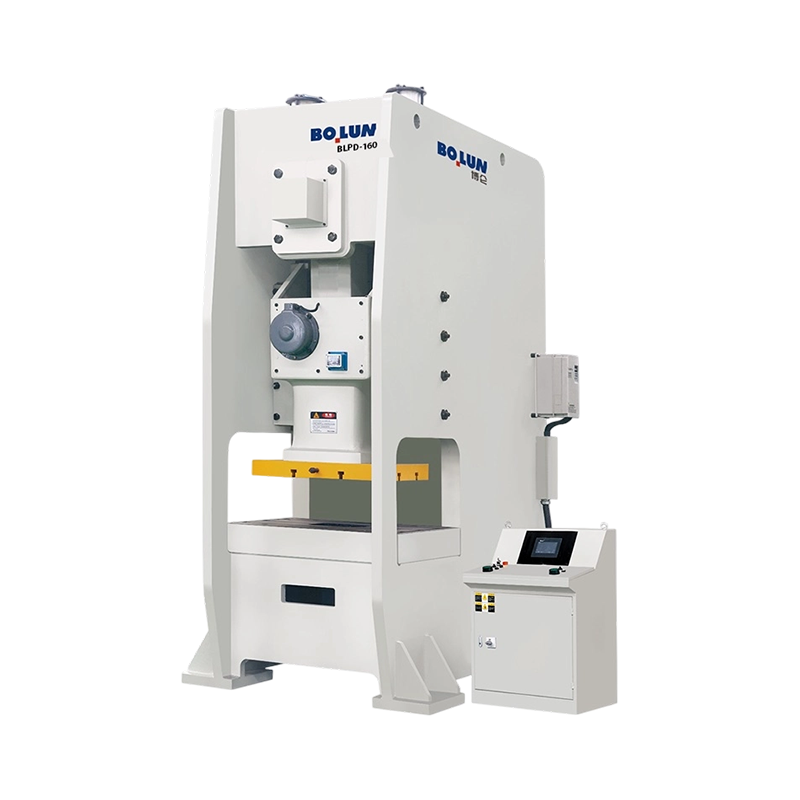
BLPD-160 多用途バランス安定性セミクローズド シングルポイント パワー プレスは、16.8 トンの高剛性フレームを備えた公称能力 1600 kN を実現し、安定した絞り加工と成形加工を実現するように設計され...
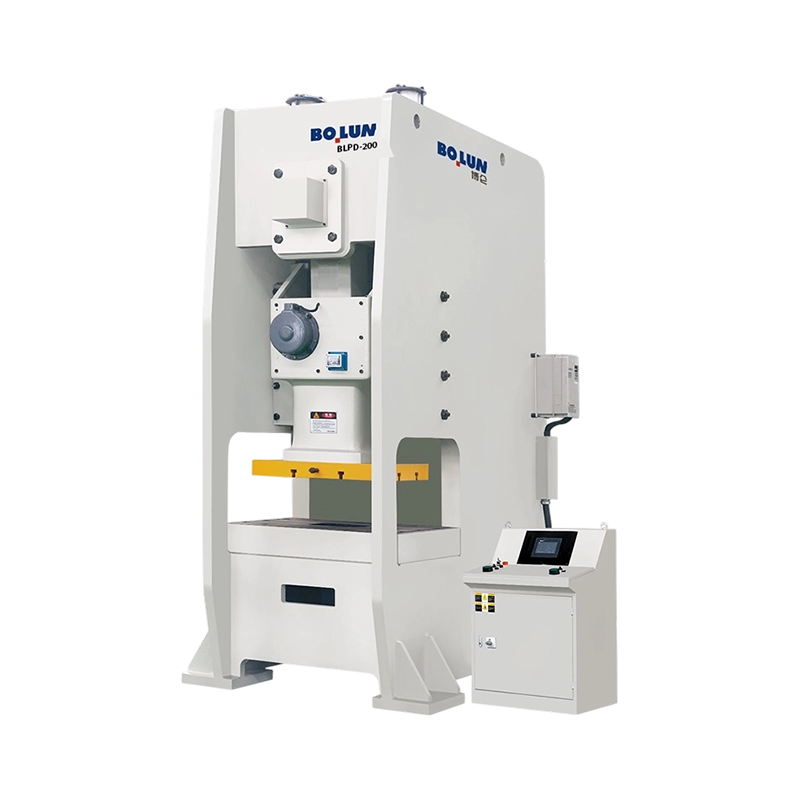
BLPD-200 大型大型セミクローズド シングルポイント パワー プレスは、公称容量 2000 kN を実現し、大規模な板金成形用途向けに設計されています。 1140 × 820 mm のワークテーブルと 114...
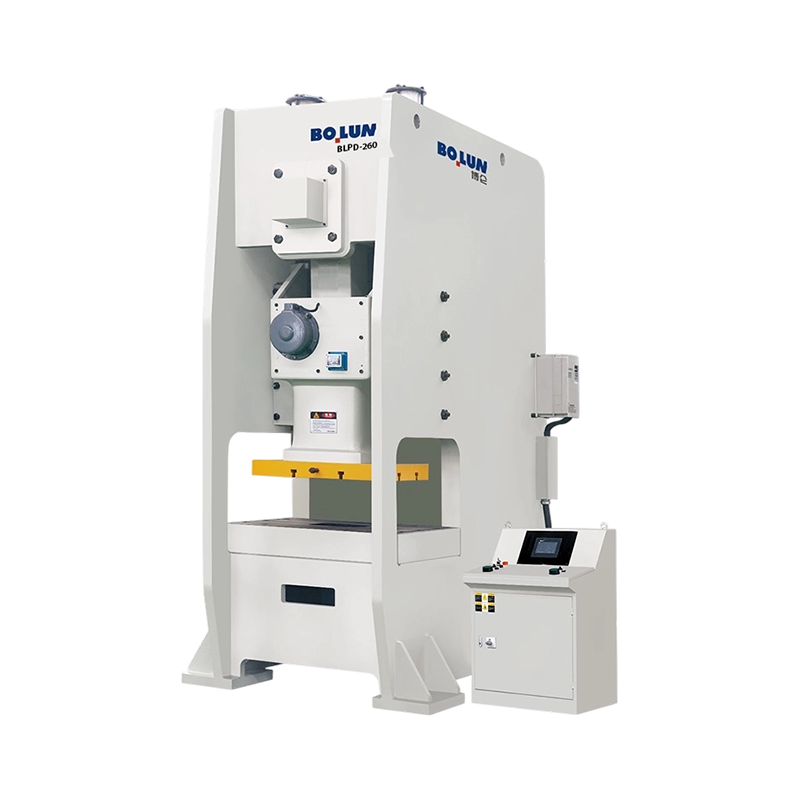
BLPD-260 インダストリアル ストレングス ディープストローク セミクローズド シングルポイント パワー プレスは、深成形、重荷重鍛造、大規模な工業用スタンピング用途に適しており、公称容量 2600 kN を...
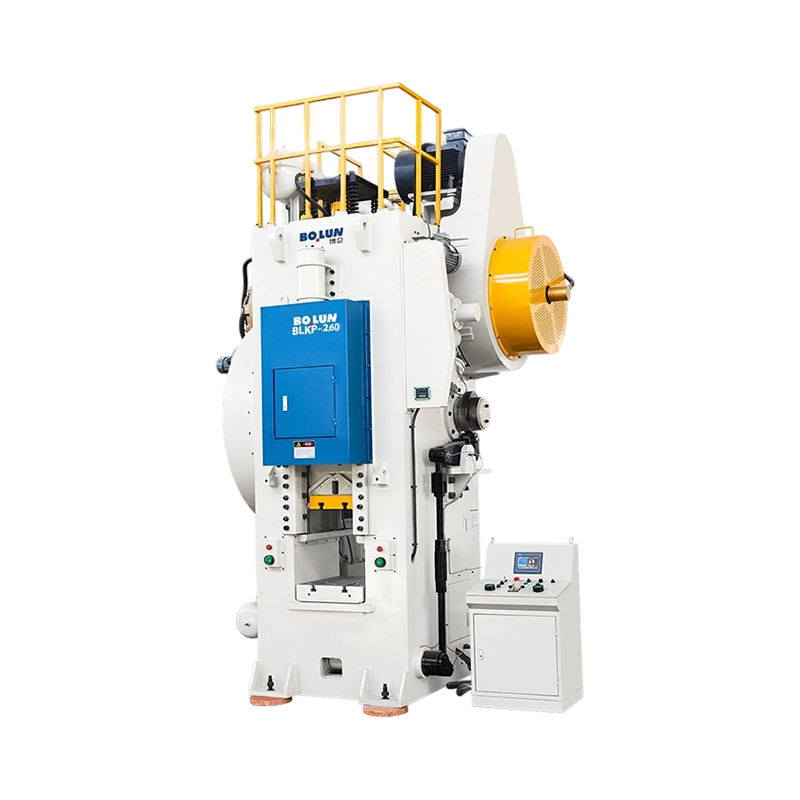
BLKP-260 アジャイル精密冷間鍛造トグルタイプ パワー プレスは、公称容量 2600 kN を実現し、エレクトロニクス、小型ハードウェア、精密金属部品の製造における高速精密冷間鍛造用途に適しています。トグルリ...
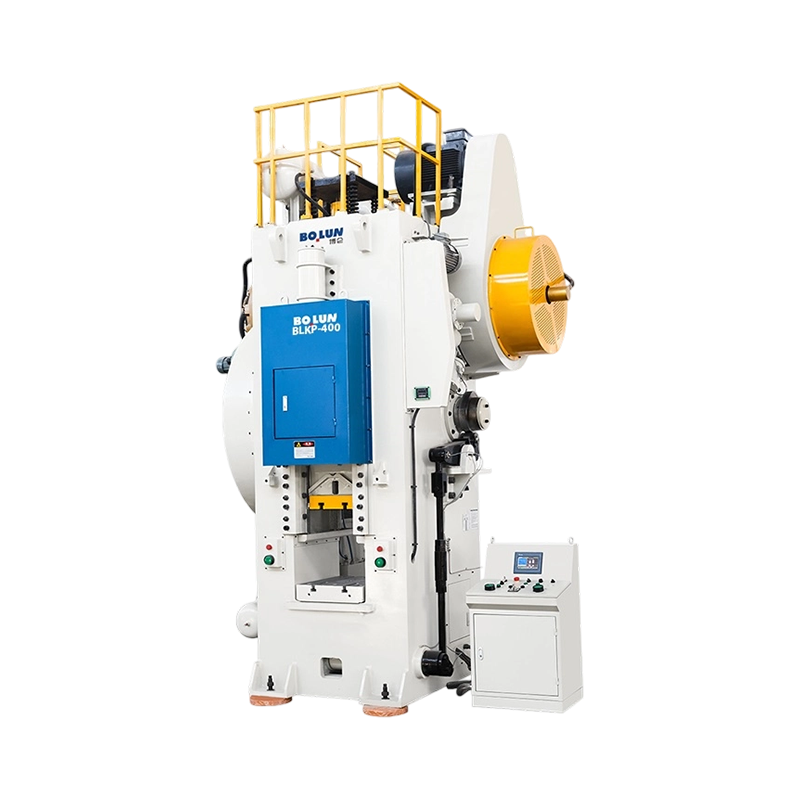
BLKP-400 多用途バランスストローク冷間鍛造トグルタイプパワープレスは、公称容量 4000 kN を実現し、アプセット、コイニング、サイジングなどのさまざまな冷間鍛造プロセスで 160 mm または 180 ...
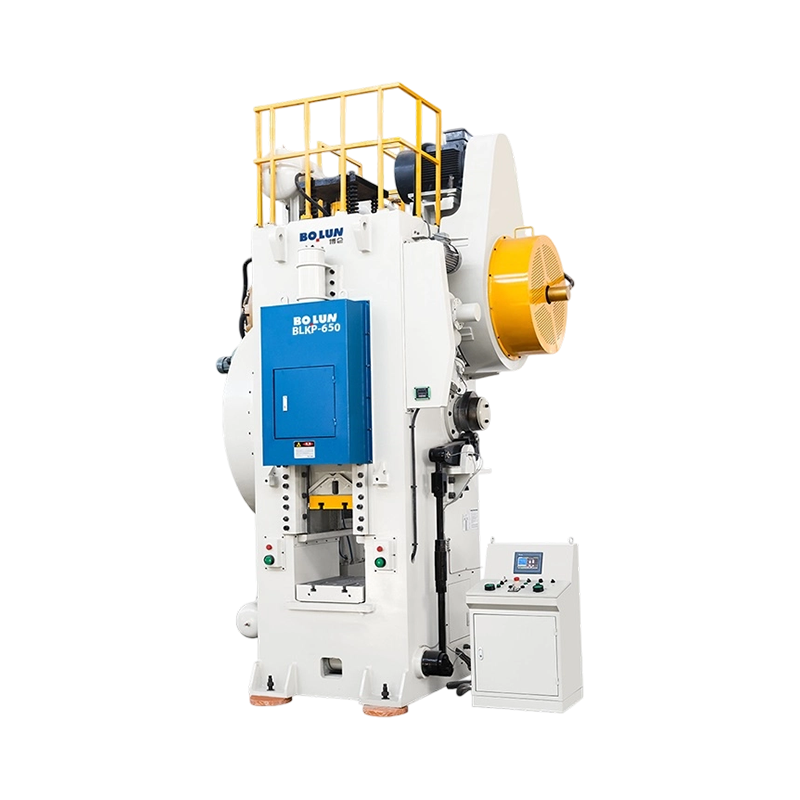
BLKP-650 堅牢な高変形冷間鍛造トグル タイプ パワー プレスは、重圧縮および深冷間鍛造用途に 6500 kN の公称容量を提供します。公称圧力ストローク 8 mm を特徴としており、重要な変形段階で成形圧力...
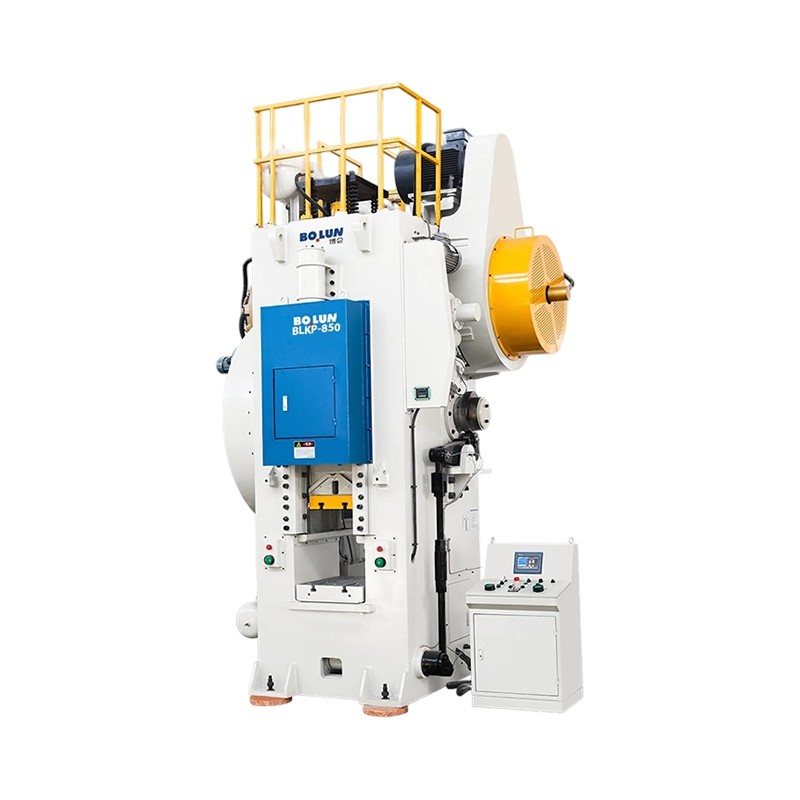
BLKP-850 工業用強度の高耐久冷間鍛造トグル タイプ パワー プレスは、公称容量 8500 kN を実現し、自動車や重機の部品生産における高負荷冷間鍛造用途に適しています。超高剛性の産業用フレーム上に構築され...
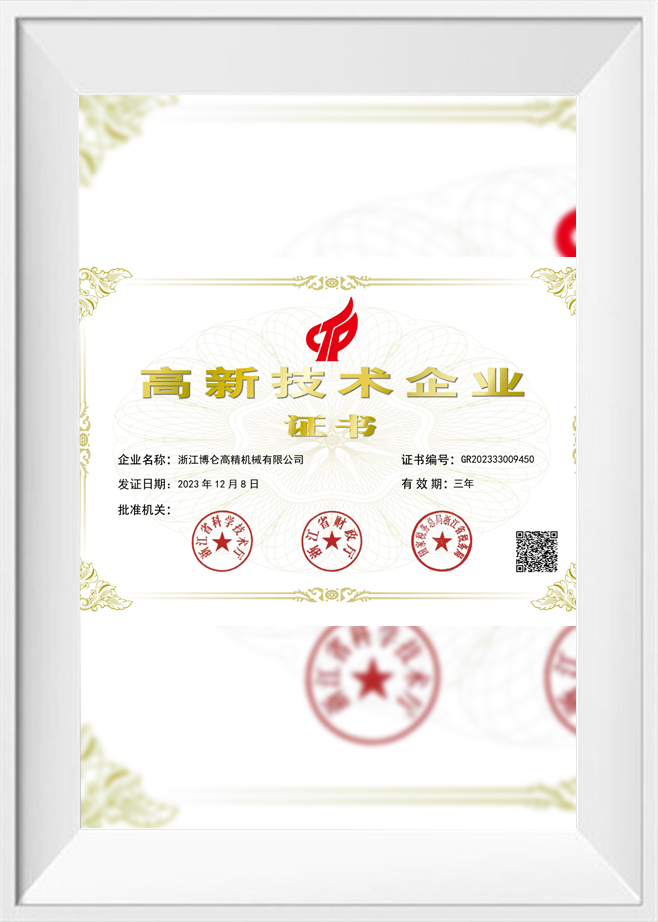
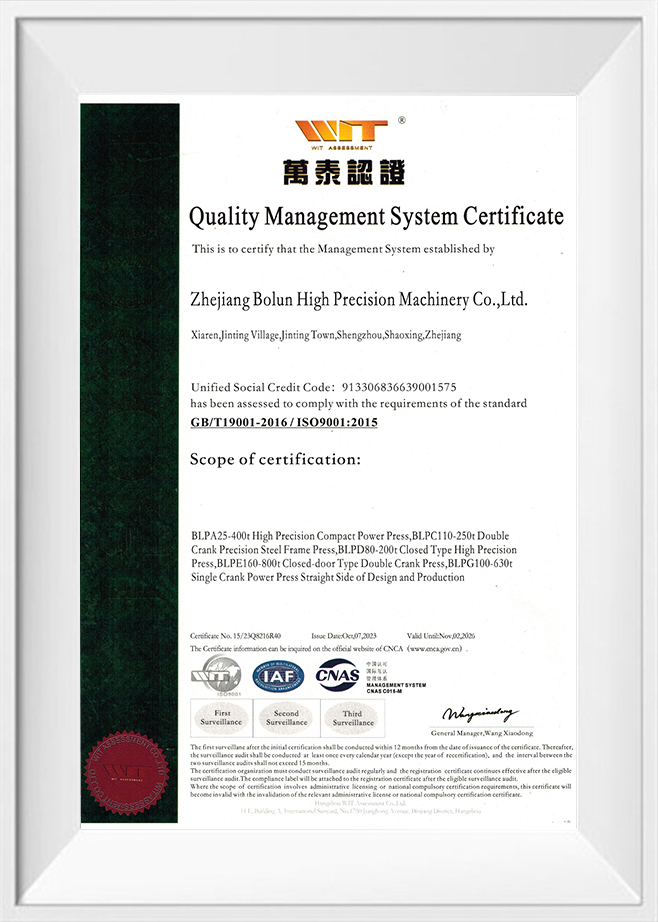
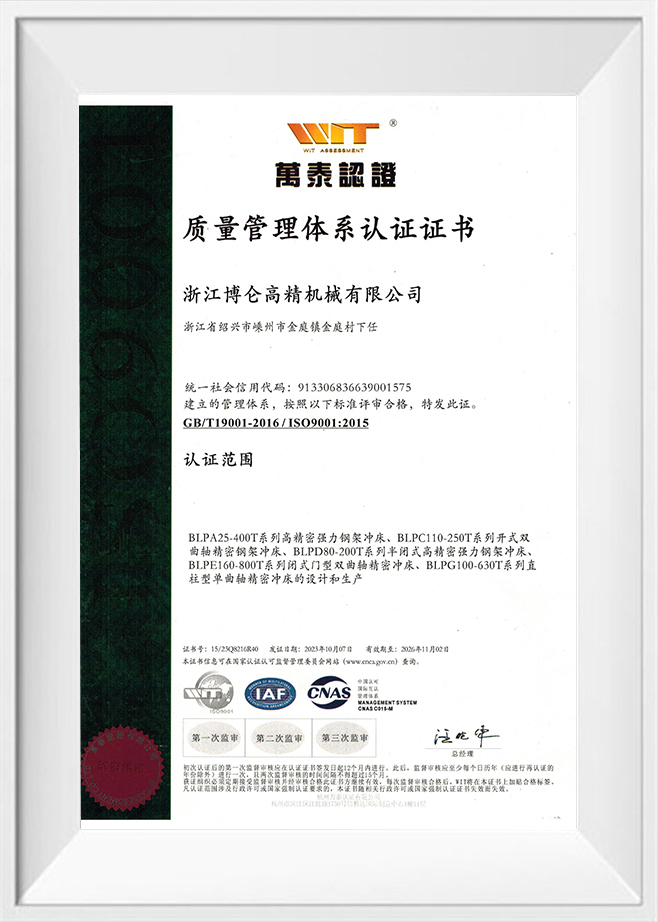
As China Metal Stamping Press Factory and Precision Stamping Press Manufacturers, Zhejiang Bolun High-Precision Machinery Co., Ltd. は中国の精密製造の中心地である浙江省に位置しています。機械製造業界に 20 年にわたり深く根ざした同社は、業界の深い蓄積と技術的進歩を活用して、高精度成形装置の最新の大手企業に進化してきました。研究開発、設計、生産、販売、サービスを一貫して行っております。 粘り強く課題を乗り越えた初期の頃から、鍛造機械および鋳造機械の分野での現在のリーダーシップに至るまで、博潤機械は専門的で成熟した効率的な生産管理システムを確立してきました。当社は、世界中の顧客に優れた産業用工作機械ソリューションを提供することに専念しています。
 私たちについてさらに詳しく
ボルン

0+
年
業界経験

0+
生産台数(前年度)

0+
従業員数

0+
$
百万年間の生産額

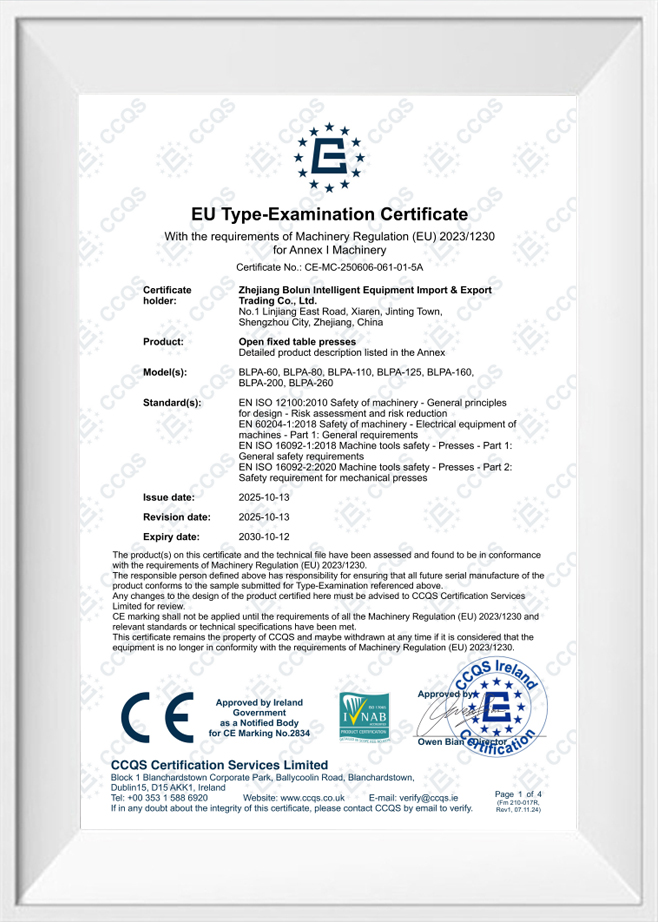
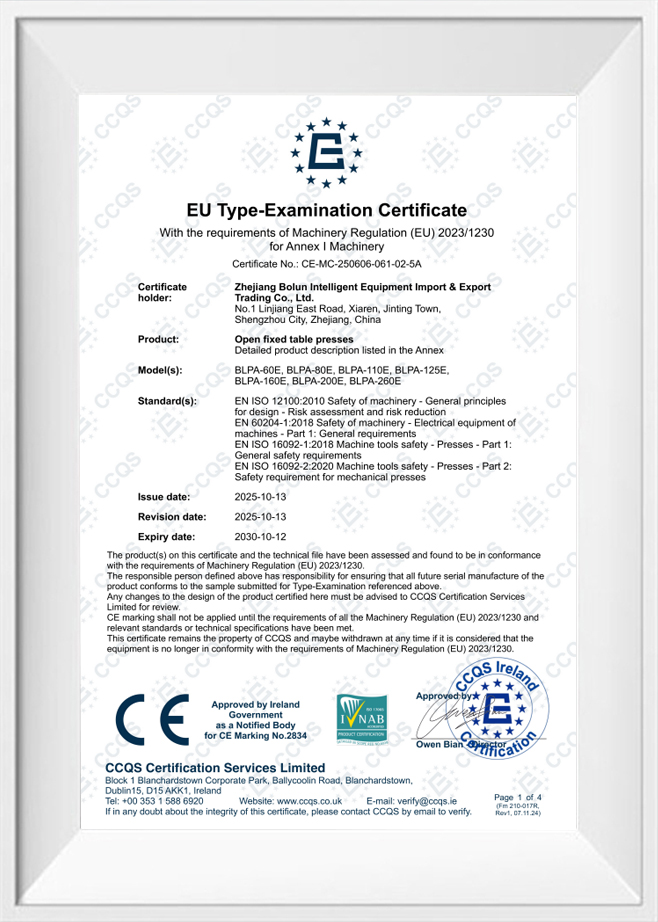
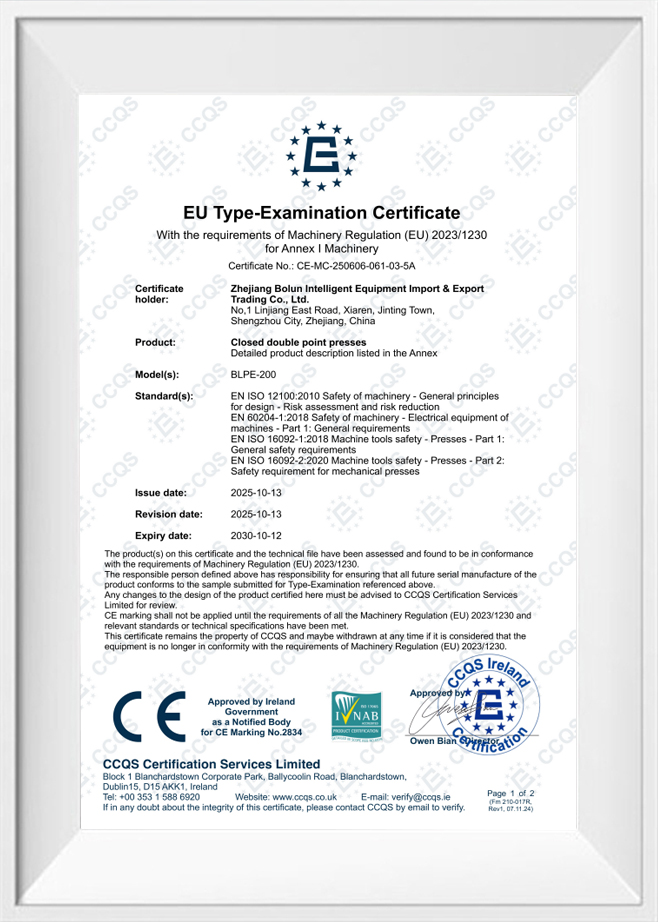
シングルポイントデザイン スライド中央に 1 つのドライブ接続 ダブルポイントデザイン スライド全体に広がる 2 つのドライブ接続 簡単な答え: オープン プレスのシングル ポイントとダブル ポイント オープンタイプのシングルポイントパワープレスは、中央の...
簡単な答え: あなたの作品に適したフレームタイプ アン 開放型パワープレス機 は、作業領域の 3 つの側面にアクセスできるようにする C 型またはギャップ フレームを使用し、金型の取り付けや部品の供給を容易にします。一方、クローズド タイプのパワー プレス機は、金型領域を囲むストレート サイドまたはハウジング フレームを使用して、重荷重下でも最大の剛性と精度を実現します。 . オープン プレス...
印刷機は 1 つの機械カテゴリーではありません。これは、フレーム、ドライブ、ラム接続ポイント、および目的のプロセスによって定義される金属成形機のファミリーです。同じトン数の 2 台のマシンが同じダイ上でまったく異なる動作をする可能性があるのはこのためです。1 台は幅の広いパネルを平らに保持し、もう 1 台はディープスロートに到達し、3 台目は衝撃を与えずにゆっくりと制御された描画を行う可能性があります。バイヤーにとって有益な質問は、単に「印刷機にはどのような種...
ブラケット ラインの 45 トン オープンギャップ プレスを比較するバイヤーは、多くの場合、同じトン数クラス、同様のベッド サイズ、同様の価格など、紙の上ではほぼ同一に見える 2 つの見積書を受け取ります。違いは後々、金型の設定時、中心を外したピアッシング時、またはプレスが供給できる以上のストロークでの力を必要とする深絞り加工時に現れます。そのため、オープン型パワープレス機の選定はカタログからではなく、成形作業から始める必要があります。 最初に結論を述...
高周波スタンピング製造では、精密スタンピング プレスが毎分数百ストロークを超える速度で動作することがよくあります。このような過酷な作業条件下では、メインドライブシャフト、接続リンケージ、およびスライドガイドレール内の物理的接触領域は、継続的に微小摩擦力にさらされます。この摩擦は運動エネルギーを直接熱エネルギーに変換し、局所的な機械コンポーネントの温度を急激に上昇させます。適切に緩和しないと、この熱の蓄積により熱膨張が引き起こされ、摺動界面の機械的クリアランスが変化します。クリアランスが縮小すると、摩擦がさらに増加し、表面の摩耗が加速し、完成品の寸法にばらつきが生じます。これらのトライボロジー挙動のバランスをとることは、長期にわたる生産稼働中のプレスの構造調整と長期耐久性を確保するために重要です。
摩耗率を制御し、熱を管理するために、エンジニアは耐荷重コンポーネントの潤滑体制を分析します。プレスが高速で動作する場合、ジャーナル ベアリングとクランクシャフトの間に加圧された油膜を連続的に維持することが極めて重要です。このフィルムは金属間の直接接触を防ぎ、摩耗プロファイルを摩耗摩擦から流体粘性せん断に移行させます。これらの境界潤滑剤の遷移状態を理解することで、メーカーは物理的なスライド経路とオイル供給速度を最適化し、スタンピング精度を犠牲にすることなく安全な動作温度範囲内で機械が動作することを保証できます。
熱の蓄積を防ぐ主な方法は、温度を制御したオイル潤滑ループを継続的に導入することです。静的オイルバスを使用するのではなく、最新の 精密プレスプレス 濾過されたオイルを高負荷の摩擦点に直接ポンプで送る強制潤滑システムが組み込まれています。このシステムは、潤滑剤の提供と熱排出媒体の両方として機能します。オイルは、中央のリザーバーに排出される前に、内歯車、メインの偏心ブッシュ、ガイド面から熱エネルギーを吸収します。そこから、流体は外部の油冷却熱交換器を通過し、流体の温度が特定の設定値まで下げられてから、プレス構造に戻されます。
この温度安定化プロセスにより、局所的なホットゾーンがフレームを拡張して臨界シャットハイトが変化するのを防ぎます。 Zhejiang Bolun High-Precision Machinery Co., Ltd. は、24 時間の製造サイクルを通じて均一な機械温度を維持するために、自社のプレス システムに大容量の熱制御ユニットを組み込んでいます。構造的な温度勾配を安定に保つことで、プレスはスライド ガイド パスの物理的なドリフトを回避し、繊細なコネクタや高公差のモーター ラミネートのスタンピングに必要なミクロン レベルのクリアランスを維持します。
ベアリングの材料と設計構成の選択は、メインドライブライン内の摩擦係数と熱発生率を直接決定します。以下の表は、高速用途で使用されるさまざまな軸受システムの性能特性の概要を示しています。
| ベアリング構成タイプ | 実用最高速度 (RPM) | 摩擦係数範囲 | 熱放散量(kW) | 一般的な動作寿命 (時間) |
|---|---|---|---|---|
| 標準青銅ブッシュ | 300~500 | 0.05~0.08 | 1.2~2.5 | 12,000~18,000 |
| 静圧ジャーナルベアリング | 600~1200 | 0.001~0.005 | 4.5~8.0 | 35,000以上 |
| ハイブリッドセラミックボールベアリング | 1000~1800 | 0.0015~0.003 | 3.2~5.5 | 25,000~30,000 |
| 流体動圧スリーブベアリング | 500~800 | 0.005~0.012 | 2.8~4.5 | 20,000~28,000 |
データは、静圧軸受構成が連続負荷下で最も低い摩擦係数と最も高い散逸率を提供することを示しています。これらのシステムは、回転シャフトをオイルの加圧クッションで支持することにより、回転中の機械的接触を排除し、摩耗率をほぼゼロに保ち、高速で長期間の動作における熱の発生を大幅に削減します。
スライドの下降ストロークの機械的精度は、プレス フレームの頑丈な垂直支柱に取り付けられた拡張ガイド レールによって維持されます。精密スタンピングプレスが中心からずれた荷重を処理すると、スライドはガイドギブに押し付けられる横方向の推力を受けます。これらの接触ゾーンでの局所的な加熱と摩耗を防ぐために、高速プレスでは 8 点または 12 点ニードル ローラーまたは複合面ガイド システムが使用されます。これらのガイドは横方向の力を広い表面積に分散させ、潤滑膜を破壊する可能性のある高圧の集中を防ぎます。
これらのガイド構造は、内部クリアランスを最小限に抑えるために事前に負荷がかけられており、スライドの傾きを最小限に抑えます。これらの長いスライド経路に沿って生成される摩擦熱を管理するために、内部冷却チャネルをガイド レール自体に組み込むことができます。これにより、スライド動作による熱がメインフレームのコラムに伝達されなくなります。そうしないと、非対称の熱曲げが発生したり、スタンピング パンチの位置がずれたりする可能性があります。 Bolun Machinery は、これらのバランスの取れたガイド形状を重視し、高速の連続サイクル中にスライドとボルスターの平行度が厳密な公差内に留まるように保証します。
何百万もの高衝撃サイクルにわたってミクロレベルの精度を維持するには、内部の材料の移動に耐える構造的に安定したプレスフレームが必要です。高速プレスのフレーム溶接部は、厚い高張力鋼板から製造されます。溶接後、構造フレーム全体は熱応力緩和プロセスを受けます。このプロセスでは、プレートの切断と溶接中に発生した局所的な内部応力を解放するためにアセンブリが炉内で加熱されます。この熱処理により、長年の工業用途で金属がゆっくりと歪むのを防ぎ、スライドとベッドの間の重要なクリアランスが変化しないようにします。
安定した応力緩和フレームにより、ガイド レールが平行かつ真っ直ぐに保たれ、局所的な摩耗を引き起こす高いスポット摩擦が防止されます。この材料の安定化は、フレーム形状のわずかなずれでも工具の磨耗を引き起こし、プレス部品の品質を低下させる可能性があるため、順送工具のアライメントを維持するために非常に重要です。精密機械加工の前にすべてのフレーム構造が構造的に緩和されていることを確認することで、プレスは連続的な高速生産の動的応力下でも幾何学的配置を維持します。
Q: 構造工学では、継続的な高速衝撃荷重による長期疲労から金属スタンピング プレスをどのように保護していますか?
A: Zhejiang Bolun High-Precision Machinery Co., Ltd. では、高張力鋼板を使用した頑丈なボックス型フレーム溶接品を製造しています。製造後、構造全体に徹底的な熱応力アニール処理が施され、材料の内部応力が除去され、数十年にわたる継続的な動的衝撃下でも物理的な歪みや構造疲労が防止されます。
Q: 高 SPM 金属スタンピング プレスでのスライド クリアランスのシフトを防止するために、どのような熱管理システムが統合されていますか?
A: 当社のプレス設計では、温度調整されたオイルをすべての重要なベアリングとガイド レールに常に循環させる集中加圧潤滑システムを利用しています。外部のアクティブチラーを介してオイルを経路指定することにより、システムは機械の内部温度勾配を安定させ、連続運転中の熱膨張によるスライドクリアランスの移動を防ぎます。
Q: 中心から外れた荷重を処理する場合、ガイド レール システムはどのようにしてスライドとボルスターの平行度を維持しますか?
A: 横方向の推力に対抗するために、 金属スタンピングプレス モデルには全長調整可能な 8 点ガイド ギブが装備されています。これらのガイドは最小限のクリアランスに事前にロードされ、継続的に潤滑されているため、スライドが厳密に垂直な経路で移動することが保証され、不均一な工具の摩耗から順送金型が保護されます。
Q: 高トン数の板金ブランキング時の激しい逆衝撃、つまりスナップスルーを軽減するためにどのようなメカニズムが使用されていますか?
A: プレスには、スライド アセンブリに継続的に上向きの張力を加える空気圧カウンターバランス シリンダーが装備されています。この上向きの力によってドライブ トレインに事前負荷がかかり、ベアリングやギア内のバックラッシュが排除され、突破時のエネルギー放出が吸収され、ドライブ コンポーネントと工具の両方が保護されます。
Q: 統合された油圧過負荷保護は、高価な多段順送金型を突然の損傷からどのように保護しますか?
A: 即効性のある高圧油圧過負荷保護システムがスライド内部に直接組み込まれています。ダブルシートフィードやミスフィードにより成形圧力が安全しきい値を超えた場合、圧力解放バルブがミリ秒以内に開き、スライドの動きを即座に停止し、プレスフレームや金型への致命的な損傷を防ぎます。
お問い合わせ

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

中国浙江省盛州市金亭鎮厦仁臨江路東1号
準備完了 始めるには?
Get in Touch

さあ!
浙江博倫
