調達エンジニアが 200 トン油圧プレスの見積もりと 200 トン機械式プレスの見積もりを比較すると、たとえトン数が同じであっても、2 つの異なる機械、2 つの異なるコスト構造、および 2 つの異なる生産約束が見つかることがよくあります。これは、「パワープレス」が通常、フライホイール、クラッチ、クランクシャフト、偏心ギア、またはトグルリンケージによって駆動される機械プレスを意味するのに対し、油圧プレスはシリンダー内の加圧オイルを使用して力を生成するためです。実際の違いは電源だけではありません。それは、ストロークを通じて力がどのように増加するか、スライドがどのくらい速く動くか、力をどれだけ簡単に調整できるか、過負荷時に何が起こるか、そして工場がどのような種類の工具やメンテナンスを計画しなければならないかを変化させます。
簡単に言うと、大量の繰り返しスタンピングや成形で速度、再現性、部品あたりの低コストが必要な場合には、パワー プレスを選択してください。プロセスでフルストロークの力、調整可能な圧力、長時間の滞留、深絞り、または少量の柔軟性が必要な場合は、油圧プレスを選択してください。プログラム可能な動作と機械速度の両方が必要なジョブの場合、サーボパワープレスが中間手段となります。この比較の残りの部分では、これらの違いがどこから来るのか、そしてそれらが実際の購入決定にどのように影響するのかについて説明します。
機械式動力プレスでは、モーターがフライホイールを回転させ、運動エネルギーを蓄えます。クラッチはそのエネルギーをクランクシャフト、偏心シャフト、またはトグル機構に接続し、スライドが一定の機械的サイクルで上下に動きます。スライドで得られる力は一定ではありません。クランク角が下死点に近づくにつれて上昇し、メカニカルアドバンテージが最大になります。そのため、定格 200 トンの機械プレスの吐出量はストロークの途中では 200 トンよりはるかに低くても、ストロークの底部近くで最大定格に達する可能性があります。
この動作は、プレスが最も強い下死点近くで作業が行われるため、ブランキング、ピアシング、トリミング、浅い成形、および多くのスタンピング操作に最適です。固定サイクルにより、高速かつ再現性も高くなります。ラムが設定され、ダイが正しくなると、すべてのストロークがほぼ同じ動きに従います。トレードオフは、柔軟性が限られていることです。フォース カーブを変更するには、通常、機械、ドライブ、または工具を変更する必要があります。
油圧プレスは、ピストンまたはラムに作用する油圧によって力を生み出します。ポンプ、バルブ、シリンダー システムはストロークの大部分にわたって圧力を維持できるため、力は一定に近くなります。圧力設定は多くの場合、リリーフバルブまたは比例制御によって調整でき、スライドは設定された時間負荷下に留まります。そのため、油圧プレスは、深絞り、圧縮成形、コイニング、矯正、および材料を一点で叩くのではなく圧力をかけて保持する必要があるプロセスに役立ちます。
ストローク制御は最も明らかな違いの 1 つです。機械プレスのストローク長は、クランク半径または偏心形状によって決まります。一部の設計では下死点位置を調整できますが、基本的な動作プロファイルはドライブによって設定されます。油圧プレスは、はるかに長く調整可能なストロークを備えて構築でき、さまざまなパート プログラムに合わせてラムの速度と圧力を変更できます。この柔軟性は、工場が 1 台の機械で複数のジョブを実行する場合、または深い部品をゆっくりと成形して圧力を保持する必要がある場合に貴重です。
サーボプレスは油圧機械ではありませんが、古いカテゴリがあいまいになります。サーボモーターは選択した位置でラムを逆転、一時停止、または減速させることができるため、サーボパワープレスは油圧システムのエネルギー損失を発生させることなく、絞りや成形のための動作曲線を作成できます。機械プレス速度での油圧のようなプロセス制御が必要な工場では、多くの場合、クローズドフレーム ダブルポイント サーボ プレスがより生産的な選択肢となります。
通常、機械動力プレスが勝つのは速度です。機械プレスは、サイクルのアプローチ部分、作業部分、および戻り部分が高速で、毎分高ストロークで実行できます。油圧プレスは、システム内でオイルをポンプで送り込んだりバルブで操作したりする必要があり、ラムの加速と減速を制御する必要があるため、一般に速度が遅くなります。数百万個の小型部品を製造する大量のスタンピング ラインの場合、その速度の違いは人件費、機械の数、床面積に直接影響します。
油圧プレスes can still be productive in low-volume or high-mix work because setup and force adjustment may be faster. They also handle long dwell times that would be difficult or impossible on a standard mechanical press. The table below summarizes the practical trade-offs buyers should compare before requesting a final quotation.
| 変数 | 油圧プレス | パワープレス |
|---|---|---|
| 力の源 | 圧力のかかった作動油 | 機械式フライホイール、クラッチ、クランク、偏心ギア、またはトグル |
| ストローク以上の力 | ほぼ一定。調整可能な | クランク角度によって異なります。下死点付近のピーク |
| ストローク制御 | 調整可能、多くの場合プログラム可能 | クランクまたはエキセントリックによって固定されます。サーボにより曲線をプログラム可能 |
| 速度 | 特にアプローチとリターンを遅くする | 高速、再現性、毎分高ストローク |
| 過負荷保護 | リリーフバルブと圧力リミット | 油圧過負荷、シャーピン、クラッチスリップ |
| 一般的なフィット感 | 深絞り、少量、フルストローク力、トライアル | ブランキング、スタンピング、フォーミング、大量生産 |
過負荷の動作は、ダイの位置がずれている場合やブランクが二重に積み重ねられている場合に問題になります。油圧プレスはリリーフバルブを介して力を制限できるため、フレームや工具に破壊的なスパイクが発生する前にシステムが停止またはバイパスします。機械プレスには、油圧過負荷シリンダー、シャーピン、クラッチスリップなどの別の保護戦略が必要です。これらのシステムは機能しますが、イベント後に検査とリセットが必要になる場合があります。
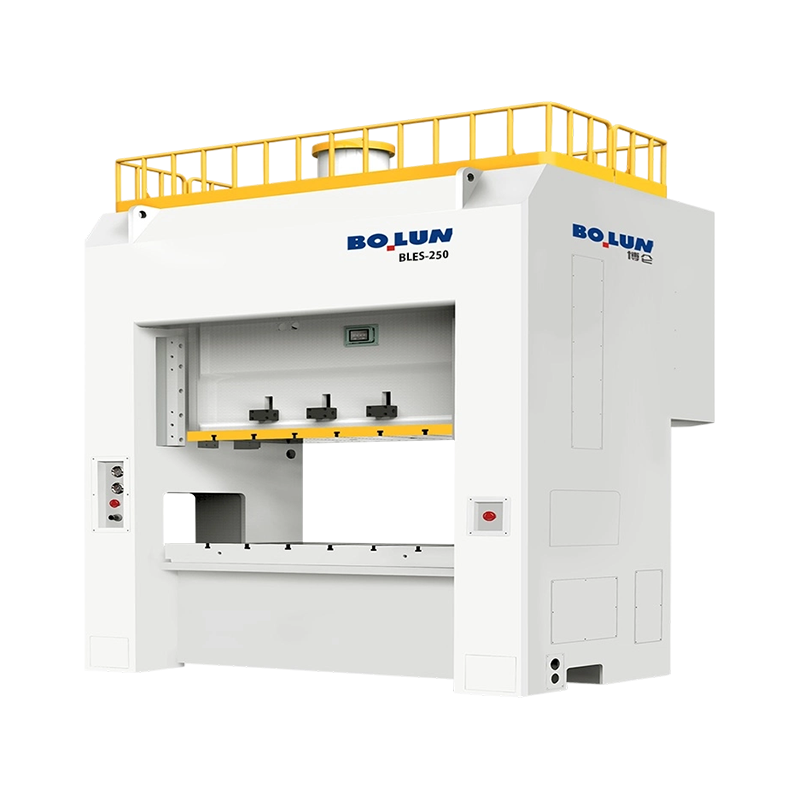 BLES-250 深絞り用クローズドフレーム二点サーボプレス 能力2500kN、エネルギー25,200J、安定した荷重分布で大型精密プレス加工や深絞り加工に適したクローズドフレーム2点サーボプレスです。 製品を見る→
工具や精度も異なります。機械プレスは優れた下死点再現性で知られており、ブランキングおよびコイニングで一貫した部品厚さをサポートします。油圧プレスは閉ループ制御で非常に正確ですが、油の温度、バルブの応答、圧力の安定性を管理する必要があります。深絞り加工の場合、材料が流れる間圧力を保持できる油圧プレスが有利となることがよくあります。高速スタンピングの場合は、サイクルが速く、フォース カーブが予測可能なため、通常は機械プレスが有利です。
購入の間違いのほとんどは、販売店がトン数だけを比較するときに発生します。 300トン油圧プレスと300トン機械プレスは数値が一致するだけで互換性はありません。正確な一致は、プロセスエネルギー、作業が行われるストローク位置、必要な滞留時間、および生産率によって異なります。一般に、アプリケーション マップは次のようになります。
初期価格は見積書上の 1 つの数字のみです。機械式パワープレスは通常、ドライブトレインがシンプルで、大量生産時のストロークあたりのコストが低くなりますが、堅牢な基盤、慎重なクラッチとブレーキのメンテナンス、および適切な金型保護が必要です。油圧プレスは、ポンプと冷却システムがストローク間であってもエネルギーを消費し、オイルの清浄度、濾過、シールの状態が日常的な問題となるため、運転コストが高くなる可能性があります。連続生産では、機械プレスが部品あたりのエネルギーで有利になることがよくあります。油圧プレスは、多品種作業における部品ごとの柔軟性で優れていることがよくあります。
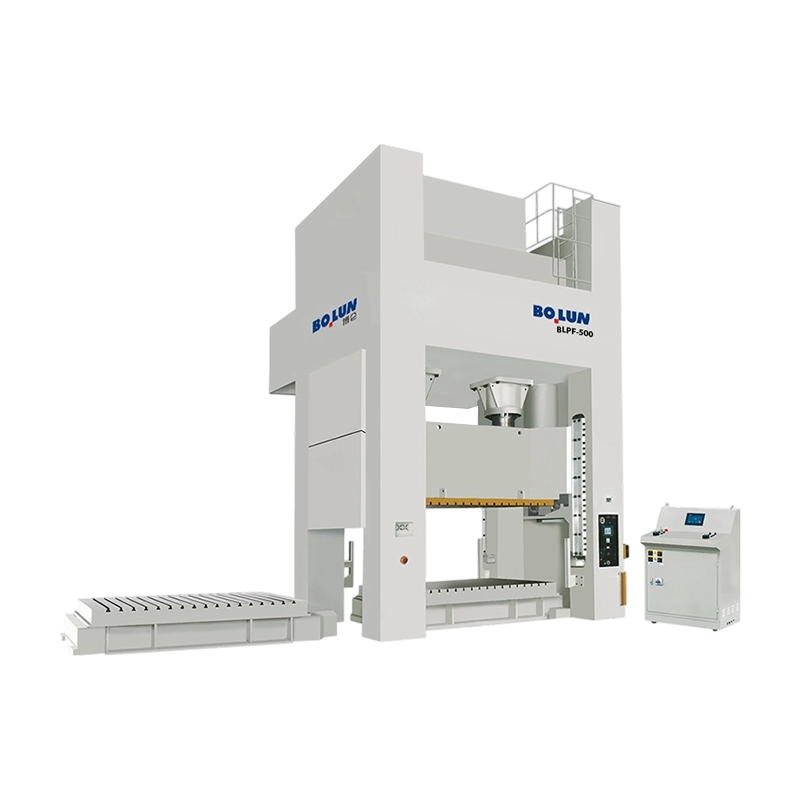 BLPF-500 ワイドベッドクローズド型二点偏心ギアプレス 5000 kNの能力と3300 x 1300 mmのテーブルを備えた、大型順送金型や板金生産向けのワイドベッドクローズドタイプ二点偏心ギアプレスです。 製品を見る→
フロアからフロアまでの時間も実際的な要素です。自動送り、コイルライン、素早い金型交換を備えた機械プレスは、少数のオペレーターで非常に高い生産量を生産できます。油圧プレスでは、より長いサイクル時間が必要になる場合がありますが、複数の機械プレスや特殊なクッション システムが必要なジョブを実行できます。決定は、部品ファミリー、年間生産量、切り替え頻度、およびメンテナンス チームのスキル レベルに基づいて行う必要があります。
マシンのカテゴリではなく、プロセスから始めます。材質、厚さ、部品サイズ、ストロークの各段階で必要な力、ストローク長、1分間あたりのストローク、滞留時間、ダイの重量を書き留めます。次に、力がストローク全体にわたって一定である必要があるのか、それとも下死点付近に集中する必要があるのかを尋ねます。答えが一定の力である場合、通常は油圧プレスが最適です。答えが高速での底部近くのピーク力である場合、通常は機械式パワープレスの方がより良い投資です。ジョブによって答えが変わる場合は、サーボプレスが最も広いプロセスウィンドウを提供する可能性があります。
 BLKP-650 トグル式冷間鍛造パワープレス 安定した変形と制御成形が必要な厚肉部品に対応する、能力6500kN、エジェクタ一体型、高剛性フレームを備えたトグル式冷間鍛造プレスです。 製品を見る→
力を伝える構造も確認してください。オープンタイプのプレスは、大きな部品や扱いにくい部品に簡単にアクセスできますが、クローズドフレームのプレスはたわみに強く、重い負荷がかかってもダイ領域をより安定させます。冷間鍛造の場合、リンケージがストロークの底部付近で力を増大させ、油圧システムが同じサイクル速度で適合させるのが難しい機械的利点を提供するため、トグルタイプの機械プレスが選択されることがよくあります。フレーム スタイルとその制作への影響に関するより広範なフレームワークについては、これを参照してください。 パワープレスガイドのオープンタイプとクローズタイプの比較 .
油圧プレスと動力プレスの主な違いは、力の生成、ストローク制御、速度、過負荷動作、およびプロセスの適合性に帰着します。パワープレスは、蓄積された機械エネルギーと固定またはプログラム可能な機械サイクルを使用して、下死点付近で最大の力を発揮し、高速性と再現性を実現します。油圧プレスは流体圧力を使用して、調整可能なほぼ一定の力をストローク全体にわたって伝達し、柔軟性が高くなりますが、一般にサイクル レートは低くなります。どちらが一般的に優れているというわけではありません。正しい選択は、実際に実行するパーツのフォース カーブ、ドウェル、ボリューム、工具要件に一致するものです。
台州市のファスナー工場は、自動車の一次サプライヤーから、グレード 10.9 のソケットヘッド キャップ スクリュー 800 万個を 14 か月かけて...
簡単な答え: あなたの作品に適したフレームタイプ アン 開放型パワープレス機 は、作業領域の 3 ...
お問い合わせ

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

中国浙江省盛州市金亭鎮厦仁臨江路東1号
準備完了 始めるには?
Get in Touch

さあ!
浙江博倫