印刷機は 1 つの機械カテゴリーではありません。これは、フレーム、ドライブ、ラム接続ポイント、および目的のプロセスによって定義される金属成形機のファミリーです。同じトン数の 2 台のマシンが同じダイ上でまったく異なる動作をする可能性があるのはこのためです。1 台は幅の広いパネルを平らに保持し、もう 1 台はディープスロートに到達し、3 台目は衝撃を与えずにゆっくりと制御された描画を行う可能性があります。バイヤーにとって有益な質問は、単に「印刷機にはどのような種類がありますか?」というだけではありません。 「部品や金型、生産リズムに合ったプレスタイプはどれ?」
簡単に言うと、安定した大量スタンピングには機械式クランクまたは偏心ギア プレスを選択し、ラムの動作をプログラム可能にする必要がある場合にはサーボ プレスを、冷間鍛造および高力サイジングにはトグル プレスを、部品サイズ、ベッド幅、およびオフセンター荷重に応じてオープンフレームまたはクローズドフレーム構造を選択します。油圧プレスや空気圧プレスは他のニッチな分野にも対応します。以下のセクションでは、タイプ間の変更点と仕様上のリスクがどこにあるかについて説明します。
ほとんどの産業用プレスの選択は、力を発生させる原理から始まります。以下の表に動作の比較を示します。この記事の残りの部分では、ダイの設計、設置面積、運用コストに影響を与える詳細について説明します。
| プレスタイプ | 力の原理 | 一般的なフィット感 | 主なトレードオフ |
|---|---|---|---|
| メカニカルクランクプレス | フライホイールとクラッチは固定ストローク動作でクランクシャフトを駆動します | ブランキング、ピアシング、浅成形、一般スタンピング | 速くてシンプルですが、ストロークプロファイルは固定されています |
| 偏心歯車プレス | ギヤードドライブと偏心シャフトにより、長いストロークにわたって高トルクを実現 | 重プレス、深い部品、広いベッド、高トン数の作業 | より大きな力と剛性、より大きな質量とコスト |
| トグルプレス | ナックルリンケージはストロークの底部付近で力を増大させます | 冷間鍛造、コイニング、サイジング、高圧ショートストローク作業 | メカニカルアドバンテージは高いが、長いドローには理想的ではない |
| サーボプレス | サーボモーターがラムの位置、速度、ドウェルを制御 | 深絞り、多段成形、高強度材料 | 柔軟な動き、より複雑な制御 |
| 油圧プレス | 油圧シリンダは制御可能な圧力とストロークで力を供給します | ロングドロー、低速成形、プレス加工 | 長いストロークにわたる力、より遅いサイクルと流体メンテナンス |
| 空気圧プレス | エアシリンダーによる低力作動 | 軽い組み立て、マーキング、ちょっとしたトリミング作業 | 低コストだが、トン数と一貫性は限られている |
テーブルは意図的に広めになっています。実際には、機械プレスはオープンまたはクローズ、シングルポイントまたはダブルポイント、クランクまたは偏心ギア駆動にすることができます。これらの組み合わせは、ドライブ ファミリと同じくらい重要です。金型幅が広い場合や荷重が偏心している場合、160トンオープンプレスと160トンクローズドプレスは互換性がありません。
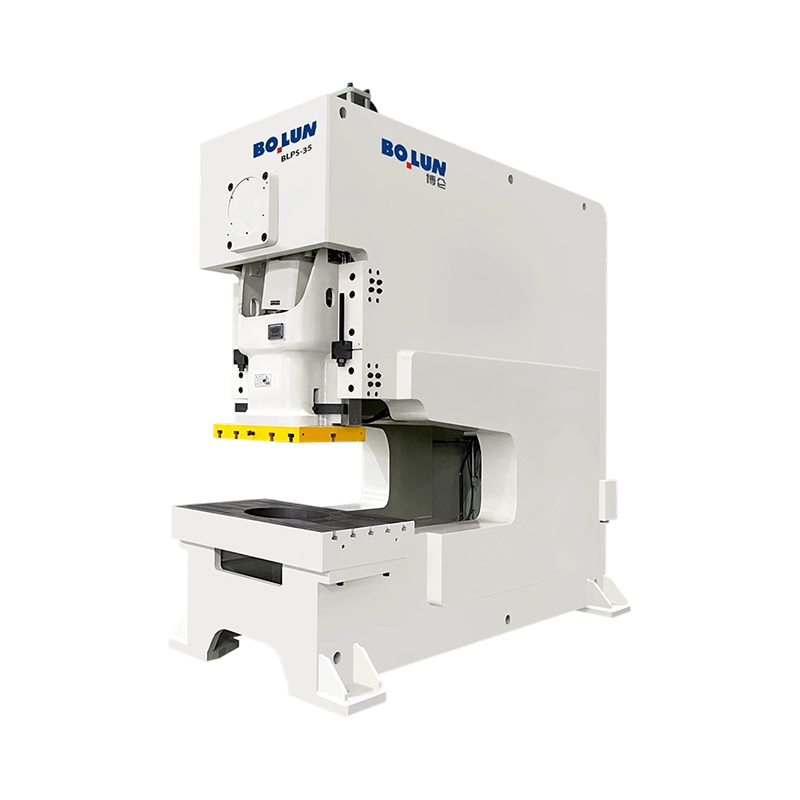
フレームは、アクセス、剛性、およびダイがどの程度のたわみを許容できるかを決定します。オープン型プレスは、C フレームと呼ばれることが多く、前面と両側が開いたままになります。これにより、手動でのロード、ツールの交換、側面からのアクセスが容易になります。このトレードオフは構造的なもので、負荷がかかると隙間がわずかに狭くなり、ラムとベッドの平行度が失われる可能性があります。狭い部品、中心にあるダイ、および中程度のトン数の場合、これは多くの場合許容されます。幅広順送金型の場合、たわみは品質と金型寿命の問題になります。
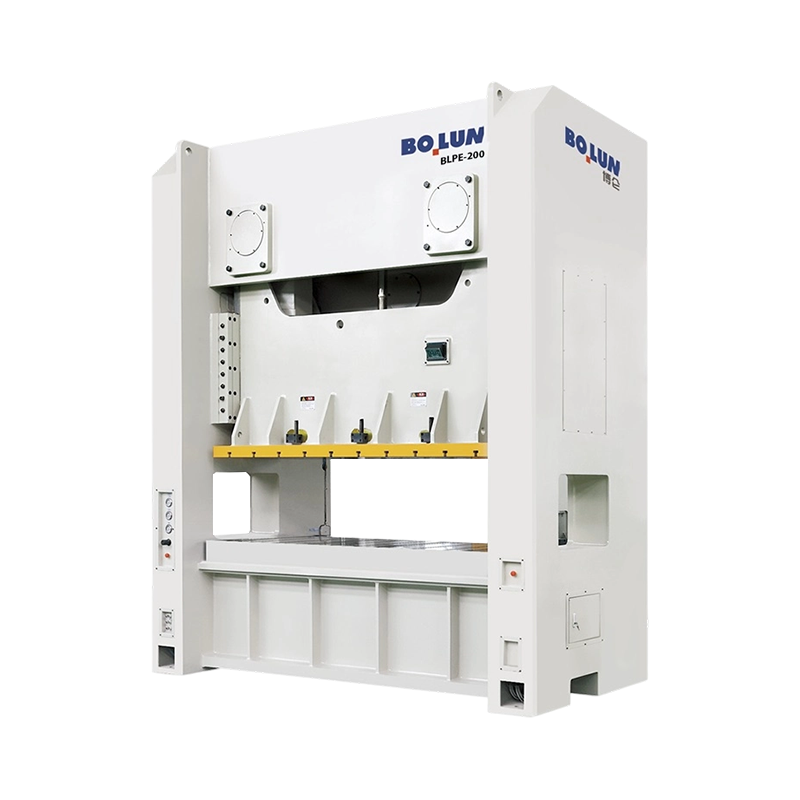
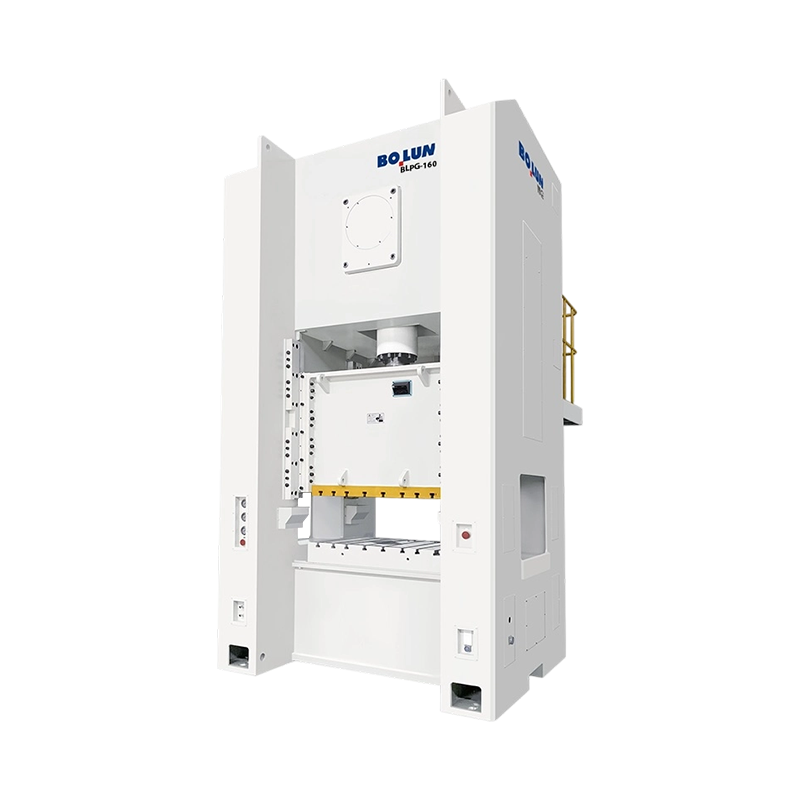
クローズドタイプのプレスは、通常、より剛性の高いポータルを形成するクラウンとベッドを使用して、支柱を上部で結び付けます。より高いトン数とより広いベッドをより少ない角度たわみで処理できるため、自動車規模のパネル、マルチステーション金型、および重いスタンピングによく使用されます。アクセスがより制限されているため、積み込みの自動化や側面開口部を早期に計画する必要があります。セミクローズド設計は 2 つの中間に位置します。プレーン C フレームよりも剛性が高く、フルクローズド フレームよりもアクセスが容易です。
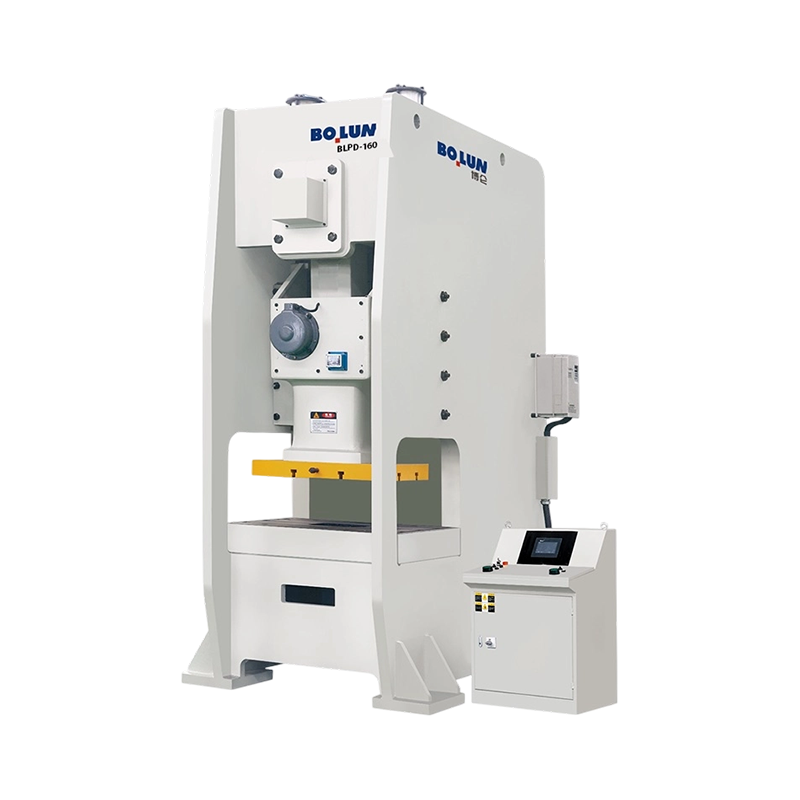
喉の深さは別の変数です。ディープスロート オープン プレスを使用すると、オペレータは大きなパネルの奥まで手を伸ばしたり、パネルを回転させずに非対称の部品を作業したりできます。しかし、スロートが長くなると構造上のスパンも長くなるため、同じ定格でも機械の剛性は高くなければなりません。購入者はスロートの深さを無料のおまけとして扱うのではなく、スロートの深さ、ベッドのサイズ、たわみのデータを一緒に比較する必要があります。一般的なオープンフレーム作業の場合、 オープン型パワープレス 自然な出発点です。フレーム動作の設計レベルの比較については、これを参照してください。 オープンタイプとクローズドタイプのプレス設計の概要 便利です。
ポイント数は、ドライブからスライドに力を伝達する接続ポイントの数を指します。シングルポイントプレスは、1 つのコネクティングロッドまたは 1 つの中央ドライブポイントを使用します。これはよりシンプルで、多くの場合よりコンパクトで、金型の荷重が中心にある場合にうまく機能します。ダブルポイント プレスでは、通常は左右の 2 つの接続ポイントが使用されるため、スライドはその幅全体でより均等に駆動されます。その違いは、ラムの傾き、ベッドのたわみ、ダイの摩耗に現れます。
幅の広いベッドでも、金型が中心にあり、負荷のバランスが取れていれば、シングルポイントマシンでも良好な部品を製造できます。問題は、中心からずれた荷重、長い順送ダイ、またはすべてが同時に切断されないステーションで発生します。スライドが傾き、ダイのクリアランスが左右に変化し、パンチの摩耗が不均一になります。ダブルポイントプレスは荷重を分散し、そのリスクを軽減します。また、幅広のコイル送りワークや大型パネルにも適する傾向があります。トレードオフは、コスト、マシンの質量、設置面積の増加です。
実際のチェックは負荷図です。各ステーションがベッド上のどこに位置するか、および結合された荷重が中心にあるかどうかを確認します。ダイの一端に重いステーションがある場合、シングルポイント フレームにはより大きな定格または別のフレームが必要になる場合があります。トン数を追加するだけでは傾斜モーメントは修正されません。
ドライブはストローク全体にわたるフォース カーブを決定します。従来のクランクプレスは、フライホイールとクラッチを使用してクランクシャフトを回転させます。スライドは固定された正弦波運動に従います。これは高速で機械的にシンプルで、同じストロークプロファイルがあらゆる作業に適したブランキング、ピアッシング、および浅い成形に適しています。制限は柔軟性です。ストローク、速度、滞留は運動学に組み込まれています。
偏心ギアプレスは、ギア付きドライブと偏心シャフトを追加して、ストロークの長い部分にわたって高トルクを供給します。これは、成形作業が深い場合や、広いベッド全体で高いトン数が必要な場合に役立ちます。この機械は重く高価ですが、単純なクランクよりもストロークの奥まで力を保持できます。高トン数で深いストロークの作業では、軽量のクランク プレスを限界まで押し込むよりも、これを選択する方が安定することがよくあります。
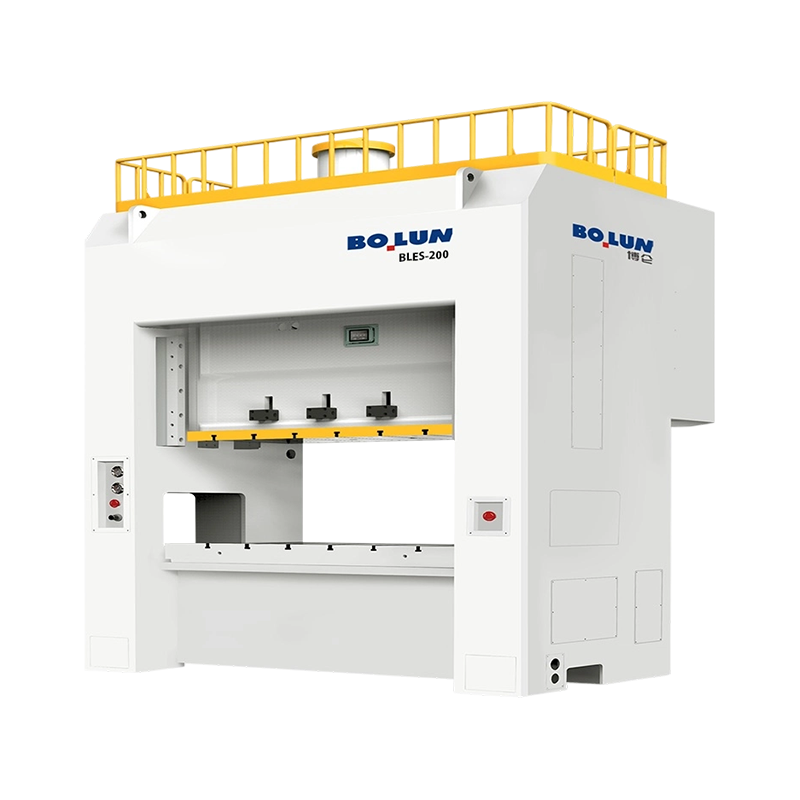
サーボ プレスは、固定フライホイールの動きを、ラムの位置、速度、滞留時間をプログラムできるサーボ モーターに置き換えます。実際の利点は、衝撃を避けるためのゆっくりとした接触、コイニングのための制御された滞留、または難しい形状のための逆絞りステップなど、部品に合わせた動作プロファイルです。サーボ プレスは、深絞り加工、高強度材料、固定クランク カーブにより裂けたりシワが発生したりする多段階成形に最適です。また、一部のデューティ サイクルではアイドル エネルギーの使用量も削減できますが、必要な制御システムとメンテナンスのスキルはより高度です。安定したベッドのクローズドフレーム 2 点サーボ プラットフォームの場合、BLES250 は高エネルギーの安定したベッドでの作業に適しています。
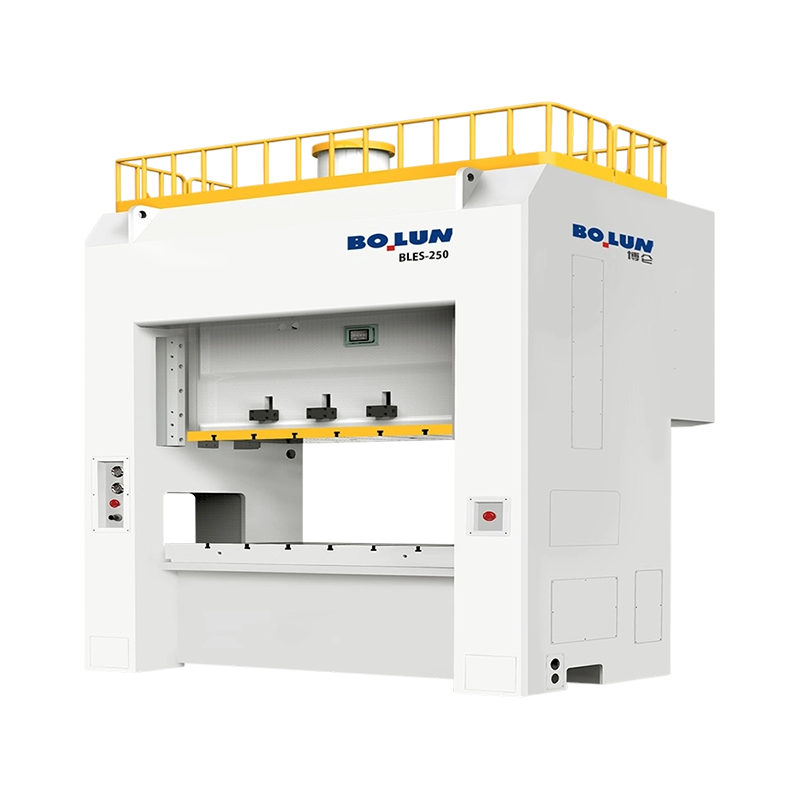 BLES-250 クローズドフレームダブルポイントサーボパワープレス クローズドフレームの 2 点安定性とプログラム可能なサーボ動作を備えた、深絞り加工と大型精密スタンピング用の 2500 kN サーボ プレスです。 製品を見る→
トグルプレスはナックルリンケージを使用して、ストロークの底部付近で力を増大させます。力の曲線は急峻で、成形の瞬間には機械的利点が大きく、ストローク初期では力が少なくなります。そのため、トグル プレスは、冷間鍛造、コイニング、サイジング、および短距離に高い圧力を必要とするその他の作業に効果的です。これらはロングドローの最初の選択肢ではありません。ストローク長と力を一定にする必要がある場合、リンケージは不利に作用します。強固な高変形冷間鍛造を実現するトグルタイプの代表モデル「BLKP650」。
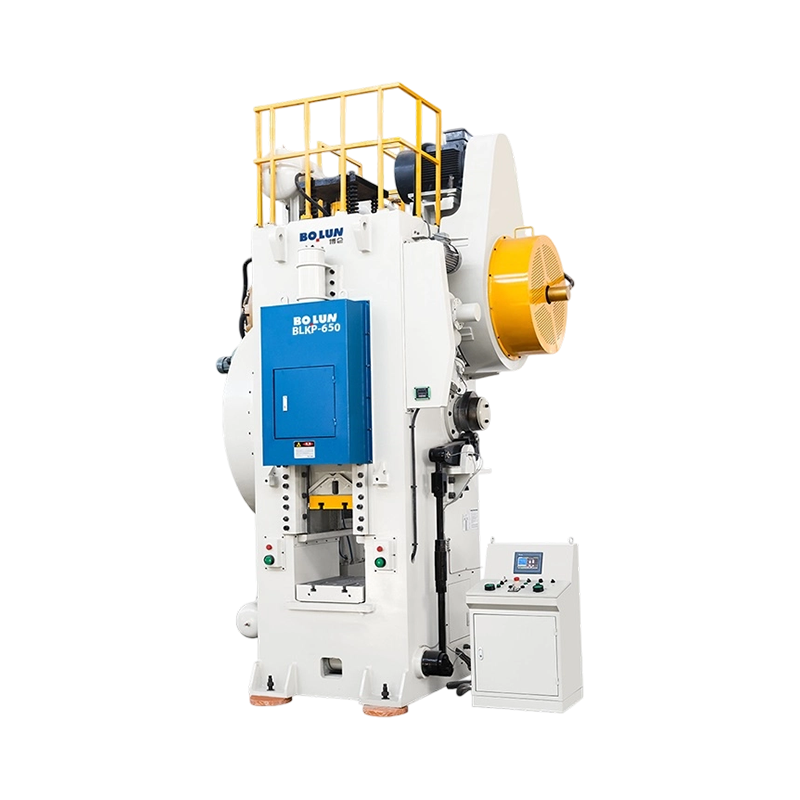 BLKP-650 トグル式冷間鍛造パワープレス 重圧縮と深冷間鍛造を実現する6500 kNのトグルプレス。高剛性フレームと一体型エジェクターにより安定した厚肉成形を実現。 製品を見る→
同じプレス カテゴリでも、ある部分では正しく、別の部分では間違っている可能性があります。以下の使用パターンは、仕様書以前の実用的なフィルターです。
バッテリーシェルの製造では、薄い材料、高精度、さまざまなサイズにわたる再現性が組み合わされています。プレスには、剛性の高いフレーム、正確なスライド ガイド、コンパクトな金型を過度のたわみなくサポートするベッドが必要です。ダブルポイントオープンプレスは、シェルダイ全体に荷重を分散させながらもアクセスできるため、ここで機能します。 BLPC2160は、高トン数のバッテリーシェル作業に適した、バッテリーシェルに特化したオープンタイプの2点式モデルです。
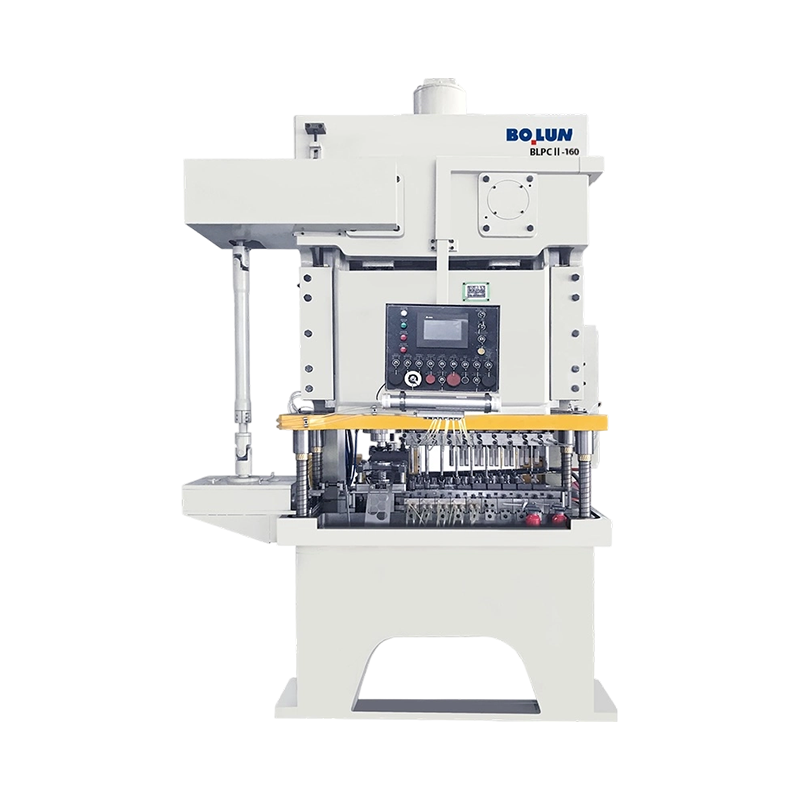 BLPC2-160 バッテリーシェルオープン型二点式パワープレス バランスの取れた負荷分散と光電安全性を利用して安定した成形を実現する、バッテリーシェルの製造を目的としたオープンタイプの二点プレスです。 製品を見る→
深絞り加工では、ピークトン数よりもむしろ材料の流れの制御が重要です。固定クランク カーブでは、最初の接触時に引っ張る速度が速すぎ、その後リリースする速度が速すぎる可能性があります。サーボ制御、ダイクッション制御、安定した潤滑がより重要です。プログラム可能なドウェルとリバースドローを備えたサーボプレスは、金型での試行錯誤を減らすことができます。同じ論理が、成形速度の影響を受けやすい高張力鋼やアルミニウム合金にも当てはまります。
部品がダイ ウィンドウよりも広い場合、またはコイルが長いベッドを横切る場合、フレームの剛性と 2 点荷重の分散が主な問題になります。広いベッドと偏心ギアドライブを備えたクローズドフレームプレスは、大型パネル、家電製品のスキン、構造スタンピングの通常のルートです。購入者は、下死点での公称トン数だけでなく、ベッドのたわみ制限、ラムの平行度、および実際の作業角度での荷重曲線を尋ねる必要があります。
冷間鍛造はシートスタンピングとは異なるプロセスです。ビレットは 3 次元で流れ、工具には高圧がかかり、プレスは過剰な弾性回復なしにストロークの底部付近で力を伝達する必要があります。トグル プレスや強力クランク プレスが一般的です。ツーリングのガイダンス、エジェクター システム、フレームの剛性は、トン数と同じくらい注目に値します。スタンピング用に評価されたプレスは、鍛造金型のガイド剛性やエネルギー容量を備えていない可能性があります。
プレス見積もりは、プロセスに関連付けられている場合にのみ役立ちます。オファーを比較する前に、次の項目を 1 枚のシートにまとめてください。
部品の図面、金型のレイアウト、生産目標を要求するサプライヤーは、トン数のみを提示するサプライヤーよりも信頼しやすくなります。部品と金型がプレスを定義します。プレスは部品を定義しません。
さまざまなタイプのプレスは、力の原理、フレーム、ポイント数、ドライブ、アプリケーションなどの一連の決定として理解するのが最も簡単です。機械式クランク プレスは汎用の主力製品です。偏心ギアプレスはトルクを追加し、重作業にも対応します。サーボ プレスは、機械的な単純さを引き換えにモーション コントロールを実現します。トグルプレスが底部近くでリンケージを大きな力に変換します。オープン、クローズ、セミクローズのフレームがアクセスと剛性のエンベロープを設定します。油圧および空気圧プレスは、他の力およびサイクル要件に対して引き続き有効です。正しい選択は、金型の荷重を中心に保ち、ストローク曲線を材料に一致させ、保持する予定の公差に対して十分な剛性を残す組み合わせです。
ある中堅ファスナーメーカーは最近、よくある問題に直面しました。同社の CNC 旋盤は、出荷されるボルト 1 キログラムごとにほぼ 3 キログラムの鋼...
中規模の金属部品工場の生産マネージャーは最近、機械加工から冷間成形に移行するときに多くの作業現場が遭遇する問題に直面しました。同社は外径約 22 m...
160 トンのオープンフレーム プレスと 160 トンのクローズドフレーム プレスを並べると、その違いは 30 フィート離れた場所からでも明らかです...
パワープレスとは何ですか? A パワープレス - スタンピングプレスまたはパンチプレスとも呼ばれる - は、パンチを金型に押...
お問い合わせ

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

中国浙江省盛州市金亭鎮厦仁臨江路東1号
準備完了 始めるには?
Get in Touch

さあ!
浙江博倫