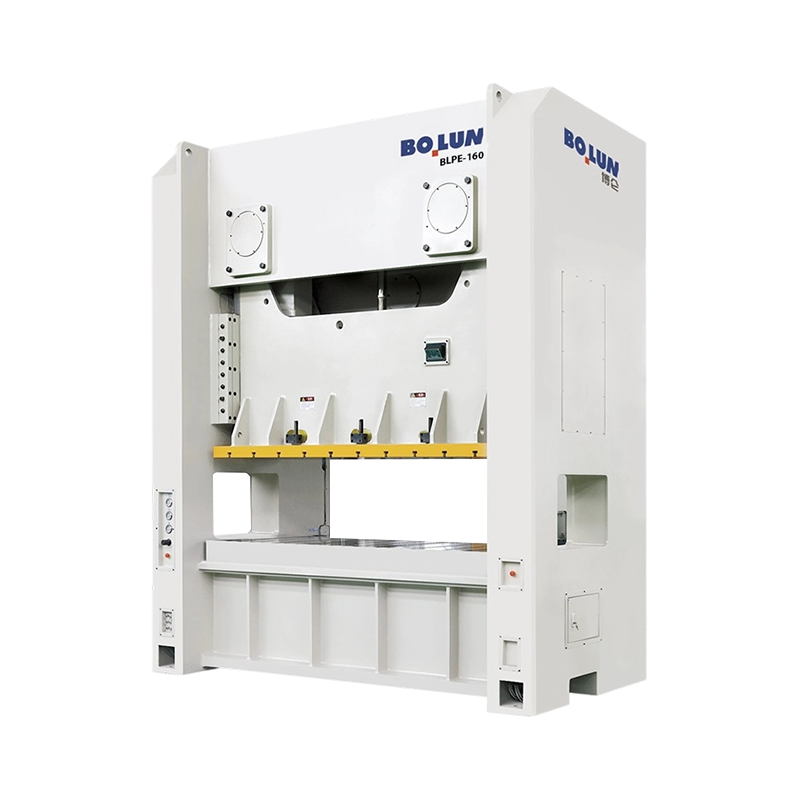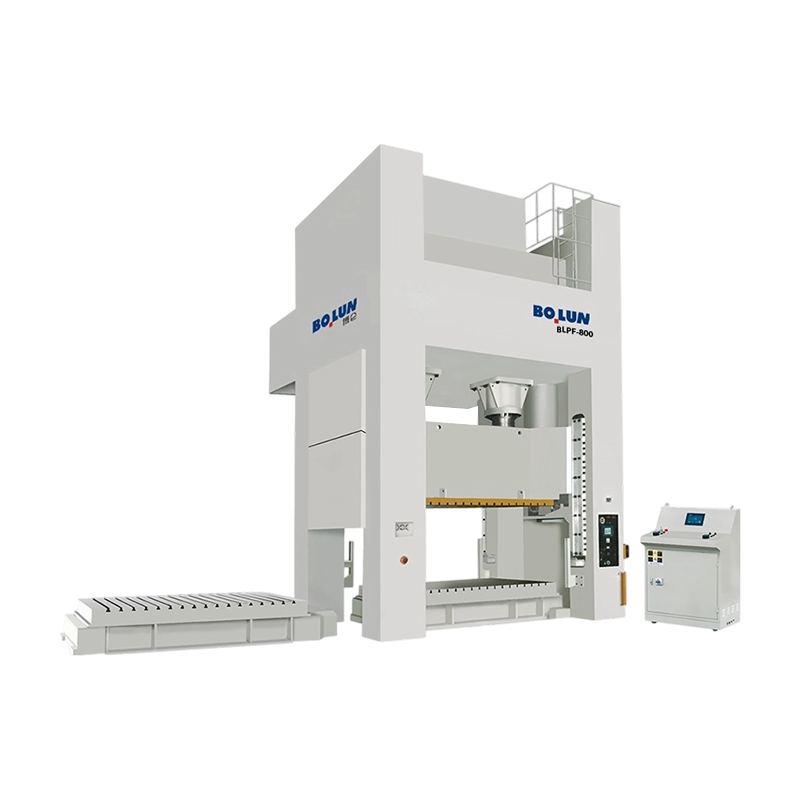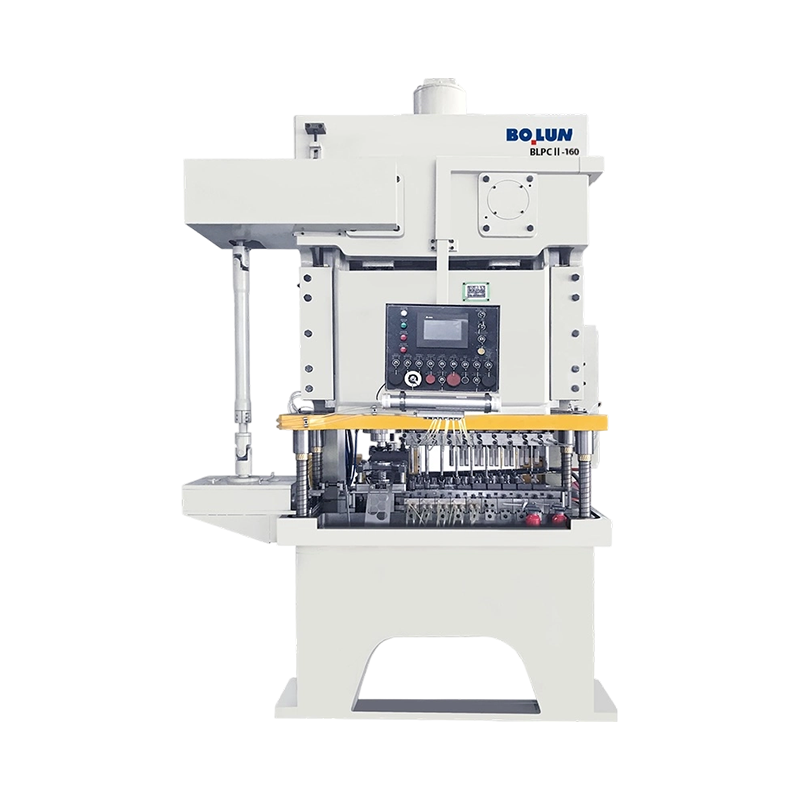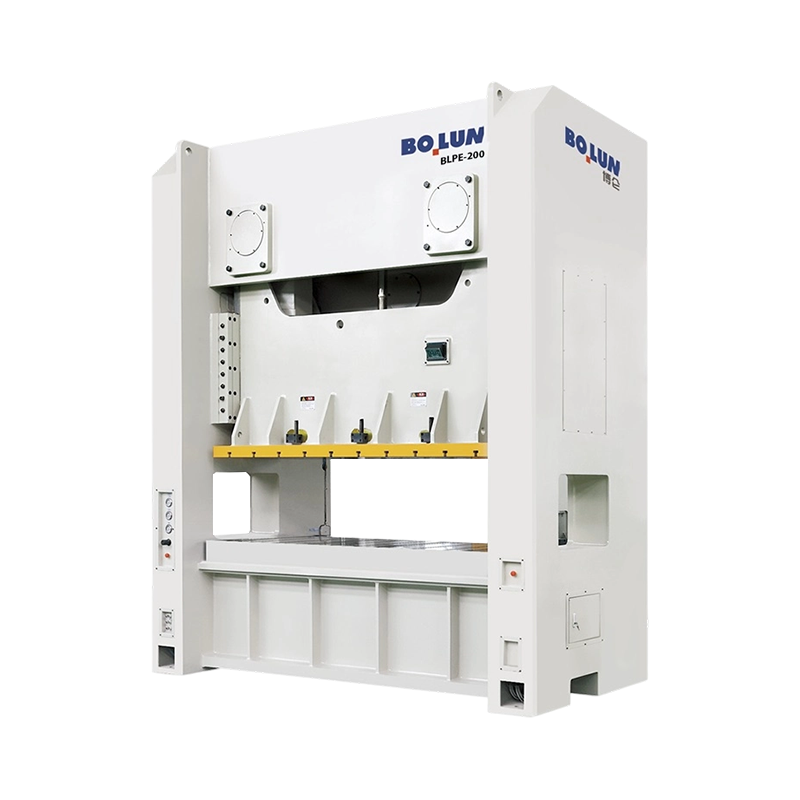
2 台のプレス機はどちらも 200 トンの銘板を搭載でき、それでもまったく異なる部品を生産できます。オープンギャップ プレスで 2.5 mm 軟鋼ブラケットを見積もった後、クローズドフレーム プレスで同じツールを実行する金型工場は、通常、エッジ キャンバー、ストリップ幅全体のバリ高さ、および金型の研ぎが必要な頻度の変化に気づきます。トン数は変わりませんでした。変化したのは、負荷がかかったときにフレームがどれだけ動くかでした。
実際的な結論が最初に来ます。部品の公差が厳しい場合、工具が順送金型である場合、またはベッドの幅が約 1,200 mm より広い場合、通常はクローズド タイプのパワー プレス機が正しい出発点となります。最初に交渉すべきことは、ヘッドラインのトン数ではなく、フレームの剛性、使用可能なダイスペース、駆動特性です。寛大な公差と狭いコイルを使用した単純なピアッシングと成形の場合、よく構築されたオープンギャップ プレスを使用すると、多くの場合、低コストで作業を行うことができ、3 側面からのアクセスが向上します。
以下のすべては、その境界線が実際にどこにあるのか、誤解されずにクローズドフレームの仕様書を読む方法、そして機械が 15 年間問題なく動作するか、静かにスクラップ、ダウンタイム、および金型の修理の原因となるかを決定する詳細について説明します。
プレス枠はバネです。荷重がかかると垂直に伸びますが、オープンギャップ設計では荷重経路が C 字型で片側のみでサポートされているため、回転もします。垂直方向の伸びは管理可能です。角度回転がダイにダメージを与えます。スライドがベッド上で 100 分の 1 ミリメートル傾くと、パンチとダイのクリアランスが均一でなくなります。板金の切断クリアランスは通常、片面あたり厚さの 5 ~ 8% であるため、1.5 mm のストックでは許容範囲は約 0.075 ~ 0.12 mm です。ベッドの一端の窓の半分を食べるほど回転するフレームは、実質的にダイの寿命を半分にし、その側のバリの高さを押し上げます。
クローズドフレーム プレスは 2 つのアップライトと 1 つのクラウンで荷重経路を囲んでいるため、力は対称構造を通って伝わります。垂直方向のたわみは依然として存在しますが、スライドでの角度たわみははるかに小さく、スライドとボルスターの平行度はベッド幅全体にわたって許容範囲内に留まります。実際には、これにより、一貫したバリの高さ、絞り加工部品の平坦度の向上、パンチとダイの寿命の延長、ストリップが横に動くことなく 4 つまたは 6 つのステーションで同時に切断する順送工具を実行できる機能が得られます。
トレードオフはアクセスです。クローズドフレーム機械では、通常、材料は前から後ろに進入し、コイルラインとフィーダーはその方向に設定され、手動で積み込むための側面からのアクセスは制限されています。プロセスがオペレータの 3 側面からのロードに依存している場合、またはツールの側面から長い部品を吊り下げる必要がある場合は、オープンギャップまたはセミクローズド設計がより正直な答えです。 2 つのアーキテクチャを独自に比較したところ、 パワープレスの開放型と密閉型の違いを解説 では、まだ 2 つの要素を比較検討している場合に、ジオメトリをより詳細に説明します。
| 選択要素 | オープンギャッププレス | クローズドフレームプレス |
|---|---|---|
| 負荷時のフレームの動作 | 垂直方向の伸びとギャップの顕著な角度回転 | 主に垂直方向の伸び、角度誤差は小さい |
| スライドとボルスタの平行度 | 荷重と荷重位置により変化 | ベッド幅全体にぴったりとフィットします |
| 偏心荷重許容値 | 低い;荷重はギャップ中心付近に留まる必要があります | 中程度から高程度、特に 2 点スライドの場合 |
| 部品の精度とバリの一貫性 | 一般業務でも可 | 厳しい公差や進歩的な作業に適しています |
| 死ぬ人生 | 傾きが大きい場合は短くする | クリアランスが一定なので長くなる |
| オペレーターとダイへのアクセス | 前からも、左からも、右からも素晴らしい | 前面と背面のみ。側面からのアクセスが制限されている |
| 典型的なトン数バンド | およそ10~250トン | およそ60~1,000トン以上 |
| 同じトン数の床面積 | 容量に比べて設置面積が大きい | 力1トンあたりのコンパクト化 |
クローズド フレームはすべて同じ方法で構築されているわけではなく、構造の選択は輸送、メンテナンス、および 10 年間にわたる厳しいブランキング後の機械の動作に影響を与えます。
モノブロック フレームは、一体品として鋳造または製造されるか、溶接されてから応力が除去され、単一のユニットとして機械加工されます。これは、鋼鉄 1 キログラムあたりで最も硬いオプションであり、緩和するための予応力がなく、最も予測可能なたわみ曲線が得られます。制約は物流です。フレームは単一アイテムの中で最も重いもので、通常はコンテナではなくフラットラックまたはブレークバルク出荷が必要です。また、工場の艤装計画は発注後ではなく前に決定する必要があります。また、シムを再調整するためのタイロッドがないため、クラッシュ後の修理も困難になります。
タイロッドフレーム are assembled from a crown, a bed and two or four uprights, clamped together by pre-stressed tie rods and nuts. The pre-stress is what makes the assembly stiff: the joint stays closed under working load because the rods were stretched at build time. This design ships in pieces, can be re-shimmed on site, and allows a frame repair without scrapping the whole structure. It also puts an obligation on the buyer: tie-rod pre-load must be checked periodically, nut tightness recorded, and the initial tension verified during installation. A tie-rod frame that has been assembled without correct pre-load will feel soft and will show it in die life.
セミクローズドマシンはサイドコラムを維持しますが、フルクローズドフレームよりも前後が開いたままになります。これは 2 つのファミリーの中間に位置し、オープンギャップ プレスよりも高い剛性が必要だが、それでも長い部品や扱いにくい部品に対して十分な前面アクセスが必要な場合に便利です。これは、定格トン数に近い順送金型の真のクローズド フレームの代替品ではありません。
どちらの構造を選択する場合でも、最も重い単体、持ち上げポイント、および重心を尋ねてください。これら 3 つの数字はクレーンの能力、ドアの幅、設置コストを決定しますが、トン数とベッドのサイズのみに焦点を当てた見積もりにはこれらの数字が含まれていないことがよくあります。
スライド接続ポイントの数は、マーケティング機能ではなく、負荷経路によって決定されます。シングルポイントスライドは、スライドの中心にある 1 本のコネクティングロッドを介して駆動されます。これはシンプルでコスト効率が高く、作業力がベッドの中央付近に留まり、ツールが比較的狭い場合には完全に適切です。
ダブルポイントスライドは、両側に 1 つずつ、2 本のコネクティングロッドを介して駆動されます。中心から外れた荷重下では、2 番目の接続点がモーメント拘束として機能するため、スライドは傾きにはるかに強く抵抗します。これは 3 つの一般的な状況で重要です。それは、複数のステーションが異なる位置で同時に切断する順送金型、ストリップが 1,500 mm 以上にわたって走行する広いベッド、およびコイル ラインや搬送システムに合わせてツールが意図的に片側にオフセットされているジョブです。
実際のルールは簡単です。ダイの幅がベッド幅の約 60% より広い場合、またはトン数がベッド長さの約 4 分の 1 以上中心から離れた位置に集中している場合は、ダブルポイント マシンの方が安全な選択です。シングルポイントプレスはこの方法でも実行できますが、資本コストを節約するために金型の寿命を費やすことになります。
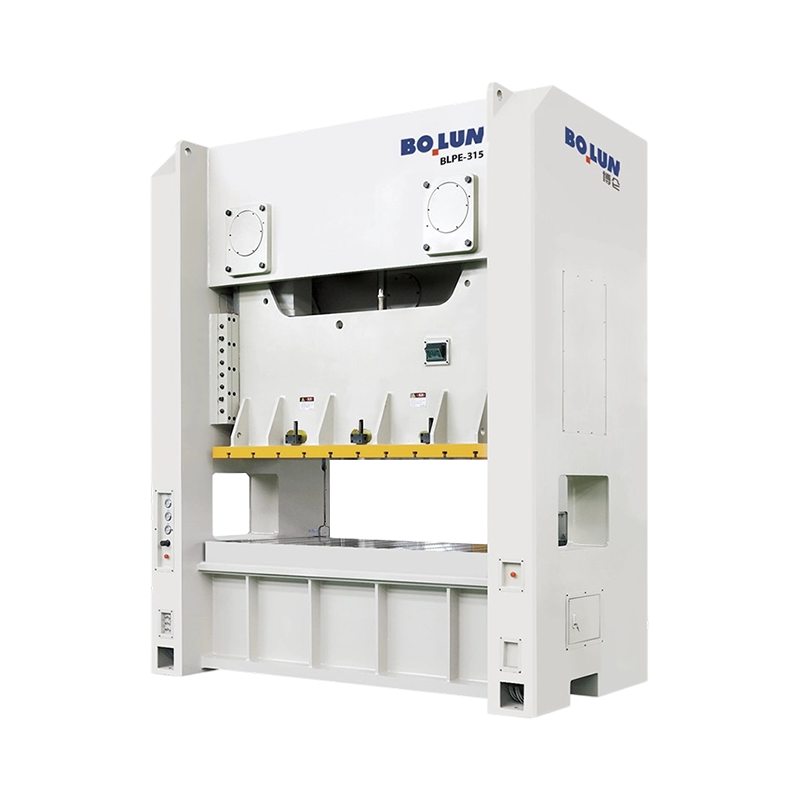
ここは、ワイドベッドのシングルポイントマシンが活躍する場所でもあります。 BLPG シリーズなど、広いドアと大きなベッドを備えた密閉式一点プレスは、クローズド フレームの剛性を維持しながら大型パネルへの良好なフロント アクセスを実現し、荷重が真の中心にあるものの物理的に大きい部品の作業に適しています。対照的に、ダブルポイント ファミリは、プログレッシブおよびマルチステーション ツーリングの主力製品です。代表的な例としては、 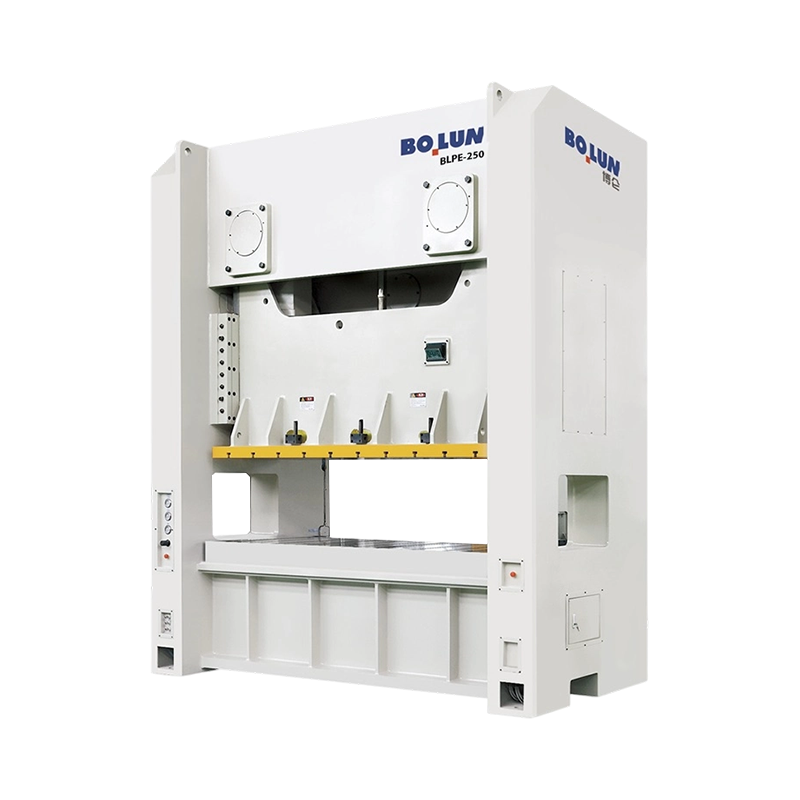 BLPE-250 ワイドベッドクローズドフレーム二点プレス 2500 kN BLPE-250 は、2500 × 1000 mm のベッドとクローズドフレームの剛性を組み合わせており、大型の順送ツーリングやマルチステーションツーリングに対応します。 製品を見る→ 2 つの接続ポイントを備えた幅広のベッドと、継続的な生産作業のための堅牢なフレームを組み合わせた構成です。
フレームはマシンがどれだけ真っすぐに留まるかを決定します。ドライブはスライドが下降中に何をするかを決定し、それによってマシンが実際にどのプロセスを実行できるかが決まります。クローズドフレーム機械印刷機では 4 つの配置が主流であり、これらは互換性がありません。
古典的なクランク ドライブは、回転フライホイールのエネルギーを正弦波のスライド運動に変換します。効率的で、機械的に単純で、維持費が安価です。スライド速度はストロークの中間でピークに達し、下死点に向かって低下するため、材料は底部付近で圧縮状態に適度な時間を費やします。クランク ドライブは、ストロークの底部に近い力が要求されるブランキング、ピアシング、曲げ、浅い成形、および一般的なスタンピングに適しています。
偏心ギアドライブは、フライホイールとコネクティングロッドの間に大きなギアと偏心ベアリングを配置し、下死点付近でのトルク増大を増大させ、それに比例してクランクスローを大きくすることなく、より長いストロークを可能にします。その結果、ストローク中に低い力で高い力を利用できるようになり、まさに深絞り加工、冷間成形、厚板加工に必要なものとなります。これらの機械は大型のものが多く、ストロークが長く、ベッドが広く、トン数が多く、連続的な軽作業ではなく重い単一ストロークに適したサイズのフライホイールが付いています。高いトン数でのディープストローク能力が必要な仕事では、 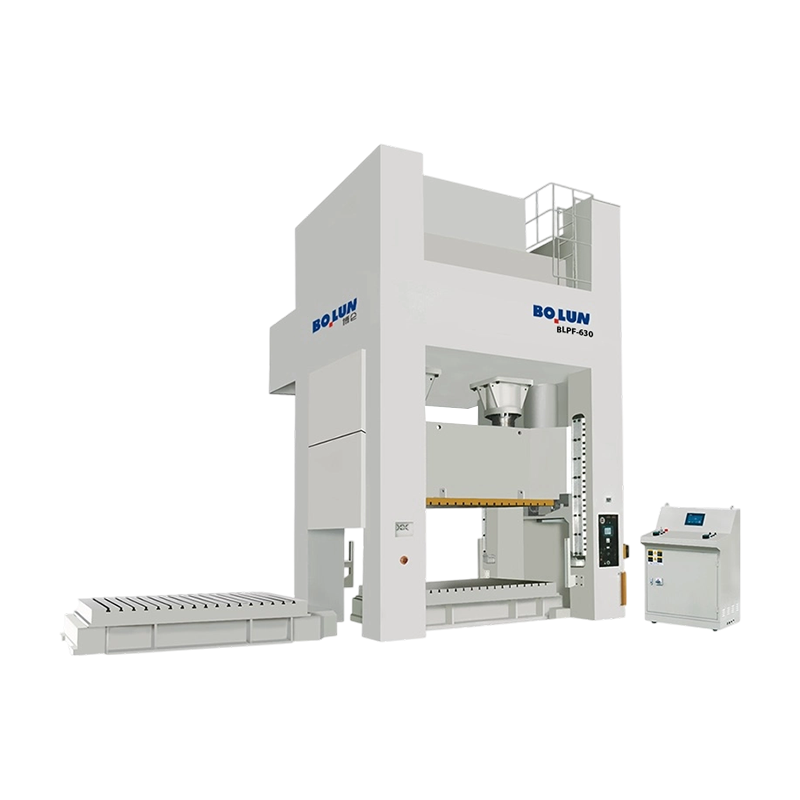 BLPF-630 ディープストローク偏心歯車二点プレス 400 mm ストロークと 800 kN クッションを備えた 6300 kN 偏心ギア プレスで、高トン数の深絞り加工と複雑な成形を実現します。 製品を見る→ 仕様は、トン数の計算だけでなく、成形エネルギーの計算と比較する種類の機械です。
サーボ プレスは、フライホイールとクラッチをモーターとプログラム可能なスクリューまたはクランク機構に置き換えます。スライドはカットを通じて減速したり、底に留まったり、途中で反転したり、または速く近づいてゆっくり形成したりすることができます。その柔軟性は、サイレントブランキング、材料へのパンチ速度を制御したい絞り加工、短い滞留で充填を改善するコイニング加工、および同じ機械で複数の異なるツールを実行する必要がある作業で効果を発揮します。低速での利用可能なトルク、ストロークあたりのエネルギー、モーターとドライブのコスト、そしてサーボマシンの利用可能なエネルギーは、大型のフライホイールとは異なり有限であるという事実など、限界も同様に現実的です。プロセスに非常に重いシングルストロークが必要な場合は、トン数だけでなく、エネルギーの数値をキロジュールで確認してください。
フレームに取り付けられた 2 点サーボ マシンのような 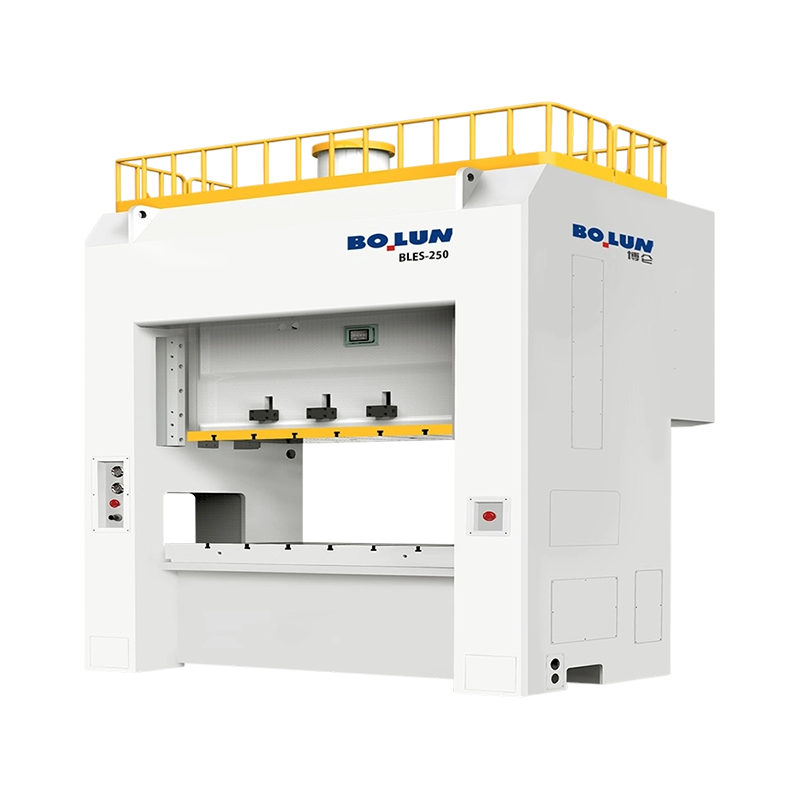 BLES-250 クローズドフレーム二点サーボプレス 25,200 J の作動エネルギーとクローズドフレームの 2 点剛性を備えた 2500 kN サーボ プレスで、プログラム可能な深絞り加工や精密プレス加工を実現します。 製品を見る→ この構成は、高価値の混合作業を実行し、クローズドフレームの剛性を犠牲にすることなくプログラム可能なストロークプロファイルを必要とするプラントに自然に適合します。
トグルドライブは、スライドが下降するにつれて真っ直ぐになるリンケージを介して、下死点付近で力を劇的に増大させます。スライドは高いメカニカルアドバンテージでゆっくりと接近し、その後すぐに後退します。これは冷間鍛造、コイニング、サイジングの標準的な構造であり、材料は切断されるのではなく流動する必要があり、力のピークは底部から 1 ~ 2 ミリメートル以内に収まります。トグルマシンは通常、トン数だけではなく、変形エネルギーとフレームの剛性によって指定されます。
| ドライブの種類 | 下死点付近で利用可能な力 | 代表的なプロセス | 確認すべき主な制限事項 |
|---|---|---|---|
| クランク | 定格トン数位置での定格力 | ブランキング、ピアシング、曲げ、浅成形 | ストローク長と1ストローク当たりのエネルギー |
| 偏心歯車 | 高い、強力なトルク増幅 | 深絞り、厚板、冷間成形 | 連続ストローク時のフライホイール回復時間 |
| サーボ | プログラム可能。モーターとネジの定格によって異なります | サイレントブランキング、制御された描画、コイニング、混合ツーリング | ストローク当たりの利用可能エネルギーと駆動コスト |
| トグル/ナックル | 短い作業ゾーン内で非常に高い | 冷間鍛造、サイジング、コイニング | 使用可能なストロークウィンドウが狭い |
クローズドフレーム印刷機の購入ミスのほとんどは、トン数によって引き起こされるものではありません。それらは、その下に印刷された 4 つまたは 5 つの数字に基づいて作成されます。仕様書は契約書の縮小版であり、各図には見積書ではほとんど説明されない文脈が含まれています。
定格トン数の位置から始めます。機械プレスは、下死点より上の定義された距離、通常はサイズと規格に応じて 5 ~ 13 mm の距離でのみ公称力を発揮できます。その点を超えると、ドライブの形状によって力が制限されます。成形作業で下死点上 30 mm の全トン数が必要な場合、銘板に何と記載されているかに関係なく、定格 6 mm の機械ではそれを実現できません。単一の数字ではなく、トン数曲線を尋ねてください。
次にストロークと1分間あたりのストローク数を合わせて確認します。 SPM は通常、特定のストローク長で、また多くの場合、特定の速度設定で見積もられます。 60 SPM で宣伝されているマシンは、短いストロークと可変速ドライブを最大に設定した場合にのみその速度に達する可能性があります。部品の抽出に 200 mm のストロークが必要なツールの場合、実際の生産速度はかなり低くなる可能性があります。
次に、ダイ空間の演算を検証します。シャットハイト、スライド調整、ボルスター厚みはセットでお読みください。ダイスタックは、ダイの研削代と、後でスペーサーまたはクッションプレートを追加するためのスペースを確保できるように、調整範囲の極端ではなく中央付近に配置する必要があります。上限の調整でのみ適合する金型は、最初の再研磨後には適合しない金型です。
| 仕様図 | 何を制御するのか | 尋ねる質問 |
|---|---|---|
| 定格トン数と定格位置 | 下死点より上の特定の高さで使用可能な力 | 作業ストローク全体のトン数曲線を提供していただけますか? |
| ストローク長とSPM | 部品抽出高さとリアルな出力 | SPMはどのようなストロークと速度設定で測定されますか? |
| ダイハイトとスライド調整 | ダイスタックが余裕を持って収まっているか | 金型を取り付けた場合の調整位置は何ですか? |
| ベッドと滑り台エリア | ダイの設置面積とクランプスペース | 見積もられたベッドはフレーム開口部ですか、それともボルスタープレートですか? |
| フレームのたわみ | ダイクリアランスの安定性と部品精度 | 定格荷重でどの程度の垂直および角度のたわみが保証されますか? |
| ダイクッション容量とストローク | ブランクホルダーの力と排出 | クッション力はストローク中または立ち上がり中一定ですか? |
| メインモーター出力 | 継続的な出力とエネルギー回収 | 全負荷時に1分間に何回のストロークを維持できますか? |
トン数はツールから計算し、マージンを付けて切り上げてから、プレス曲線と照合する必要があります。提供された機械から開始して、別の順序で実行すると、最終的に印刷機が定格負荷の 95% で動作し、早期に故障することになります。
せん断とブランキングの場合、力は切断長さと厚さの積と材料のせん断強度の積になります。 3 mm 軟鋼の 180 mm 角ブランクの切断長は 720 mm です。せん断強度が約 350 MPa の場合、力はおよそ 756 kN、つまり約 77 トンになります。通常 5 ~ 10 パーセントの剥離力と 20 ~ 30 パーセントの作業マージンを追加すると、100 ~ 110 トンの機械が快適になります。順送金型で同時に切断するステーションの数を掛けます。このサイズの 4 つの同時切断には 300 トンをはるかに超える必要があり、マシンのクラスが完全に変わります。
絞りの場合、絞り力はブランクの直径、材料の厚さ、引張強さに依存し、通常、ブランク ホルダーの力が 20 ~ 40 パーセント追加されます。よくある間違いは、ドロー力だけでプレスのサイズを決め、スライドがまだ動いている間、クッションがブランクを完全なドロー深さまで押さえつけなければならないことを忘れることです。クッション容量、フォースカーブ、ストロークはすべて、カタログの最大値だけでなく、図面スケジュールと照らし合わせてチェックする必要があります。
多くの場合、さらに 2 つのチェックがスキップされます。まず、エネルギーです。フライホイール マシンは大きな力を伝達できますが、速度が低下するまでの 1 ストロークあたりのエネルギー量は限られています。長い作業ストロークの作業は、同じトン数での短いブランキング切断よりも多くのエネルギーを消費します。また、フライホイールがストローク間で回復できない場合、生産率が低下します。第 2 に、オフセンター荷重: クローズド フレームはオープンギャップ マシンよりも許容性が高くなりますが、無視するわけではありません。合力が推奨ゾーンの外側にある場合、スライドが傾き、ギブが不均一に摩耗し、金型のクリアランスが変動します。許容偏心荷重図を求めて、工具の力の中心が実際にどこに位置するかを確認してください。
ダイスペースは、優れた仕様がダイとなる場所です。 2,000 x 1,000 mm のベッドを示す図面はフレームの開口部を引用している場合がありますが、T スロットのある実際のボルスター プレートはこれより小さい場合があります。購入する寸法を確認してから、T スロットのサイズ、ピッチ、位置を確認してください。これらによって、ダイをクランプする方法と、既存のクランプと平行が機能するかどうかが決まります。
スライドエリアはベッドエリアと同じくらい重要です。上部のダイはスライドにクランプされており、ダイよりもはるかに狭いスライドではツールの外縁がサポートされていません。大きなパネルの場合、これはたわみやマーキングの本当の原因となります。また、スライドに対するダイの重量制限とカウンターバランス能力も確認してください。バランスの取れていない重いダイは、カウンターバランスの圧力が解放されると落下します。これは、安全上の問題であると同時に、ダイの損傷の問題でもあります。
クッション上で重要なのは、力、ストローク、コントロールです。空気圧クッションは、ストロークの終わりに特徴的な立ち上がりを伴ってほぼ一定の力を与えます。これは、多くの描画作業に適しています。プログラム可能な力と位置を備えた油圧クッションにより、難しい引き出しの制御が可能になりますが、コストとメンテナンスが追加されます。絞り加工とブランキング加工の両方を実行する予定の場合は、クッションをロックアウトできるか、またはダイから離して後退できるかどうか、およびボルスターに新しい穴を開けずにクッション ピンを工具レイアウトに合わせて配置できるかどうかを確認してください。
多品種少量作業を行うプラントの場合、レールとクイック ダイ クランプを備えたムービング ボルスターは、リストにある他のどのオプションよりも経済性を大きく変えます。段取り時間が 4 時間から 40 分に短縮されると、印刷機は金型の準備中に次の作業で収益を得ることができるため、サイクル タイムをわずかに短縮するよりも早く回収できます。
クローズドフレームプレスは、少数のコンポーネントによって保護される多額の投資であり、オーバーロードシステムはそれらの中で最も重要です。油圧過負荷保護は、力が設定された制限を超えると (通常はミリ秒以内に) スライドを解放し、その後リセットします。これがないと、ダブルブランクやストリップのミスフィードにより、コネクティングロッド、クランク、フレームに過負荷が伝わります。マシンを比較するときは、過負荷リリースのしきい値が何か、それがどのようにリセットされるか、リリース ポイントを信頼するのではなく受け入れテスト中に検証できるかどうかを検討してください。
クラッチとブレーキの配置によって、停止性能、騒音、メンテナンスが決まります。湿式多板クラッチとブレーキは油中で動作し、乾式摩擦タイプよりも寿命が長く、静かに動作し、調整の必要性が少なくなりますが、維持する必要がある油回路が犠牲になります。安全にとって重要なのは、フライホイールまたはスライドで測定される停止時間と停止角度です。これは、ガードとライト カーテンの安全距離がそれに依存するためです。これらの数値は試運転時に記録し、毎年再確認する必要があります。
潤滑は地味で決定的です。監視された圧力と故障出力による自動集中潤滑により、ギブとギアの早期摩耗の最も一般的な原因が防止されます。潤滑図、ポイント数、リザーバー容量、ラインが詰まった場合のアラーム動作についてお問い合わせください。ウォームアップ手順についても質問してください。コールドプレスとウォームプレスではクリアランスが異なり、寒い朝にフルトンで作業を開始する工場では、シフトの最初の 1 時間で精度がドリフトすることがあります。
プレスの安全性はほぼどこでも規制されており、要件は機械に貼られたステッカーではなく、検証された安全機能です。 ISO 16092に従う市場では、機械プレスはプレスの一般安全規格と機械プレスの機械固有の部品によってカバーされており、安全関連の制御システムはISO 13849に基づく性能レベルで設計および検証されています。欧州のCEマーク付き機械、ブラジルのNR-12、および米国のOSHA管轄の設備はすべて、わずかに異なる角度から同じ問題に取り組んでいます。動作点は保護されなければならず、保護は安全に失敗する必要があります。
実際には、インターロックされた検査ドアを備えた固定ガード、ワンストローク操作用の両手制御ユニット、アクセスが必要なライトカーテンまたは安全マット、金型設定用の安全ブロック、フライホイール、バランスエア、油圧回路に蓄積されたエネルギーを実際に隔離するエネルギー隔離手順を探してください。安全ブロックは予算見積もりから省略されることが多く、金型を交換する人にとっては不可欠です。
制御面では、パンフレットで印象的に見える機能よりも、オペレーターのエラーを減らす便利な機能が重視されます。電動調整機能付きのダイハイトメモリ、ストロークごとの表示によるトン数監視、タイムスタンプ付きの故障履歴、およびクランク角度の明確な表示はすべて備えておく価値があります。特に、トン数監視は、ツールが壊れる前に初めてミスフィードを検出したときに効果が得られます。
クローズドフレーム印刷機は硬くて重く、床への置き方に敏感です。基礎は通常、周囲のスラブから隔離された別個の鉄筋コンクリート ブロックで、機械の質量と動的荷重に合わせたサイズで、テンプレートから設定されたアンカー ボルト ポケットで鋳造されます。絶縁を省略して一般の工業用スラブに直接ボルト締めすることは、亀裂が発生し、隣接する機械に振動が伝わり、プレスが平行度を保持できなくなる早道です。
レベリングは精密な作業です。適切なスピリットまたは電子水準器を使用して、1 メートルあたり数分の 1 ミリメートルのレベルまでプレスを水平にし、その後グラウトを注入し、グラウトが硬化した後に再チェックすると、その形状が保持されます。目で見てレベルを測ると、最初のサイコロでそれが表示されます。製造前に硬化時間を考慮し、レベルの読み取り値をインストール ファイルの一部として記録します。
公益事業は通常過小評価されています。圧縮空気はクラッチ、カウンターバランス、クッション、エアブラストに必要です。空気回路内の水がクラッチや空気圧に到達するため、圧力、流量、供給が乾燥していて濾過されているかどうかを確認してください。電源はモーターと制御電圧に一致する必要があり、変圧器の容量は始動電流と将来のサーボまたは VFD 負荷を考慮して決定する必要があります。ベッドの下にスラグコンベアやスクラップビンを設置できるスペースを確保し、クッションと排出に必要なピットの深さを確認してください。
最後に、リギングを計画します。設置場所のクレーンの能力、ドアと通路の幅、ルートに沿った床の荷重、フレームが組み立てられた状態で届くのか、それともバラバラで届くのかを確認します。時間通りに機械の準備ができていても建物に持ち込めない場合は、遅延に費用がかかります。また、リギング計画を事前に準備するのに費用はかかりません。
署名する前に、次の項目を確認し、各項目に書面で回答してもらいます。どれもエキゾチックではありません。それらはすべて日常的に見逃されます。
通常、総所有コストは、購入価格よりもダイの寿命と稼働時間に大きく影響します。負荷がかかった状態で平行度を維持する機械は、測定可能なマージンで金型の寿命を延ばし、30% 長く長持ちする金型は、印刷機の少額の割引以上の価値があります。スクラップのコスト、セットアップ時間、1,000 ストロークあたりのエネルギーコスト、および計画外のダウンタイムのコストを追加すると、最も安い見積もりが 3 年目までに最も安価なオプションでなくなることがよくあります。
開放型機械と密閉型機械の両方を製造するビルダーは、フレーム アーキテクチャ、スライド接続ポイントの数、ドライブの種類、プロセスの専門化という同じ 4 つの変数を中心にカタログを構成する傾向があります。その構造を理解すると、30 枚のデータシートを読む代わりに、適切なモデルを最終候補に挙げるのが簡単になります。
典型的なクローズドフレーム ラインは、大型の中心ワーク用のシングルポイント ワイドドア マシンから、順送およびマルチステーション ツーリング用のダブルポイント プレスを経て、深絞りおよび重成形用の偏心歯車マシンに至り、最後にプログラム可能なスライド モーションが価値のあるサーボ駆動のバリアントに至ります。変形作業用の冷間鍛造トグル プレスや、未加工のトン数よりも数百万の部品にわたる寸法の一貫性が重要となる大量のケーシング生産用のバッテリー シェル プレスなど、専門の部門が併設されています。
Zhejiang Bolun High-Precision Machinery は、まさにこれらの方針に沿って、ワイドドアのシングルポイント モデル、ミッドレンジのダブルポイント プレス、トン数スケールの最上位の偏心歯車機械、およびプログラム可能な成形用のダブルポイント サーボ ブランチを備えたクローズド フレーム ファミリーを構築しています。同社が表明している立場は、設計、コアコンポーネントの機械加工、最終組み立てをカバーする垂直統合型のメーカーです。これは主に購入者にとって重要な理由の 1 つです。フレーム、スライド、ドライブが 1 つの屋根の下で製造されているため、たわみと精度の数値は、サードパーティ製の部品から組み立てられるのではなく、機械加工と検査のプロセスにまで遡ることができます。この範囲を評価している購入者は、 メーカー概要 次に、特定のモデルを上記の仕様チェックリストと比較します。
クローズドタイプのパワープレス機を購入する際に最も役立つ習慣は、トン数を主要な仕様として扱うのをやめることです。トン数から機械のサイズがわかります。フレームのたわみ、金型のスペース、駆動特性、ストロークごとのエネルギーから、実際に何が生産されるか、金型がどのくらい長持ちするか、機械が 10 年後も許容範囲を維持できるかどうかが分かります。これら 4 つを正しく理解して、受け入れ基準を書面に記載すれば、購入後の残りの作業は管理になります。
簡単な答え: あなたの作品に適したフレームタイプ アン 開放型パワープレス機 は、作業領域の 3 ...
中規模の金属部品工場の生産マネージャーは最近、機械加工から冷間成形に移行するときに多くの作業現場が遭遇する問題に直面しました。同社は外径約 22 m...
金属成形、板金加工、打ち抜き、打ち抜きの分野において、プレス機は欠かせない設備です。金型を通して高圧を加えて、シート、ストリップ、チューブなどの材料を成形...
お問い合わせ

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

中国浙江省盛州市金亭鎮厦仁臨江路東1号
準備完了 始めるには?
Get in Touch

さあ!
浙江博倫