
製造および金属加工
機械プレスがどのように現代の生産ラインを形作るのか、打ち抜きや絞りから、それに依存する業界や機械の種類まで、直接的かつ実践的に見ていきます。
直接の答え: 機械プレスの用途
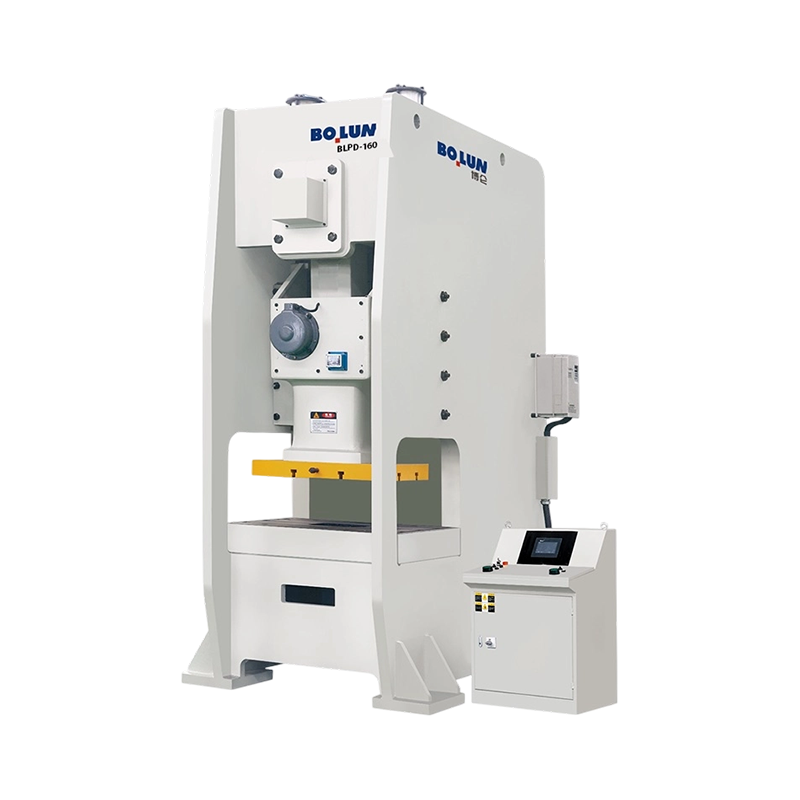
A メカニカルプレス機 主に、フライホイール駆動の素早いパンチング動作により、金属またはその他のシート材料を切断、成形、形成するために使用されます。現代の製造業では、 機械式動力プレス ブランキング、ピアッシング、曲げ、絞り、コイニング、エンボス加工を高速かつ高い再現性で処理し、自動車、家電製品、エレクトロニクス、ハードウェアの製造におけるスタンピング ラインのバックボーンとなっています。モデルに応じて、1 台の中型機械プレスで毎分 20 ~ 1,000 ストローク以上のストロークを実行できます。そのため、低速の油圧式プレス機よりも低い単位コストで、一貫した大量の部品生産を工場で必要とする場合には、これらの機械が依然として好ましい選択肢となります。
基本的な答えを超えて、これらの機械が生産ラインのどこにどのように収まるかを正確に理解することは、バイヤーとエンジニアが工具、容量、長期メンテナンスについてより賢明な決定を下すのに役立ちます。以下のセクションでは、コア アプリケーション、マシン タイプ、選択基準を詳しく説明します。
機械プレスによる製造の中核業務
機械プレス機は、フライホイールの回転エネルギーを制御された直線ストロークに変換し、ラムをダイセットに対して下方に駆動します。この単一の機械的動作により、それぞれが異なる部品の形状や生産目標に適した、いくつかの異なる金属加工プロセスがサポートされます。
ブランキングとピアシング
ブランキングではシート素材から平らな形状を切り出しますが、ピアシングでは材料を除去して部品内に穴やスロットを作成します。これらは機械式パワープレスが実行する最も速い操作の 1 つであり、多くの場合 1 ストロークあたり数分の 1 秒で完了します。そのため、電気接点やブラケットの生産ではブランキング ラインが一般的です。
機械式動力プレス
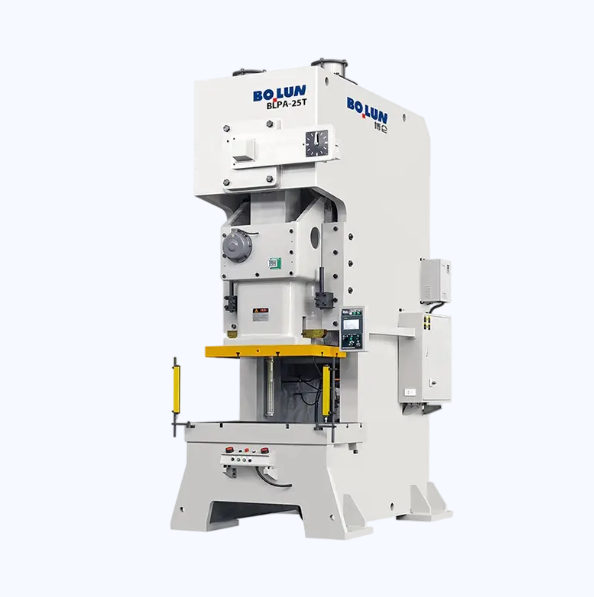
曲げ加工
曲げ加工では平らな素材を角度や曲線に再形成し、成形では、適合する金型を使用して材料を 3 次元プロファイルに押し込みます。機械プレスは、一貫したストローク長によりすべての部品が同じ角度に曲げられるため、長時間の生産でのスクラップ率を削減できるため、この点で優れています。
深絞りとコイニング
深絞りでは、平らなブランクをシンク、燃料タンク、エンクロージャーなどのカップ状または中空の部品に引き込みます。一方、コイニングでは、集中した圧力を加えて、ロゴやシリアル番号などの表面の微細なディテールを部品に高精度でエンボス加工します。
情報
通常、ブランキング金型、成形金型、絞り金型の選択が、特定の部品の総トン数要件を決定する唯一の最大の要素となります。
メカニカルプレス機械に依存する産業
機械動力プレスの多用途性は、機械動力プレスが幅広い分野で使用され、それぞれが異なる速度と再現性を活用していることを意味します。
| 産業 | 代表的な用途 | 共通プレスタイプ |
|---|---|---|
| 自動車 | ボディパネル、ブラケット、シャーシ部品 | ストレートサイドプレス |
| 家電製品 | ハウジング、パネル、取付金具 | ギャップフレームプレス |
| エレクトロニクス | コネクタ、端子、小型プレス加工 | 高速精密プレス |
| ハードウェアとファスナー | ワッシャー、クリップ、フィッティング | オビプレス |
機械式パワープレスの種類とその最適な使用例
すべての機械プレスが同じように構築されているわけではないため、適切なフレーム スタイルの選択は生産効率と部品の品質に直接影響します。
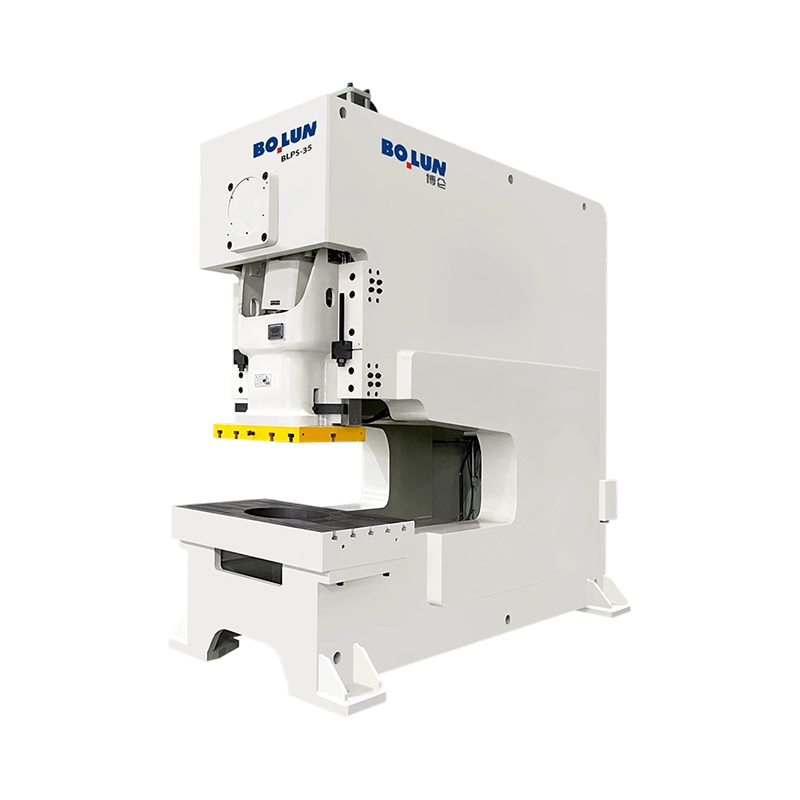
- オープンバック傾斜 (OBI) プレス: 完成品が重力によって落下するように傾斜するコンパクトな機械で、小型から中型のスタンピングに最適です。
- ギャップフレーム プレス: ダイ領域への 3 面からのアクセスを提供し、順送ダイ加工や二次加工に最適です。
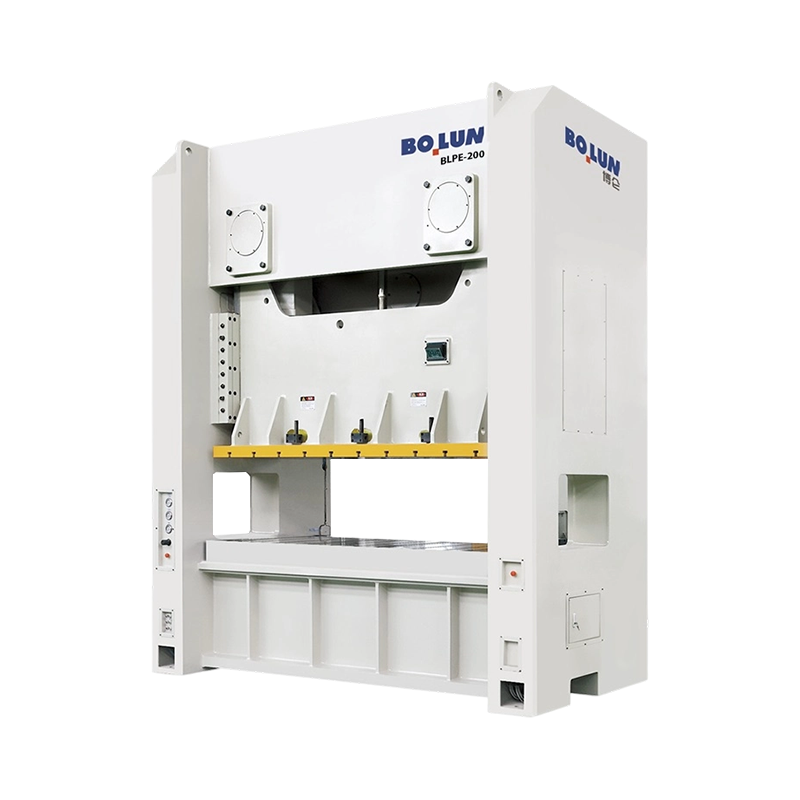
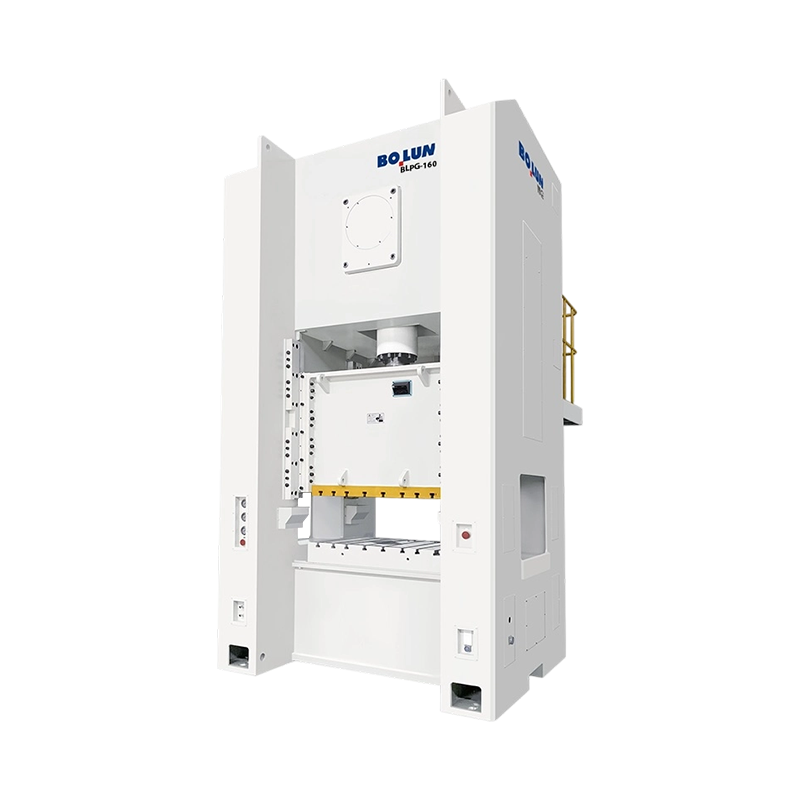
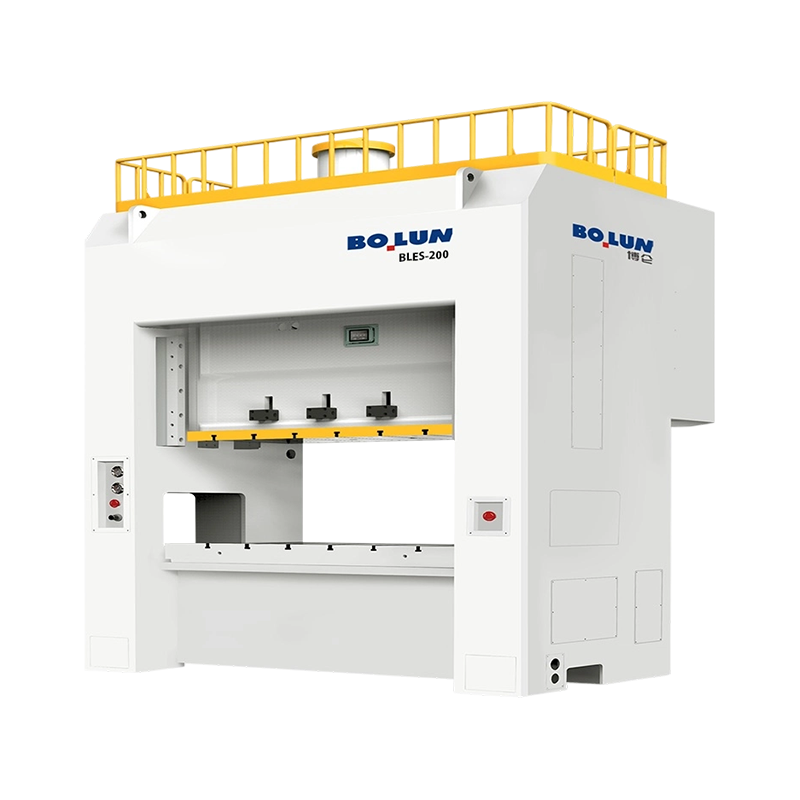
- ストレートサイド プレス: 最高の剛性と均一な力の分散を実現し、大型パネルや深絞り工具に使用されます。
- 高速プレス: 端子やコネクタの製造で一般的な、非常に速いサイクル速度向けに設計されています。
プレスの種類と部品の形状を一致させることは、スタンピング プロジェクトの初期段階で最も重要な決定事項の 1 つです。
メーカーが代替品ではなく機械プレスを選択する理由
油圧プレスと比較して、機械動力プレスは、フライホイールが流体圧力の上昇に依存するのではなく機械的にエネルギーを蓄積および放出するため、一般にサイクル時間が短縮されます。そのため、シフトごとに何千もの同一部品を生産する必要がある大量生産に最適です。
生産エンジニアが通常挙げる主な利点は次のとおりです。
- ストローク速度が速くなり、単純な部品から中程度に複雑な部品までのより高いスループットをサポートします
- 同様のトン数の油圧システムと比較して、サイクルあたりのエネルギー消費量が低い
- 一貫したストローク長により、長時間の生産工程における寸法再現性が向上します。
- 油圧シールと流体システムの数が少ないため、長期的なメンテナンスコストが削減されます。
成功
プレスの種類を部品の要件に正しく適合させている施設では、通常、シフト全体にわたってスクラップ率が大幅に低下し、サイクルタイムがより予測可能になります。
生産ラインに適した機械プレスの選択
機械プレス機を選択するには、生産される特定の部品にトン数、ベッド サイズ、ストローク速度を適合させる必要があります。トン数が過小であると、成形が不完全になったり、工具が早期に摩耗したりする危険性がありますが、トン数が大きすぎると、不必要なコストとエネルギーの使用が増加します。
トン数とベッドサイズ
必要なトン数は、材料の厚さ、せん断強度、および切断または成形されたフィーチャの周囲長に基づいて計算されます。ベッドのサイズは、材料の供給と部品の排出に十分なクリアランスを備えたダイ セットに対応する必要があります。
ストローク長さと速度
深絞り加工には長いストロークが必要ですが、ブランキングやピアッシングにはより短く高速なストロークが役立ちます。ストローク特性を動作に適合させることで、部品の品質を損なうことなくサイクル時間を短縮します。
メンテナンスと安全性の考慮事項
機械プレス機の定期メンテナンスは、クラッチおよびブレーキ システム、フライホイール ベアリング、および潤滑点に重点を置きます。これらのコンポーネントは、連続的な高速運転中に最も摩耗するためです。通常、デューティサイクルに応じて 200 ~ 500 稼働時間ごとに定期的に検査を行うことで、計画外のダウンタイムを防ぐことができます。
ライトカーテン、両手制御、ガード付きダイエリアなどの安全システムは、最新の機械式動力プレスの標準装備となっています。また、ラムのストローク速度には手動介入中の誤差の余地がほとんどないため、オペレーターはたとえ短期間の生産でもこれらのシステムをバイパスしてはなりません。
警告
たとえ短時間であっても、ガードや両手制御をバイパスすると、高速サイクル中のオペレーターの負傷に対する機械の主な保護が失われます。
危険
セットアップ中であっても、プレスの電源が入っている間は、絶対に手や工具をダイ領域内に置かないでください。サイクルが開始されると、ストローク速度に反応する時間がありません。