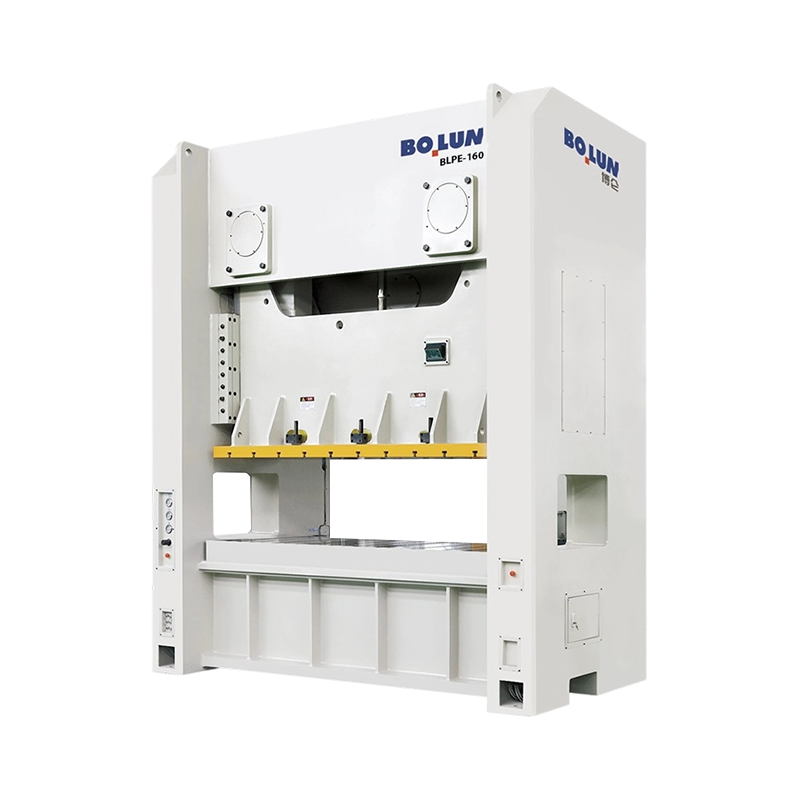
オープンタイプのシングルポイントパワープレスは、中央の 1 つの接続部からスライドを駆動するため、軽作業向けに機械がシンプルで経済的です。一方、オープンタイプのダブルポイントパワープレスは、幅方向に離間した 2 つの接続部からスライドを駆動するため、幅の広い金型での荷重バランス、平行度、公差が向上します。 . シングルポイント プレスは通常、約 100 トンまでの小型のブランキング、ピアシング、および軽成形に選択されますが、ダブルポイント プレスは通常、大型部品や約 100 トンから最大約 300 トンまでの力に指定されます。 .
バイヤーとプラントエンジニアにとって、実際的な決定は、ダイの大きさ、力がスライドの中心からどのくらいの距離、公差をどの程度厳密にする必要があるかという 3 つの質問にかかっています。部品が小さく中心にある場合には、シングル ポイント プレスが適切な選択となることがよくありますが、金型の幅が広くなったり、ワークが中心からずれた場合には、ダブル ポイント プレスの方がより安全で正確です。
中央ドライブ、低コスト、中央負荷のみ
2 つのドライブ、より優れたバランスと精度
どちらもオープン C またはギャップ フレームを使用します
偏心荷重により傾きや摩耗が発生します
アン 開放型パワープレス機 3 つの側面が開いた C 型フレームを使用しているため、ダイ領域に簡単にアクセスできます。シングル ポイント バージョンとダブル ポイント バージョンの両方がこのフレーム哲学を共有していますが、スライドの駆動方法が異なります。 .
オープンスロートにより、オペレータと供給装置は前面と側面から金型に到達できます。これは、金型の交換が頻繁に行われる作業現場や中規模の工場では貴重です。その代償として、フレームは密閉型設計よりも負荷がかかるとより大きくたわむため、駆動装置の配置と力のかかり方が特に重要になります。
どちらの設計でも、クランクシャフトまたは偏心器はフライホイールの回転を 1 つまたは複数のコネクティング ロッドを介したスライドの上下運動に変換します。接続ポイントの数によって、成形力がどのようにスライドに到達するかが決まり、その 1 つの要素が各機械の性能、コスト、適合性を決定します。
の オープン型一点パワープレス 成形力全体が 1 つの接続点 (通常はスライドの中心線近く) を介して伝達されるため、不均一な負荷を避けるためにダイをその点に正確に位置合わせする必要があります .
駆動接続が 1 つしかないため、シングル ポイント設計では可動部品が少なく、クランクシャフトまたは偏心配置が簡単になり、製造コストが低くなります。メンテナンス作業が少なくなるため、技術スタッフが限られた小規模な工場や店舗に適しています。
シングルポイント プレスは、電気端子、小型ブラケット、ワッシャー、クリップ、単純なピアス作業など、中心にある小さな部品を処理します。力がスライドの中心付近に集中し、金型がコンパクトな場合、機械は競争力のある価格で一貫した結果を提供します。
作動力が 1 つの接続点から離れている場合、スライドは傾く傾向があり、この傾きは力と駆動中心の間の距離が大きくなるにつれて大きくなります。 。したがって、中心を外れた作業は、ギブやガイドに不均一な摩耗を引き起こし、寸法や平坦度が異なる部品が生成される可能性があります。設計者は、金型を中心に保ち、より大きなギブを使用し、プレスにかかる偏心モーメントを制限することで、この影響を軽減します。
の オープン型二点式パワープレス 幅方向に間隔を置いた 2 つの接続点からスライドを駆動するため、力がそれらの間で共有され、負荷がかかってもスライドがより水平に保たれます。 .
2 つの接続点は、多くの場合、共通のクランクシャフトまたは 2 つの偏心シャフトによって駆動され、スライド幅全体に負荷を分散します。この配置により、ダイの幅が広い場合、または力が完全に中心にない場合の傾きが軽減されます。また、スライドとベッドの間の平行度も向上し、より厳しい部品公差をサポートします。
ダブルポイント プレスは、幅広の金型、長いブランキング ライン、複数のステーションを備えた順送金型、より広範囲に力を加える成形作業に適しています。自動車用ブラケット、家電部品、複数の機能を備えた電気プレス加工は、多くの場合、ダブルポイント マシンでより確実に実行されます。
2 番目のドライブ接続では、コンポーネント、調整要件、およびメンテナンス ポイントが追加されます。初期コストは高くなりますが、セットアップではスライドのバランスを保つために両方の接続ポイントに注意する必要があります。利点は、安定性が高く、動作範囲が広いことです。
の comparison below highlights the trade offs that matter most when choosing a drive configuration for an open frame press .
| 特徴 | 一点プレス | ダブルポイントプレス |
|---|---|---|
| ドライブ接続 | 1 つの中央接続 | 幅方向に 2 つの接続 |
| 一般的な容量帯域 | 最大約100トン | 約100~300トン |
| オフセンター荷重に対する許容値 | 低い、偏心力で傾く | 良好です。スライド全体で負荷を共有します |
| 負荷時の平行度 | 慎重な金型のセンタリングが必要 | 幅の広いダイ全体でのメンテナンスの向上 |
| 相対的な購入コスト | 下位 | より高い |
| メンテナンスポイント | ドライブコンポーネントの削減 | さらに確認すべきベアリングと接続 |
| 代表的な部品 | 小型のセンターブランクと端子 | ワイドブラケットと順送金型 |
の location of the working force relative to the drive connection determines whether the slide stays level, so understanding load position is the foundation for choosing between the two designs .
ダイの力が接続点の中心にある場合、シングル ポイント プレスはほぼ理想的な機械のように動作し、摩耗が均一になり、部品の寸法が安定します。中心線に注意深く配置された小さなダイが、このデザインのスイートスポットです。
偏心荷重によりスライドを傾けようとするモーメントが発生します。たとえば、一点プレスで刃先が駆動中心から 50 ミリメートル離れた位置にある金型では、部品の片側にバリとして現れる顕著な傾きが生じる可能性があります。ダブルポイントプレスは、2 つの接続間で力を分割することでこのモーメントを軽減するため、同じ金型がより少ない歪みで動作することがよくあります。
複合切削力の重心が駆動中心にできるだけ近くなるように、金型のレイアウトを計画します。重心を中心に移動できない場合は、設計をダブルポイントマシンに移行するか、より重いギブやバランスの取れたダイ要素などのガイド機能を追加する必要があります。
ドライブ構成が一致しないと繰り返し問題が発生し、初期の節約よりもコストがかかるため、選択は価格だけではなく、部品、ダイ、公差要件に基づいて行う必要があります。 .
ダイの幅と切断または成形ステーションの広がりを測定します。幅の狭い中心にあるダイはシングルポイントマシンと互換性がありますが、幅の広いダイやマルチステーションの順送ツールは通常、ダブルポイントのサポートを必要とします。
外周、材料の厚さ、せん断強度からブランキングまたは成形力を計算します。通常の運転では、定格トン数より約 20% 低いマージンを確保してください。ピーク力がシングル ポイントの能力に近い場合、ダブル ポイント プレスの方が変化の余地が大きくなります。
公差が厳しい大量の部品では、チェック間の平行度がより長く維持されるため、ダブル ポイント プレスの安定性が役立ちます。少量のプロトタイプや短期間の作業は、多くの場合、シングルポイントマシンで経済的に処理できます。
トン数はプレスの一部のみを表しているため、購入者はストローク、シャットハイト、ベッドサイズ、エネルギー容量をドライブ構成とともに評価する必要があります。 .
メーカーは下死点前の指定された距離でのトン数を評価します。異なるストローク点で最大の力を必要とする成形作業は安全能力を超える可能性があるため、定格点はプロセス要件に一致する必要があります。
ストロークの長さは最長の部品と供給装置を収容できる必要があり、シャット高さにはダイセットの高さと積み重ねられた部品が含まれている必要があります。より大きなフレームを備えたダブルポイントプレスでは、順送ツーリング向けにより多くのシャットハイトのオプションが提供される場合があります。
| 仕様 | なぜそれが重要なのか | サプライヤーへの質問 |
|---|---|---|
| 定格トン数と定格ポイント | 最大安全力を設定します | 定格はどのストローク距離で有効ですか? |
| 許容偏心荷重 | 中心から外れた作業を制限する | このフレームの最大モーメントはどれくらいですか? |
| スライド平行度仕様 | 部品の精度を制御します | 全負荷時にどの程度の許容差が保証されますか? |
| 1分あたりのストローク数 | 生産能力 | このレートは定格トン数に対して有効ですか? |
| ベッドとボルスターの寸法 | 金型サイズと実装スペース | 改造せずに適合するダイセットのサイズはどれですか? |
ある機械では良好な性能を発揮するダイでも、別の機械では生産性の低い部品が生成される可能性があるため、ダイの設計とドライブ構成を一緒に検討する必要があります。 .
総合的な切削抵抗が駆動中心近くになるように金型を配置します。ガイド ピラーとブッシングは、予想される側面荷重に合わせたサイズにする必要があり、ダイ シューは、スライドの下でパンチとダイを位置合わせできるように十分な幅を持つ必要があります。
プログレッシブダイは力を複数のステーションに分散させます。ダブルポイントプレスでは、荷重が 2 つの接続ポイント間で均等に分散されるようにステーションを配置します。ステーションの荷重が不均一であるとモーメントの影響が生じる可能性があるため、ステーションごとに力の計算を確認する必要があります。
どちらの設計でも、より重いガイド システムと硬化した磨耗表面により位置ずれの制御に役立ちます。ガイド ピラー、ブッシング、ジブの表面を定期的に検査することで、金型のスムーズな動きを維持し、長期の稼働にわたって部品の品質を保護します。
セットアップの精度によって、いずれかの構成が設計パフォーマンスを達成できるかどうかが決まり、ダイ交換のたびにアライメントチェックを組み込む必要があります。 .
ボルスターとダイシューを清掃し、中心線のマークに従ってダイを位置決めし、指定されたトルクで均等にクランプします。シャット高さをダイの仕様に設定し、生産速度で実行する前に隙間ゲージで閉じを確認します。
ベッドの数カ所にあるダイヤルインジケータを使用して、スライドとベッドの平行度を確認します。ダブルポイントプレスでは、幅全体にわたって一貫した測定値が表示されるはずですが、シングルポイントプレスでは、ダイが中心からずれている場合、より大きなばらつきが示される可能性があります。測定値を記録して、経時的なドリフトを特定します。
ダブルポイントプレスでは、両方の接続ポイントが一貫してかみ合う必要があります。ストローク中にスライドがねじれないように、コンロッドの長さ、ブッシュの状態、駆動タイミングを確認してください。タイミングのばらつきは、部品の特性のばらつきや異音として現れます。
ドライブ接続の数に応じてメンテナンスの需要が増大するため、ダブルポイントプレスではシングルポイントマシンよりもより計画的な検査が必要になります。 .
中央接続ベアリング、ジブクリアランス、クラッチとブレーキの状態、メインクランクシャフトの潤滑に注目してください。中心金型から外れると荷重が集中するため、ギブ摩耗やガイド摩耗を頻繁にチェックする必要があります。
両方の接続ベアリング、両方のコネクティング ロッド アセンブリ、および両方のギブ セットを検査します。潤滑剤がすべての点に行き渡っていること、および両面が同じ程度の割合で摩耗していることを確認します。側面間の不均一な摩耗は、位置合わせや金型の取り付けに注意が必要であるという早期警告の兆候です。
オープンフレームプレスは依然として深刻な押しつぶしや絡まりの危険を引き起こしており、安全システムはドライブ構成と供給方法に適合する必要があります。 .
ストローク中の手の侵入を防ぐために、固定ガード、連動ガード、ライト カーテン、または存在感知装置を使用してください。開いた喉はさまざまな方向から危険にさらされるため、慎重に管理する必要があります。
2 つのハンド コントロールにより、ストローク中に両手を金型から遠ざけます。ブレーキの摩耗によりこれらの値が変化するため、停止距離と停止時間を定期的に測定してください。プレスがオーバーランすると、工具が損傷し、オペレーターが危険にさらされる可能性があります。
オペレータとメンテナンス スタッフは、内部作業の前に、金型の取り扱い、セットアップ手順、ロックアウト タグアウトに関するトレーニングを受ける必要があります。米国の OSHA 規則や関連する欧州指令など、お住まいの国で適用される機械保護要件に従ってください。
実際のアプリケーションでは、日常の運用で 2 つの構成がどのように使用されるかを示します。以下の例は、特定のマシン モデルではなく一般的な慣行を反映しています。 .
中心にあるブランキングダイを稼働させる小型のシングルポイントプレスは、高いストローク速度で端子を製造できます。部品が小さく、力が適切に集中するため、単一点設計により、より低い設備コストで信頼性の高い出力が得られます。
複数の穿孔および成形機能を備えた幅広のブラケットは、多くの場合、ダブルポイント プレスで実行されます。荷重の共有と平行度の向上により、長期間の生産工程にわたって穴の位置と平坦性を維持することができます。
広い金型領域でのブランキングと曲げを組み合わせる家電部品では、ダブルポイントマシンの恩恵を受けることがよくあります。一貫した力の分散によりスプリングバックの変動が減少し、アセンブリのフィット感が向上します。
購入価格は決定事項の一部にすぎず、総所有コストにはスクラップ率、金型の寿命、メンテナンスの手間、ダウンタイムが含まれます。 .
中心にある小さな部品の場合、シングルポイントプレスは、よりシンプルなドライブとより低い資本価格で、短期間で複雑さの低い作業に適しているため、総コストを最も低く抑えることができます。中心から外れたダイにより頻繁にスクラップが発生したり、工具が早期に摩耗したりすると、節約効果はすぐに消えてしまいます。
ダブルポイントプレスは、多くの場合、幅広部品や大量部品のスクラップの削減、金型の寿命の延長、および精度の苦情の減少を通じて利益をもたらします。生産期間が長く、公差要件が厳しい場合には、より高い購入価格が正当化されます。
ドライブ関連の問題のほとんどは、不均一な部品、異常な磨耗、または異音として現れます。構造化されたチェックにより、試行錯誤よりも早く原因が特定されます。 .
片側のバリは、シングル ポイント プレスの偏心荷重、またはダブル ポイント プレスの不均一な平行度によって引き起こされる傾きを示していることがよくあります。最初にダイのセンタリングを確認し、次に平行度とジブのクリアランスを確認します。
1 つのギブの摩耗が大きい場合は、偏心荷重または位置ずれを示します。ダイの位置を調整し、クリアランスをリセットし、ガイド表面を検査します。摩耗したギブをスライドに損傷を与える前に交換することで、高額な修理を回避できます。
ノッキングは、接続ブッシュの磨耗、留め具の緩み、または接続ポイント間のタイミングの違いによって発生する可能性があります。生産を再開する前に、プレスを停止し、各接続を検査し、ブッシュのクリアランスを確認してください。
質問:オープン型一点パワープレスとは何ですか?
中心付近の 1 つの接続ポイントからスライドを駆動するオープン C フレーム プレスで、中心の軽作業にシンプルな構造と低コストを提供します。 .
質問:オープン型二点式パワープレスとは何ですか?
これは、幅方向の 2 つの接続点からスライドを駆動するオープン フレーム プレスで、負荷を分散し、幅広の金型の平行度を向上させます。
質問: 中心から外れた荷重がシングルポイントプレスで問題を引き起こすのはなぜですか?
中心を外れた力によりスライドを傾けるモーメントが発生し、ギブの不均一な摩耗、部品の片側のバリ、寸法のばらつきが発生します。 .
質問: シングルポイントプレスは通常どのくらいの容量をカバーしますか?
シングルポイントプレスは通常、フレームのサイズと設計に応じて最大約 100 トンで使用され、正確な定格はメーカーによって定義されています。
質問: ダブルポイントプレスはどのような場合に選択すべきですか?
幅広の金型、順送ツーリング、中心から外れた力、長時間の生産で製造される公差の厳しい部品には、ダブルポイント プレスを選択してください。 .
質問: オープンフレームは精度にどのような影響を与えますか?
アン open frame flexes more under load than a closed frame, so drive configuration, die centering, and parallelism checks become especially important for accuracy.
質問: ブランキング操作に必要な力はどのように計算すればよいですか?
切断周囲に材料の厚さとせん断強度を掛けて、成形要件と定格容量より約 20% 低い安全マージンを追加します。 .
質問: ダブルポイントプレスではどのようなメンテナンスが異なりますか?
ダブルポイントプレスでは、両方の接続ベアリング、両方のコネクティングロッド、両方のギブセットをチェックし、さらに両側が同様の速度で摩耗することを確認する必要があります。
質問: プレス部品の片面バリの原因は何ですか?
片側のバリは通常、中心からの荷重の偏りや平行度の不均一による傾きを示しており、修正はダイのセンタリングとギブのクリアランスを確認することから始まります。
質問: シングルポイントプレスは所有する方が安価ですか?
注意深い金型レイアウトを備えた中心にある小さな部品の場合、シングル ポイント プレスの方が総コストが低くなることがよくありますが、中心から外れた作業では、スクラップや工具の摩耗によってその利点が失われる可能性があります。 .
160 トンのオープンフレーム プレスと 160 トンのクローズドフレーム プレスを並べると、その違いは 30 フィート離れた場所からでも明らかです...
金型エンジニアは新しいブラケット プログラムを見積もって、160 トンのプレスを指定しました。金型が構築され、機械が設置され、最初の生産運転でスライ...
簡単な答え: あなたの作品に適したフレームタイプ アン 開放型パワープレス機 は、作業領域の 3 ...
中規模の金属部品工場の生産マネージャーは最近、機械加工から冷間成形に移行するときに多くの作業現場が遭遇する問題に直面しました。同社は外径約 22 m...
2 台のプレス機はどちらも 200 トンの銘板を搭載でき、それでもまったく異なる部品を生産できます。オープンギャップ プレスで 2.5 mm 軟鋼ブ...
台州市のファスナー工場は、自動車の一次サプライヤーから、グレード 10.9 のソケットヘッド キャップ スクリュー 800 万個を 14 か月かけて...
お問い合わせ

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

中国浙江省盛州市金亭鎮厦仁臨江路東1号
準備完了 始めるには?
Get in Touch

さあ!
浙江博倫