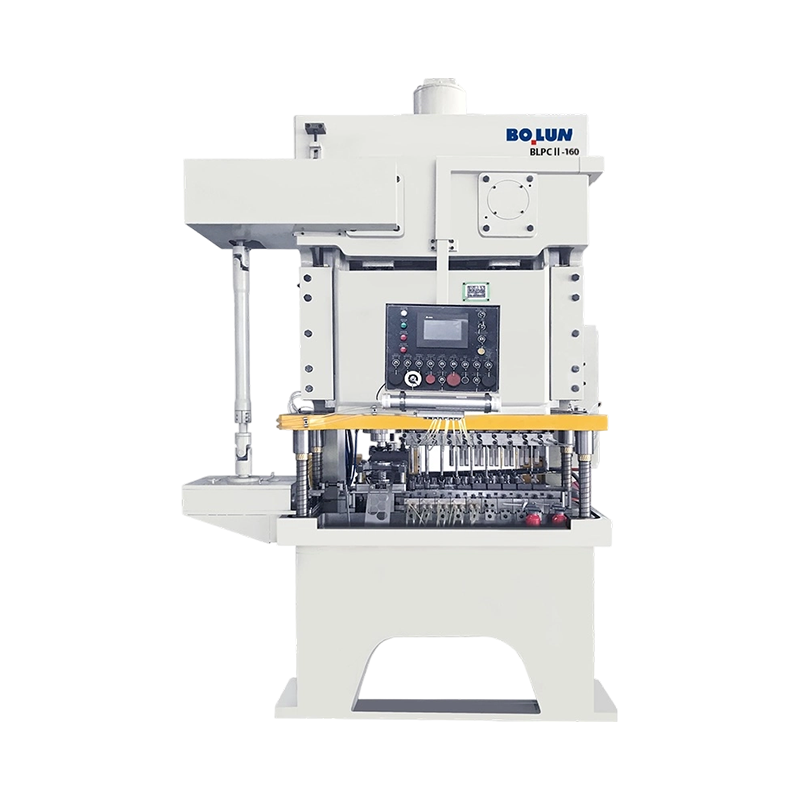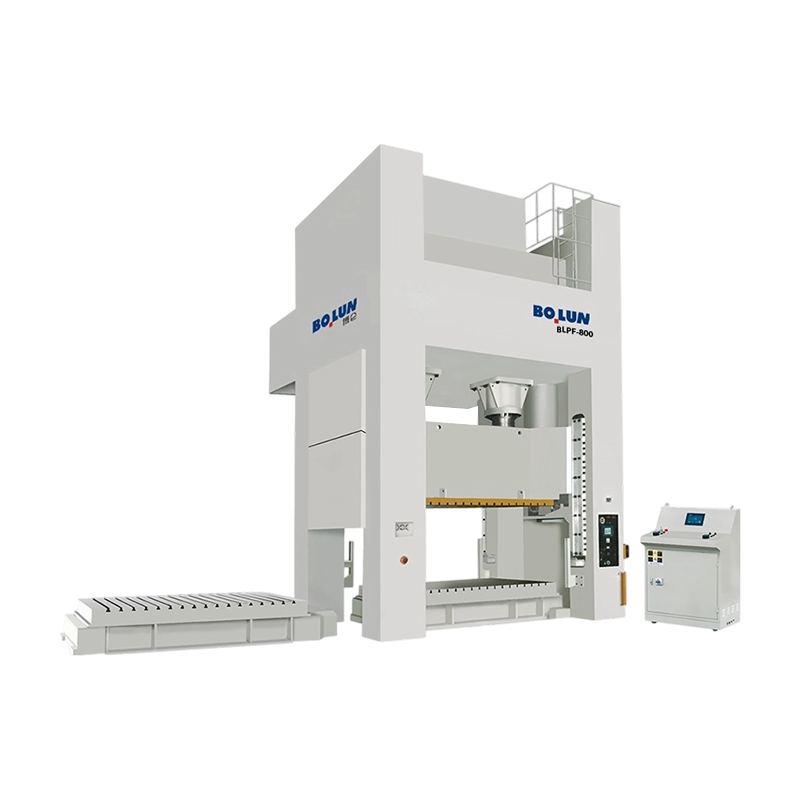
中規模の金属部品工場の生産マネージャーは最近、機械加工から冷間成形に移行するときに多くの作業現場が遭遇する問題に直面しました。同社は外径約 22 mm の小型で高強度のフランジを受注しており、目標生産速度は毎分 180 個でした。既存の油圧プレスでは追いつかないのです。 Cycle time was too long, scrap was climbing, and part hardness varied from batch to batch. The plant clearly needed a cold forming machine, not another general-purpose stamping press.
この状況は珍しいことではありません。 Cold forming reshapes metal at ambient temperature, which means the material work-hardens instead of being heated. The result is a near-net-shape part with excellent strength and a smooth surface, but the machine that does this work must be chosen with care.トン数、ストローク、フレームの剛性、フォース カーブの形状によって、操業が何年もスムーズに進むか、それとも数か月以内に失敗するかが決まります。この記事では、冷間成形機が実際に何を行うのか、どの仕様が最も重要か、隠れたリスクはどこにあるのか、注文する前にサプライヤーを評価する方法について説明します。
A cold forming machine is a high-force mechanical press that reshapes metal at ambient temperature. The workpiece sits between a die and a punch, and the press drives the punch into the material.金属は降伏して金型キャビティに流れ込み、工具の形状をとります。 Unlike hot forging, cold forming does not heat the workpiece, so deformation occurs through work hardening rather than recrystallization.
In practical terms, this creates several measurable outcomes.材料の使用率が高い。冷間成形部品では、多くの場合、スクラップが 5 パーセント以下しか必要ありませんが、棒材からの機械加工では 20 ~ 30 パーセント必要です。表面仕上げは明るく、スケールがなく、通常は特別な準備なしでメッキや塗装が可能です。ひずみ硬化により降伏強度と硬度が向上するため、機械的特性が向上します。そのため、安全性が重要なファスナーや構造部品の多くが冷間成形されます。生産速度も速く、冷間成形機は部品の形状やプレス設計に応じて毎分 150 ~ 300 個を稼働できます。
市場の用語は混乱を招く可能性があります。 Some suppliers call these machines cold forging presses, cold heading machines, or cold formers.冷間鍛造プレス機という言葉は、冷間成形機と同じ意味でよく使われますが、微妙な違いがあります。 Cold heading focuses on upsetting or heading operations to form the head of fasteners.冷間成形は、押出やコイニングなど、より広範囲の変形をカバーします。購入を決定する前に、何が定義されているかを理解しておく価値があります。 冷間鍛造プレス機 標準的なスタンピングプレスとの違いについて説明します。
高トン数、高精度の冷間成形作業に最も関連する機械カテゴリは、トグル式冷間鍛造プレスです。トグル リンケージは、ストロークの底部近くで急激に増加するフォース カーブを生成し、材料が最大圧力でダイに充填されるまでの短い滞留時間をオペレーターに与えます。これはまさに冷間成形に求められるものであり、これが、ほとんどの本格的な冷間成形ラインが通常のクランク プレスではなくトグル プレスを中心に構築されている理由です。
A cold forming machine converts rotational energy from a motor into a single, controlled stroke of high force.クランクシャフトはコネクティングロッドとトグルリンケージを駆動します。クランクが回転すると、トグルリンクが真っ直ぐになり始めます。 Near the bottom of the stroke, the links are nearly aligned, and the mechanical advantage becomes very high.これにより、スライドがわずかな距離を移動するだけで、プレスは数百トンに達する爆発的な力を加えることができます。
The main components of a cold forming machine are the frame, which provides the structural rigidity that keeps the slide aligned;パンチを運ぶスライド。入力力を増幅するトグルリンケージまたはナックルジョイント。フライホイールはエネルギーを蓄え、サイクル全体にわたって機械をスムーズに動かし続けます。 the clutch and brake, which start and stop the slide safely;エジェクターシステムは、各ストローク後に完成品を金型から取り除きます。 and the counterbalance cylinders, which reduce shock and help maintain accurate slide motion.
成形プロセス自体にはいくつかの段階があり、多くの場合、複数のステーションを備えた 1 台の機械で処理されます。シーケンスは供給から始まり、コイルまたはバーストックが真っ直ぐにされ、所定の長さに切断され、最初のダイステーションに移されます。 Upsetting then occurs when the punch compresses the blank and the material flows outward to form a head or flange. In extrusion, the blank is forced through a die, reducing the cross-section or forming a shaft. Coining applies a final high-pressure deformation that brings the part to its final shape and dimensions. Finally, ejection pushes the finished part out of the die and carries it to the next step in the line.
The key difference between a toggle press and a simple crank press is the force curve. On a crank press, the force drops as the slide approaches bottom dead center.トグルプレスでは、底部付近で力が急激に上昇します。 This means a toggle press produces a higher actual pressure at the point where the die is closed, which is exactly where cold forming needs it.
For example, consider a cold forming operation producing a 22 mm blank. 400 トンのトグル プレスは下死点 3 mm 上の位置で 380 トンの実力を生み出す可能性がありますが、400 トンのクランク プレスは同じ位置で 280 トンしか力を発揮できません。このギャップは、より硬い材料を形成する場合、または内部亀裂を発生させずに完全なダイ充填を達成しようとする場合に重要です。
Several classification systems help buyers understand the machines available on the market.最も有用な区別は、駆動機構、フレーム構造、およびスライド接続によるものです。
The toggle-type press is the standard for high-tonnage cold forming.そのリンケージはストロークの底部で高い力を与え、作業ストロークが短いため、押出、コイニング、および仕上げ作業に最適です。 It is also compact, so a 260-ton toggle press often has a smaller footprint than a 315-ton crank press with the same forming capacity.
機械式クランク プレスはよりシンプルで高速なため、部品の形状がそれほど複雑でない場合の浅い据え込みやヘディングに役立ちます。ただし、そのフォース カーブは、深い押し出しや高変形操作にはあまり適していません。冷間成形用のクランク プレスを選択した場合は、下死点付近で利用可能な力が成形シーケンス全体に十分であることを確認する必要があります。
オープン フレーム プレス (C フレーム プレスとも呼ばれます) は、金型領域に簡単にアクセスでき、小さな部品や素早い金型交換に適しています。 クローズドフレーム presses, also called straight-side presses, provide higher rigidity and better slide alignment.この区別は、成形荷重が中心から外れている場合、または部品に非常に厳しい公差が必要な場合に重要になります。冷間成形の場合は、負荷がかかってもフレームがあまり伸びず、スライドが型面に対して平行に保たれるため、通常はクローズドフレーム プレスがより安全な選択となります。
スライド接続ポイントの数は、プレスの荷重分散方法に影響します。シングルポイントプレスは、テーブルの中心にある対称部品に適しています。ダブルポイントプレスは 2 つの接続ポイントに荷重を分散し、スライドの傾きのリスクを軽減します。偏心荷重が一般的である冷間成形では、ダブルポイントプレスにより平行度が向上し、金型の寿命が延長されます。
| 構成 | BDC 付近の力 | 標準速度 | ベストユース | トレードオフ |
|---|---|---|---|---|
| トグルタイプ | 高 | 30~60SPM | 冷間鍛造、押出、コイニング | 短いストローク、より複雑なリンケージ |
| クランクタイプ | 中等度 | 60~150SPM | 浅いヘディング、動揺 | ストロークの底近くで力が弱くなる |
| オープンフレーム | 中等度 | 広範囲 | 小さな部品、素早い金型交換 | 剛性が低いとたわみが大きくなる |
| Closed frame | 安定した | 広範囲 | 高-precision, high-tonnage work | 高er cost, less die area access |
| シングルポイント | 中心荷重 | さまざま | 対称部品 | 偏心荷重によるスライドの傾き |
| ダブルポイント | 平衡負荷 | さまざま | 中心から外れた部品またはマルチステーション部品 | より複雑になり、コストが高くなる |
マシンのデータシートに記載されている技術パラメータのリストは膨大になる場合があります。冷間成形では次の仕様が最も重要であり、それぞれの仕様は機械が部品、金型、生産目標を処理できるかどうかに影響します。
定格トン数は、下死点上の指定された距離でプレスが伝達する最大力です。トグル プレスでは作業ウィンドウが狭いため、部品に必要な力がそのウィンドウ内に収まっていることを確認する必要があります。部品が下死点 5 mm 上で 200 トンの力を必要とする場合、力定格が 2 mm のみの 315 トンのプレスでは、適切な瞬間に十分な圧力を供給できない可能性があります。
ストローク長によってスライドの移動距離が決まります。冷間成形は、材料が限られた距離しか流れないため、短い作業ストロークで行うことができますが、工具には装填、成形、取り出しのためのスペースも必要です。総ストロークを測定し、ダイ高さおよび部品取り外し要件と比較します。
スライド調整により、さまざまな金型を実行するための垂直方向の柔軟性が得られます。 Shut height is the distance from the bed to the slide at bottom of stroke. If the shut height is too small, the die will not fit. If it is too large, the press will not apply the full force shown on its nameplate. Both numbers should be checked against your die dimensions before you sign the purchase order.
速度 is often listed as strokes per minute, but actual production speed depends on part size, material, and die design. A toggle press rated at 45 SPM might still produce a small part more efficiently than a crank press rated at 90 SPM, because the toggle press has a higher success rate in the forming die and produces fewer rejects.
The bed and slide area determine the maximum die footprint. Cold forming dies can be large when they include multiple stations. Confirm that the press has enough table area to accept your die, the part transfer system, and any safety guards that are required.
Many cold forming operations require a strong ejector to push the finished part out of the die.エジェクタの力が低すぎたり、ストロークが短すぎたりすると、部品が金型に引っかかったままになり、失速が発生したり、工具が損傷したりする可能性があります。 Ask the manufacturer for the rated ejector force and confirm it matches your part geometry.
Frame deflection under full load directly affects part accuracy and tooling life. Ask the manufacturer for the deflection value at the rated tonnage.通常、クローズドフレームプレスはオープンフレームプレスよりもたわみが少ないため、高精度の冷間成形には通常クローズドフレーム設計が必要です。
For small-to-medium cold forged parts, a 260-ton toggle press offers a sensible balance between compact footprint and useful forming force. A machine in this class can support a wide range of standard parts without wasting energy on an oversized frame.
 260-ton Toggle Cold Forging Press for Precision Small Parts このコンパクトな 260 トン トグル プレスは、公称能力 2600 kN、最大 50 spm までの可変速度、および 500x600 mm のワークテーブルを備えており、小型エレクトロニクスおよびハードウェア コンポーネントの高速精密冷間鍛造に適しています。 製品を見る→
冷間成形される材料によって、必要なトン数、工具の設計、成形段階の数が決まります。冷間成形は、亀裂を生じることなく変形できる延性のある金属に最適です。最も一般的な材料は、AISI 1010 および 1018 などの低炭素鋼、AISI 1035 および 1045 などの中炭素鋼、AISI 8620 および 4140 などの合金鋼、304 および 316 などのステンレス鋼、6061 および 6063 などのアルミニウム合金、真鍮やリン青銅などの銅合金、および一部のチタン合金です。
主要な材料特性は延性であり、通常は伸びまたは面積減少によって測定されます。材料の延性が低い場合、成形ストローク中に部品に亀裂が生じる可能性があります。材料が硬いほど、より多くの力が必要となり、機械がその定格トン数に近づくことになります。急速に硬化する材料では成形段階の間に焼きなましステップが必要になる場合があるため、加工硬化率も重要です。
| 材質 | 代表的な用途 | 伸び | 成形の難易度 | 注意事項 |
|---|---|---|---|---|
| 低炭素鋼 | ファスナー、ブラケット | 25-45% | 簡単 | 低強度、高延性 |
| 中炭素鋼 | 構造部品 | 15-25% | 中等度 | 高er force, careful die design |
| ステンレス304 | 耐食部品 | 40-50% | 中等度 | ワークの硬化が早く、トン数が増加 |
| アルミニウム6061 | 軽量コンポーネント | 12~20% | 中等度 | 潤滑が重要、総トン数が少ない |
| 真鍮CuZn37 | 電気端子 | 15-30% | 簡単 | 優れた成形性で工具摩耗を軽減 |
| チタングレード2 | 航空宇宙部品 | 20~25% | ハード | 高 tonnage, tooling life risk |
材料の選択を最終的に決定する前に、金型設計者に依頼して、選択した機械のトン数とストローク内で部品を製造できるかどうかを確認してください。材料の降伏強度が、検討しているプレスの実際の限界を超えていないことを確認することも重要です。
冷間成形機は、大量生産にとって魅力的な一連の利点をもたらします。これらのメリットを理解することで、運用チームや財務部門への投資を正当化することができます。
冷間成形はすべての部品にとって適切な解決策であるわけではなく、その限界を見落とすと、多額の費用がかかる故障につながる可能性があります。マシンを導入する前に、次のリスクを評価の一部として考慮する必要があります。
十分な容量と剛性を備えたマシンを選択すれば、これらのリスクは管理可能です。投資を保護する最善の方法の 1 つは、成形力を正確に計算し、能力マージンが組み込まれたプレスを購入することです。
決定プロセスは、機械ではなく部品から始める必要があります。部品の形状、材料、必要な生産速度がわかれば、論理的な順序で選択を進めることができます。
機械を比較する前に、特定の部品の冷間成形に必要な力を計算してください。材料、断面、摩擦に基づいて成形力を計算します。金型サプライヤーにも見積もりを依頼してください。次に、計算された要件より少なくとも 15 ~ 20 パーセント多くのトン数が得られるプレスを選択します。
押出、コイニング、高変形冷間成形には、トグル式プレスが最適です。浅い据え込みのみを行う場合は、クランク プレスでも機能する可能性がありますが、下死点付近で利用できる力が適切であることを確認する必要があります。
よくある間違いは、購入できる最大トン数の印刷機を購入してしまうことです。大型のプレスはベッドが大きく、エネルギー消費量が多く、サイクルが遅くなります。小型部品の場合、260 トンの機械は 850 トンの機械よりも生産性が高い可能性があります。これは単純に自動化が容易でサイクルが速いためです。
最大トン数定格のみに依存しないでください。下死点から上のさまざまな距離でどのくらいの力が利用できるかを示す力曲線をメーカーに問い合わせてください。これにより、プレスがお客様の特定のダイ充填要件に対応できるかどうかがわかります。
パンチとダイは、材料と必要な変形を処理できるように構築する必要があります。高張力鋼を成形する場合は、調整可能なスライド速度と剛性の高いフレームを備えた機械を求めてください。スライド ガイドが硬化されていて交換可能であるかどうか、また潤滑システムがすべての深形成摩耗点をカバーしているかどうかを確認してください。
冷間成形部品には、多くの場合、カスタムのツーリング インターフェイス、排出システム、供給機構が必要です。メーカーは、標準以外の寸法やプロセス要件に対応できる必要があります。標準モデルのみを提供するサプライヤーは、お客様の生産ラインのレイアウトや自動化計画に適合しない可能性があります。
400 トンのトグル プレスは、多段階成形と多用途の生産にバランスのとれたストロークとより高い変形能力を提供します。これは、さまざまなサイズを生産し、浅い成形作業と深い成形作業の両方を処理できる機械を必要とする工場にとって、有用な中間点です。
 バランスのとれたストロークを備えた400トントグル冷間鍛造プレス 400 トンのトグル プレスは、4000 kN の能力と 160 または 180 mm の調整可能なストロークを備え、550x660 mm のワークテーブル上での据え込みやコイニングなどの多段階プロセスに最適で、セットアップ用の電動スライド調整が付いています。 製品を見る→
産業用強度の重作業向けに、850 トンのトグル プレスはクラス最高のトン数を実現し、大きな断面にわたって大幅な変形が必要な部品に適しています。この範囲の機械は通常、大量の構造コンポーネントや大型の締結具に選択されます。
 高荷重成形用850トン大型トグルプレス この頑丈な 850 トンのプレス機は、剛性の高いフレーム、600x700 mm のワークテーブル、および 8 mm の圧力ストロークを備えており、要求の厳しい自動車および機械部品に適しており、潤滑および光電安全機能が統合されています。 製品を見る→
冷間成形機は、工場で 15 ~ 20 年間使用できる設備投資です。技術仕様は重要ですが、その寿命にわたってマシンをサポートするサプライヤーの能力も同様に重要です。
フレームのたわみ、スライドの平行度、すきまの仕様についてはご相談ください。フレーム、クランクシャフト、トグルリンケージの負荷試験証明書と材料証明書をリクエストしてください。メーカーの加工および組立能力を確認してください。自社で生産体制を整えているサプライヤーは、外注した部品を組み立てるだけの商社よりも品質を管理することができます。購入前に受け取る技術的なアドバイスと故障後の対応はどちらも、販売店の同じエンジニアリング チームに依存します。 プレスメーカー .
スペアパーツの在庫と納期を確認します。重要な部品に障害が発生し、交換まで 6 週間待たなければならない場合、生産ラインは停止します。保証条件、設置サポート、オペレータートレーニング、予防メンテナンスのスケジュールについてお問い合わせください。メーカーが非標準の工具、モーター オプション、自動供給システムを処理できることを確認してください。設計から設置までワンストップサービスを提供するサプライヤーは、機械がすでに現場に設置されている場合に時間と費用を節約します。
機械が設置され稼働すると、品質保証により生産の安定性が維持されます。冷間成形では再現性の高い部品が製造されますが、その再現性は工具、材料供給、機械の状態によって異なります。
制御されたツーリングと材料供給を備えた適切にメンテナンスされた冷間成形機は、最小限のダウンタイムで 10 年間に数千万個の部品を生産できます。
現在購入する冷間成形機は、適切な仕様を選択すれば、何十年も稼働します。部分から始めます。力の計算、ストロークの確認、ダイハイトの確認、テーブル面積の確認を行います。次に、データシートを超えて、機械の剛性、トグル リンケージの設計、サプライヤーのサービス能力を確認します。しっかりとした構造でしっかりとサポートされている 400 トンのトグル プレスは、メンテナンスが難しい大型の機械よりも価値があります。冷間成形機を体系的に評価すれば、購入トン数が少なすぎる、フレームのたわみを無視する、エジェクタ力とダイへのアクセスの重要性を見落とすなど、最も一般的な購入ミスを回避できます。適切な装置を使用すると、他の成形方法よりも低いスクラップ率とより安定した部品品質を実現して、生産現場のスムーズな稼働を維持できます。
印刷機は 1 つの機械カテゴリーではありません。これは、フレーム、ドライブ、ラム接続ポイント、および目的のプロセスによって定義される金属成形機のファ...
ある中堅ファスナーメーカーは最近、よくある問題に直面しました。同社の CNC 旋盤は、出荷されるボルト 1 キログラムごとにほぼ 3 キログラムの鋼...
冷間鍛造金型が事前に故障を知らせることはほとんどありません。ある日、プレスが毎分 45 ストロークでスムーズに稼働し、フランジ付きベースを備えた 2...
中型または小型の金属部品を大量に生産することを計画している場合、選択する成形方法によって、部品あたりのコストだけでなく、保持できる寸法の一貫性も決ま...
お問い合わせ

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

中国浙江省盛州市金亭鎮厦仁臨江路東1号
準備完了 始めるには?
Get in Touch

さあ!
浙江博倫