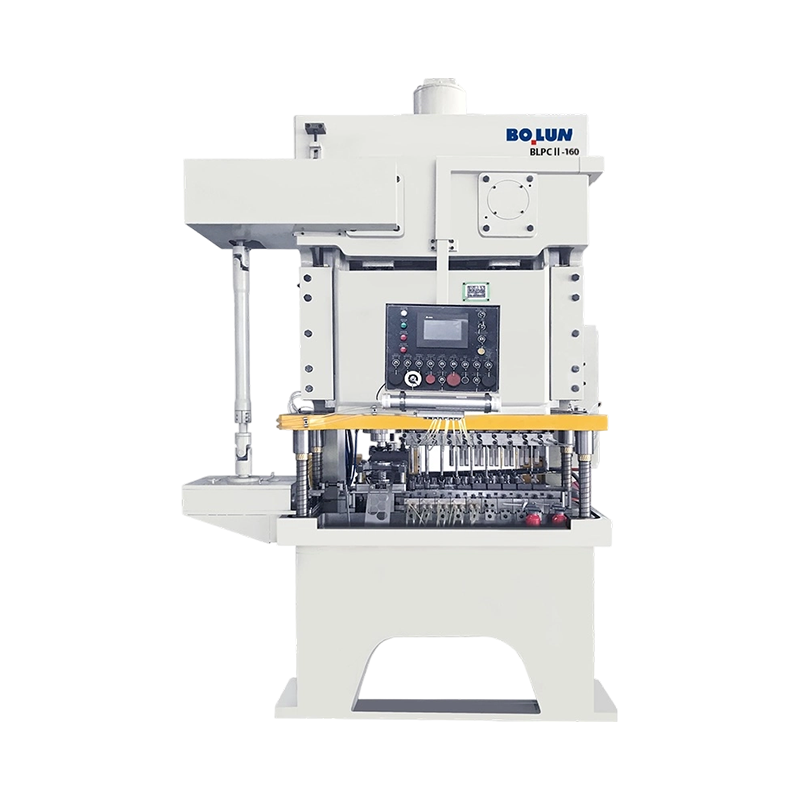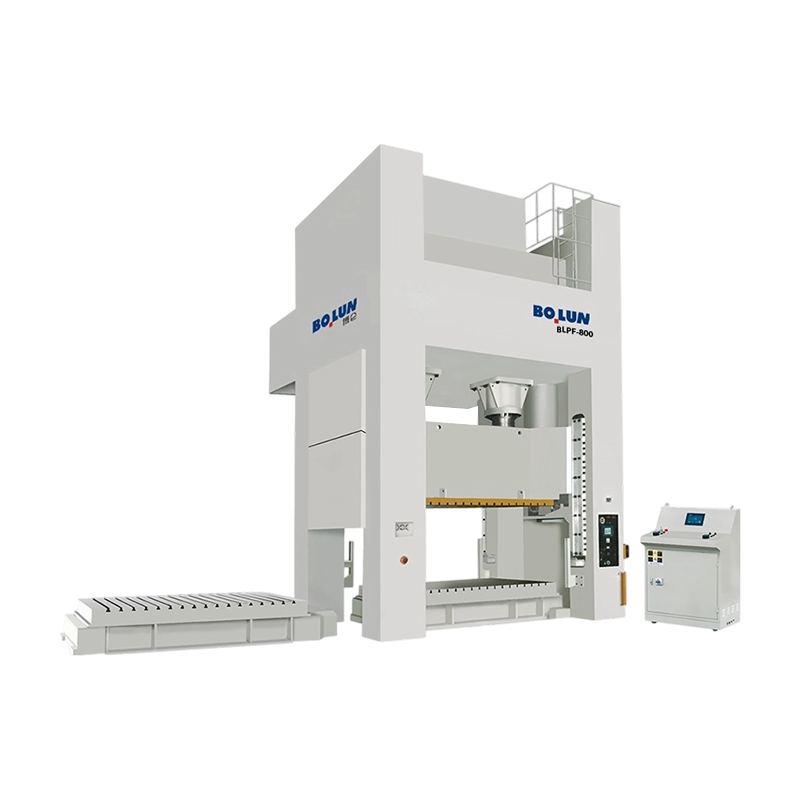
台州市のファスナー工場は、自動車の一次サプライヤーから、グレード 10.9 のソケットヘッド キャップ スクリュー 800 万個を 14 か月かけて納品するという依頼を受けました。工場の機械加工ルートは遅すぎ、材料損失が多すぎ、切断ねじの鍛流特性が疲労要件を満たしていません。 1 週間後、工場は冷間成形プレスの金型注文に署名しました。
この一連の行為は業界全体で何千回も繰り返されます。生産量が増加し、労働力に対する材料費の比率が高くなった場合、その答えは冷間成形であり、それを実行する機械である冷間成形プレスは、単一の一般的な設計ではなく、非常に特殊な機械的特性を備えた一連のプレスであることがわかります。
つまり、冷間成形プレスは、ダイセットと高い圧縮力を使用して室温でブランク材または線材を成形する金属成形機であり、重作業に最も効果的な構成は、ストローク下部で力を増大させるトグル駆動プレスです。この記事の残りの部分では、これが何を意味するのか、一般的なバリアントとは何か、それらを比較する方法、実際のパーツのサイズを決定する方法について説明します。
冷間成形プレスは、周囲温度で金属に圧縮力を加え、材料を金型キャビティ内に塑性的に流動させるプレス機械です。切りくずが発生せず、ワークの加熱も不要で、変形が激しい場合は冷間鍛造に分類されます。押出、据え込み、コイニング、およびしごきはすべて典型的な操作です。冷間成形プレスという用語は、多くの機器カタログで冷間鍛造プレスと同じ意味で使用されています。
結論が最初に来ます。部品がボルト、ナット ブランク、ベアリング レース、ボール スタッド、電気コネクタ、または年間 50,000 個を超える量で製造される対称コンポーネントである場合、ほとんどの場合、冷間成形の方が、機械加工よりも材料投入量が少なく、より迅速に製造され、機械的特性が向上します。報道はその経済論理の基盤です。
3 つの事実が経済状況を定義します。まず、材料の歩留まりです。冷間鍛造では、金属が除去されるのではなく移動されるため、同じ完成品の場合、機械加工よりも材料の使用量が 20 ~ 40% 少なくなります。第 2 に、生産性です。1 台の冷間成形プレスで、部品のサイズと機械の種類に応じて、毎分 20 ~ 200 ストロークで部品を製造します。第三に、強度: 結晶粒の流れは切断されるのではなく、部品の輪郭に沿って連続しているため、疲労性能は測定可能なマージンで向上し、機械加工部品と比較して疲労試験では 20 ~ 30% 向上することがよくあります。
境界条件もあります。冷間成形では、材料が室温で変形するのに十分な延性を備えている必要があります。低炭素鋼および中炭素鋼、焼鈍グレードの合金鋼、300 シリーズのステンレス鋼、中強度までのアルミニウム合金、および銅合金が実用的なリストの大半を占めています。高炭素材料や脆性材料は候補ではありません。また、同じサイズのプレス機に比べてプレス圧力が大きく必要となるため、機械構造も剛性が必要になります。そのため、バイヤーは「冷間成形プレス」を一般的なプレス機ではなく、専用の機器カテゴリとして認識します。プロセスの関係について詳しくは、次の業界ノートを参照してください。 冷間鍛造プレス機は何をするのか スタンピングプレスを製造する同じメーカーが冷間加工用に別のトグルラインを構築する場合があるため、モデルを比較する前に確認してください。
機械式冷間成形プレスの動作原理は、概念的には単純です。フライホイールは回転エネルギーを蓄えます。クラッチはそのエネルギーを歯車列に接続し、歯車が回転をスライドの往復運動に変換する機構を駆動します。スライドにはパンチが搭載されています。ダイはボルスターまたはベッドに取り付けられます。プレスがサイクルすると、パンチが金型キャビティに入り、ブランクを強制的に所望の形状に流し込みます。
特徴的なのは回転をスライド運動に変換する機構です。標準的なクランク プレスはクランクシャフトを使用します。スライドはストロークの途中でより速く動き、下死点近くで遅くなり、利用可能な力は徐々に上昇し、底部近くで最大値になります。トグル プレスでは、クランクが回転すると、ストロークの下部でリンクがほぼ真っ直ぐになるように配置されたリンクのセットが使用されます。その最終段階では、機械的な利点が非常に大きくなります。歯車列からの比較的小さな力がスライドで非常に大きな力に倍増されます。
この機械的配置により、冷間成形に必要な力曲線が正確に生成されます。アプセット、前方押し出し、およびコイニングはすべて、材料が金型に充填され加工硬化された後、ストロークの最後の数ミリメートルでピーク力を必要とします。トグルプレスは、接触点でのスライド速度を低く保ちながら、ストロークの最終部分で高いトン数を実現します。接触時の速度が遅いということは、金型の寿命が長くなり、材料が破断せずに流動する時間が長くなるということを意味します。
2 番目の利点は、トグル プレスのデータシートでよく言及されている「バランスの取れたストローク」特性です。トグル形状により接触速度と加速度が作業ゾーン全体に均等に分散されるため、プレスは同じトン数のクランク プレスほど突然ブランクに衝突しません。これにより、フレーム内のハンマーリングが軽減され、多くの場合、バッチ全体の寸法の一貫性が向上します。
エネルギー的な側面もあります。フライホイールは、速度を過度に低下させることなく成形エネルギーを供給できるサイズになっています。連続動作では、モーターはストローク間でフライホイールを再加速します。モーターが利用可能な時間内に十分なエネルギーを回収できない場合、印刷機は銘板定格を下回る公称トン数で停止します。これが、冷間鍛造ラインがトン数だけでなく、ストロークあたりのエネルギー容量をジュールで評価する必要がある理由です。この点については仕様セクションで再度説明します。
多くのショップでは、汎用のクランク プレスから始めて、冷間押出操作を試行し、金型の破損、フレームのハンマリング、またはストロークの終わりでの力不足を報告しています。違いは微妙なものではありません。
クランク プレスは、クランク角度のほぼ正弦に応じた力を発生します。スライドはストローク中間で最大速度に達し、下死点前約 15 ~ 30 度以内でのみ最大力に達します。作動エネルギーは短い時間枠で供給されます。対照的に、トグル プレスは矯正リンクを使用して、ストロークの下部全体 (通常はクランク回転の 40 ~ 60 度以上) にわたって高い力を生成します。使用可能な成形ゾーンが長くなり、実際に作業が行われる場所で力を利用できます。
実際には、これによりあらゆるプロセスの決定が変わります。ツールの設計では、高圧ではより遅い材料流量を使用できます。ダイはより均一にロードされます。また、プレスは同じレベルの振動を発生させることなく、より高いストローク速度で継続的な大きな衝撃に耐えることができます。以下の表は、生産エンジニアが冷間加工用のプレスを選択する前に確認すべき相違点をまとめたものです。
| 基準 | クランクプレス | トグルプレス | 油圧プレス |
|---|---|---|---|
| 下死点付近の力 | 最後の15〜30度のみ高い | より長い下部ストロークセグメントにわたって高い | どのスライド位置でも全力で |
| 金型接触時のスライド速度 | 比較的高い | 低く、制御された | 調整可能、通常は低い |
| ストローク数 | 高 (小さいフレームの場合は 60 ~ 200 spm) | 中高 (重いフレームの場合は 30 ~ 80 spm) | 低(成形作業時は5~30spm) |
| エネルギーの供給 | フライホイール、中程度 | 下死点での効果が高いフライホイール | ポンプの流れ、連続的だが遅い |
| 最適な用途 | ブランキング、ベンディング、シャロードロー | アプセット、押出、コイニング、重冷間鍛造 | 深いコンポーネント、短いラン、可変力プロファイル |
冷間成形はプロセスファミリーであるため、機械ファミリーも多様です。適切なタイプの選択は、通常、生産速度、部品サイズ、力のプロファイルによって決まります。以下の 4 つの構成は、産業用設備の圧倒的多数をカバーします。
機械式トグル プレスは、ボール スタッド、バルブ スプリング リテイナー、ギア ブランク、構造ファスナーなどの自動車およびファスナー産業のコンポーネントのデフォルトです。機械プレスの速度と上記の高い底力特性を組み合わせています。ほとんどの部品をカバーする力の範囲は 100 ~ 1000 トンで、ストローク長は 50 ~ 200 mm です。大量の部品の場合、サイクルタイムが短く、部品が供給されるとプロセスが完全に自動化されるため、1 台のトグル プレスが非常に効率的です。
油圧プレスには、固定されたスライド動作曲線によって制限されないという別の利点があります。スライド速度と滞留時間は全ストロークにわたってプログラムでき、下死点近くだけでなくどの位置でも最大の力を利用できます。これは、長い前方への押し出しや、ストロークの早い段階で変形が始まる深いフィーチャを持つコンポーネントの場合に重要です。代償は速度とエネルギー効率です。油圧プレスは、トグル プレスの 1 分あたりのストローク数の数分の 1 で動作し、生産の合間にプレスがアイドル状態のときでも、ポンプ システムは電気エネルギーを継続的に消費します。
実際の見積実務から得た経験則: 部品が 50 mm の作業ストローク内で生産でき、年間生産量がおよそ 100,000 個を超える場合、機械式トグル プレスが部品あたりのコストを最も低く抑えます。油圧機械は、バッチサイズが小さい場合、コンポーネントが長い場合、または 1 台の機械で異なる力レベルで異なる金型を動作させる柔軟性が必要な場合に経済的意味があります。
サーボ プレスは、フライホイールとクラッチをドライブ トレインに接続された 1 つまたは複数の大型サーボ モーターに置き換えます。ソフトウェアはスライドの動きを制御します。ユーザーは、素早いアプローチ、ゆっくりとした押し込み、下死点での滞留、素早い復帰をプログラムできます。冷間成形の場合、サーボ制御により接触時の速度がゼロ近くまで低下し、金型の寿命と部品の公差がさらに改善されます。サーボ プレスは初期コストが高く、電気システムはモーターの内外両方のエネルギーのピークに対応する必要があります。精密部品の場合、サーボ トグル プレスは最高性能のオプションであり、標準的な機械プレスを製造する同じ工場が製品ライン全体にサーボ バージョンを提供していることがよくあります。また、駆動原理により、全ストロークを循環させることなくスライドをインチングして位置決めできるため、金型の設定も容易になります。
ファスナーの場合、推奨される機械はシングル ステーション プレスではなく、コールド ヘッダーと呼ばれることが多いマルチ ステーション コールド フォーマーです。ワイヤはコイルから供給され、真っ直ぐにされ、所定の長さに切断され、2 ~ 6 個のダイスを通過して、一連のステーションでボルト、ネジ、ナットのブランク、または特殊な形状にアプセットされます。小型ファスナーの生産速度は毎分数百部品に達します。ステーションあたりの成形力は、単一の重据え込み操作よりも低いため、ステーションあたりのトン数が比較的低い場合でも、年間生産量が多くてもこの機械を正当化できます。
選択ロジックは一言で言えます。単一ステーションのトグル プレスは大型または複雑なコンポーネントを処理します。マルチステーションフォーマーは、小型で大量のファスナーの世界を所有しています。油圧プレスはロングストロークまたはショートランの作業に対応します。サーボ プレスは、以前のすべてのタイプのツーリング条件とプロセスの安定性を改良しました。
プレス見積書がテーブルに掲載されると、銘板のトン数、ストローク、ストローク速度、テーブル面積、およびシャットハイトがリストされます。冷間成形プレスの場合、購入者は、機械が実際に部品を成形するかどうかを決定する 2 番目のパラメータ セットを毎日確認する必要があります。
銘板のトン数は単一の普遍的な数値ではありません。ほとんどの機械プレスは、JIS およびその他のプレス規格で使用される一般的な規則に従って、下死点より上の位置でのトン数を評価します。通常、小型プレスの場合は 5 mm、大型の産業用フレームの場合は 10 ~ 13 mm です。下死点付近の力は公称定格よりも高くなりますが、それは作動ストローク内のみです。さまざまなサプライヤーからの見積もりを比較するときは、力曲線を尋ねてください。死点での最大値よりも、ダイの閉鎖高さで使用可能なトン数の方が重要です。
冷間成形作業はストローク要件によって分類されます。アプセットとコイニングでは、変形が最後のミリメートルに集中するため、多くの場合 30 ~ 60 mm の短いストロークが必要です。前方押し出しでは、部品の長さとパンチの移動量に対応するために、100 ~ 200 mm という長いストロークが利用可能になります。ストローク速度は、1 分あたりの最大連続サイクルを示します。定格 260 ~ 400 トンの重いトグル プレスでは、通常 25 ~ 40 spm と表示されます。小型コンポーネントの 60 ~ 110 トンのプレスは、40 ~ 70 spm で稼働する場合があります。仕様によっては最小ストロークのみの値を記載している場合がありますので、実ストロークでのレートをご確認ください。
冷間成形の力は、材料が破壊するにつれて負荷が崩壊するブランキングとは異なり、継続的かつ厳しいものです。フレームは、垂直方向の圧縮と中心から外れた荷重による角の傾きという 2 つの方向のたわみに耐える必要があります。クローズドフレームプレスはもともと高い剛性を持っています。オープンフレーム プレスは大きくたわむため、成形荷重が小さい場合または中央にある場合にのみ推奨されます。一般的な品質ベンチマークは、スライド面で測定した定格中心荷重下での角度たわみが 1/10000 rad 未満であることです。データシートにこの値が含まれていない場合は、問い合わせるのが当然です。
取り付けられた 8 面ガイドは、精密プレスの通常のソリューションです。一部の重いトグル プレスでは、遊びに合わせて調整できるブロンズ裏地のガイド プレートが使用されています。より緊密なガイドにより、すべてのストロークでパンチとダイの位置が一致し、部品の押出ゾーンが長い場合や、反対側からのエジェクター パンチが必要な場合には、より重要になります。調整可能なダイ高さも同様に重要です。冷間成形ダイは摩耗するため、金型を再加工するときにシャット高を高くする必要があります。
多くの場合、ストロークごとに利用できるフライホイールのエネルギーが、トン数の前にプレスを定義する仕様となります。冷間鍛造部品の変形エネルギーは、力-変位曲線の下の面積から計算できます。一般的な中型コンポーネントの場合、この数値は 1 ストロークあたり 5 ~ 30 kJ の間に収まります。プレスは、約 30% の動作マージンを持って、少なくともその量を供給する必要があり、モーターはストローク間でフライホイールをほぼ全速力まで再加速する必要があります。簡単な方法は、3 つの数値を確認することです。1 ストロークあたりの公称エネルギー (kN・m) (kJ に等しい)。あなた側に必要な作業。そして実際の連続ストローク速度。
ブランクが欠けたり、ダイインサートに亀裂が入ったりすると、冷間成形ツールが動かなくなる可能性があります。スライドの油圧過負荷保護により、損傷がフレームに達する前にプレスが停止します。基礎構造側では、完成部品のノックアウト力またはエジェクタ力を指定する必要があります。冷間成形された部品は、成形力の 10 ~ 20% に相当する力で金型に突き刺さる可能性があり、強力なエジェクターがないと、抽出ステップがボトルネックになります。
冷間成形プレスは生産機械であり、計画に適合しているかどうかを理解する最良の方法は、冷間成形プレスで製造された部品を見ることです。共通点は塑性流動による形状です。外側の形状は金型のキャビティによって決まり、内側の形状はパンチによって決まります。
自動車と商用車が最大の消費者です。ボールスタッド、タイロッドエンド、バルブスプリングリテーナ、ホイールハブリテーナ、シートベルト部品、ベアリングレース、ギアブランク、およびエンジンベイ内の高強度ファスナーの多くは冷間鍛造です。その理由は素材だけではありません。それは疲労です。連続的な鍛流線を備えた冷間鍛造ボールスタッドは、同じグレードの機械加工されたボールスタッドよりも、繰り返し荷重下で破損する頻度が低くなります。
エレクトロニクスおよび電気産業がリストに登場したのは最近のことです。バッテリー端子コネクタ、バスバー、ソケットコンタクト、リレーコア、ロック機構用のピニオンギアブランクは、トグルプレスまたは油圧プレスで製造されます。バッテリー シェル成形アプリケーションは特殊な変形例です。バッテリー ハウジング用の円筒形シェルは高トン数のプレス機で絞り加工され、アイロンがけされます。精度の違いは肉厚の均一性に現れます。
ファスナーは依然として最も目立つセグメントです。 M4 から M36 までのボルト、ソケット ヘッド キャップ ネジ、六角ナット、フランジ ナット、リベット、木材およびプラスチック用のネジ、カスタムねじ部品は、小型サイズの場合はマルチステーション ヘッダーで、標準サイズより大きいサイズの場合はシングル トグル プレスで成形されます。以下の表は、冷間成形部品を見積もる際にショップが遭遇する一般的なフォース ウィンドウを示しています。
| 部品カテゴリー | 代表的な材質 | 約力の範囲 (トン) | 代表的なマシンタイプ |
|---|---|---|---|
| M4~M10の小型ファスナー | 1022、10B21、304 | 10~60 | マルチステーションヘッダー |
| M12~M24のボルト・ナット | 1035、1045、4140 | 60~250 | トグルまたはヘッダー |
| ボールスタッドとステアリング部品 | SAE 1541、4140 | 100~400 | トグルプレス |
| ベアリングレースとギアブランク | 52100、8620 | 200~600 | トグルプレス |
| バッテリーシェル、厚肉チューブ | アルミニウム、鋼帯 | 250~800 | クローズドフレーム油圧式またはトグル式 |
どのメーカーもテーブルだけを見て印刷機を選択することはありませんが、最初の見積もりによって会話が正直に保たれます。出発点は番狂わせモデルです。単純な据え込み操作の場合、必要な力は、完成したヘッドの面積に、変形終了時の材料の流動応力を乗じ、さらに摩擦と形状を考慮した係数を乗じたものとなります。冷間加工の場合、係数は通常 2 ~ 4 の間にあります。
これは実際の引用からの例です。お客様は、焼鈍した直径 12 mm の AISI 1045 鋼のブランクに二面幅 20 mm の六角形の頭を成形します。六角形の面積は約 346 mm² です。中程度の冷間加工後の 1045 の流動応力は約 800 MPa です。控えめな係数 2.5 では、成形力は 346 mm² × 800 MPa × 2.5 となり、これは約 690 kN に相当します。下死点で70トンということになります。 30% の安全マージンを追加し、金型の摩擦を考慮すると、推奨されるプレス サイズは 100 ~ 110 トンになります。 110 トンのオープンフレーム トグル プレスは快適な選択です。 60 トンのプレスでは限界的なパフォーマンスしか示されません。
前方への押し出しは別の方法で推定されます。力は減速比によって異なります。直径 25 mm のバーを 18 mm に押し出すと、面積が約 48 パーセント減少します。相当ひずみは面積比から計算され、中炭素鋼の場合、パンチ時の圧力は摩擦を含めて1200~1800MPaになります。パンチ圧力に元の断面積 491 mm² を掛けると、590 ~ 880 kN、つまり 60 ~ 90 トンになります。余裕を持って、130 ~ 160 トンの機械を最初に選択するのが妥当です。押し出しが長い場合は、ストローク長とエネルギー定格を個別に確認する必要があります。
最も精度の高いパーツには 2 番目の制約が追加されます。部品公差が 0.05 mm 未満の場合、トン数の計算よりもプレスの剛性、スライド ガイド、および機械の温度安定性が重要になります。 8 面ガイドを備えたたわみの少ないクローズド フレームはコストが高くなりますが、工具の寿命にわたって公差がはるかに長く保持されます。
引用の実際的なルールは、次の順序に従うことです。
結果のトン数がプレス モデルの定格の 20% 以内に収まる場合は、次のモデルに移行します。冷間成形プレスが使用可能能力の 95% まで押し上げられると、エネルギー マージンが失われ、午後の生産稼働が暑くなると失速の問題が発生します。
プレス仕様が明らかになるまでに、誰がどのような構成でそれを構築するのかという疑問が残ります。複数の見積りの比較や導入後の問題点から以下の点が分かりました。
冷間成形荷重が 100 トンを超える場合は、予算が許せばクローズドフレーム構造を推奨します。クローズドフレームは側面荷重下でも寸法が安定しており、長期にわたってより高い精度を実現します。工具へのアクセスを容易にするためにオープン フレームが必要な場合は、フレームの応力が緩和されていること、および位置合わせ基準を維持するためにベッドとスライドが同時に機械加工されていることを確認してください。サプライヤーが同じフレーム設計を標準のスタンピングバージョンと冷間鍛造バージョンで販売しているかどうかを尋ねます。多くの場合、違いは長いスライド ガイド、より重いギブ、および強化されたベッドにあります。
冷間成形ではドライブに大きな衝撃がかかります。湿式多板クラッチはより多くの熱容量を生成し、高い連続負荷に対して一般的に選択されます。乾式クラッチは、小型のプレスや短い稼働時間には使用できます。シングルストロークテストだけでなく、プレスが計画したストローク速度で連続的に定格トン数を生産できることを確認します。
現代の印刷機バイヤーは、カラータッチスクリーン、ダイセッティングパラメータ用のストレージ、各ストロークの実際のトン数を記録する負荷モニターを備えたプログラマブルロジックコントローラーを期待しています。荷重モニターは贅沢品ではありません。工具を保護し、金型の磨耗をオペレーターに知らせます。また、コントローラが供給システムのタイプ (コイル フィーダ、バー フィーダ、搬送システム、ロボットによるピック アンド プレース セルなど) をサポートしていること、およびサプライヤーが試運転中に自動化インターフェイスを統合できることも確認してください。
冷間成形のダウンタイムは金型の交換が大半を占めます。素早い金型交換システム、適切に設計されたエジェクター セット、および十分な T スロットを備えたプレス ベッドにより、セットアップ時間が大幅に短縮されます。部品が油または水溶性潤滑剤を使用して製造されている場合、プレスにはクリーンなセル レイアウトに必要なドレン、サンプ、およびオプションのミスト抽出接続が必要です。
長年にわたって 2 シフトで稼働する機械にとって、サプライヤーは仕様と同じくらい重要です。住宅のフレームの鋳造、機械加工、組み立てライン、および販売前に技術的な質問に答えるサービスチームなど、一貫生産を行っているメーカーを探してください。有効な現場チェックは、サプライヤーが同じ工作機械でスライドとベッドの精密加工を管理しているかどうかです。これにより、プレスの寿命にわたって続く平行度の公差が決まるからです。有能なサプライヤーは、生産管理システムと品質認証も文書化するため、交渉の際には証明書と最新の監査報告書の両方を要求してください。
冷間成形プレスはハードに稼働しており、よくメンテナンスされた機械と放置された機械の違いは、6 か月以内に金型の寿命と部品の一貫性に現れます。
毎日の点検は、オイルレベル、循環圧力、フィルターの状態などの潤滑システムに関するものです。トグル リンクには非常に高いピン圧力がかかるため、数分間潤滑が中断されると、リンク ピンの表面に永久的な傷が付く可能性があります。実際のメンテナンス カレンダーは次のようになります。
冷間成形で最も一般的な失敗はフレームの破損ではなく、熱ドリフトです。長時間の生産ではトグルベアリングに熱が発生し、フレームが膨張してシャットハイトが変化します。連続冷間加工用に設計された機械は、熱も逃がす自動潤滑フローで補償し、制御システムがフレームの温度を監視します。特に作業現場が温度管理されていない場合は、購入前に熱安定性についてメーカーに相談してください。
安全性は操作の一部です。両手アンチリピートコントロール、ライトカーテンまたは固定ガード、および機械的ブレーキインターロックが基本要件です。冷間成形ダイは材料を高速で排出しますが、チップレスはチップフリーを意味するものではありません。ワイヤーの破片や潤滑剤のミストの飛散に対する保護は、スライド自体と同じ安全コンセプトに属します。
コストに関する質問に対する最初の答えは、冷間成形プレスのコストは、同じ公称トン数でも通常のスタンピング プレスよりも高くなります。これは、フレーム、ガイド、ドライブが重いためです。 2 番目の答えは、経済性は通常、印刷価格ではなく、素材と速度によって決まるということです。
160 ~ 400 トンの範囲の典型的な中トン数のトグル冷間成形プレスには、そのクラスの他の工業用プレスと同程度の初期資本支出が必要であり、回収計算には工具、設置、トレーニング、および最初のスペアパーツのセットが含まれる必要があります。ただし、材料使用率が機械加工の 40 ~ 60% から冷間成形の 75 ~ 95% に上昇するため、部品あたりのランニングコストは量に応じて劇的に低下します。
単純なモデル: 機械加工された部品は、開始時の棒材の 50% を切りくずとして失います。鋼材の価格が販売価格に相当し、プラントが年間 500,000 個を生産する場合、サイクル時間を計算する前に、回収された材料だけで 2 年以内にプレスの差を正当化できます。製造現場の現実では、この決定には印刷機を既存の生産ラインに組み込むことも含まれます。したがって、責任コスト分析は、一般的な記述ではなく、常に特定の部分に基づいています。
資本予算とスペース計画では、コイル クレードル、ストレートナー、フィード、スクラップ コンベア、部品ハンドリング システムなどの供給装置も考慮する必要があります。これらの周辺システムは、印刷投資の 20 ~ 35 パーセントを占めることが多く、見積段階では目に見えません。このステップを省略したバイヤーは、オペレーターが印刷を続けることができないため、印刷機を 1 シフトで稼働させることになります。
議論を定着させるための実際的な方法は、冷間鍛造専用に構築された実際の製品ファミリーを検討することです。 Bolun High-Precision Machinery は、公称容量 260、400、650、および 850 トンをカバーする BLKP シリーズの冷間鍛造トグル式パワー プレスを製造しています。このシリーズは、高い変形力を実現するトグル ドライブ、制御されたスライド動作を実現するバランスのとれたストローク、産業用連続運転を実現する頑丈なフレーム構造など、上記の設計優先事項を直接示す例です。
BLKP260はヘビーレンジのエントリーモデルです。これは据え込み加工や少量の押し出し作業に適しており、機敏な精度とトグル システムの安定性により、大量の部品の厳密な寸法制御が可能になります。中型ファスナーブランク、小型ベアリングレース、および電気接続部品を生産する工場は通常、冷間鍛造ラインをこの能力で開始します。
 BLKP-260 軽快な精密冷間鍛造トグルプレス 小型部品の高速精密成形に適した2600kNのトグルプレスです。下死点付近でのスライド速度の低下により、制御された変形がサポートされ、ここで説明する据え込み加工や小規模な押し出し加工に最適です。 製品を見る→
BLKP400 はバランスの取れたストロークを追加します。これは、材料がより長い金型キャビティを通過する必要がある場合に重要です。成形ゾーン全体にわたってスライド力が部品にかかるため、角を割ることなく金型が完全に充填されます。ボール スタッド、タイロッド エンド、自動車のブレーキやステアリングのコンポーネントによく使用されます。
 BLKP-400 バランスストローク冷間鍛造トグルプレス 4000 kN の能力とナックルジョイント機構を備えたこのモデルは、据え込み、コイニング、サイジングの材料の流れを改善します。そのバランスのとれたストロークは、より長いダイキャビティを完全に埋めるのに役立ち、ボールスタッドやステアリングコンポーネントにとって重要な利点となります。 製品を見る→
上位の BLKP650 および BLKP850 は、大型押出成形品、重いギア ブランク、厚肉成形部品用の産業用機械です。高い変形能力と強化されたフレームは、連続ストローク速度での大きな断面縮小の繰り返し負荷を吸収します。完全な BLKP シリーズは Bolun 製品ページに文書化されており、セールス エンジニアリング チームは図面を確認した後、特定の部品をモデルにマッピングできます。
 BLKP-650 強力高変形冷間鍛造プレス この 6500 kN の機械は、8 mm の圧力ストロークと統合エジェクターを備えた重圧縮および深冷間鍛造を処理します。強化されたフレームと荷重検出安全システムは、工業作業における大型の押出成形品や厚肉部品に適しています。 製品を見る→
Bolun の経歴はこの主張を裏付けています。同社は 20 年以上にわたり金属成形装置を製造し、設計およびコアコンポーネントの機械加工から最終組み立てまでの完全な生産チェーンを運営し、開放型、閉鎖型、および特殊用途のプレス機の広範なカタログを維持しています。同社のウェブサイトで入手できるその完全なカタログは、バイヤーにとって重要です。なぜなら、同じ工場は冷間鍛造プレスだけでなく、同じ工場内の隣接する工程に使用されるスタンピング プレスやサーボ プレスも供給できるからです。
冷間成形プレスはニッチな機械ではありません。これは、形状が対称で、体積が大きく、材料が十分に延性である幅広いコンポーネントを製造するための最も経済的な製造プロセスです。技術的な核心はトグル機構です。これは、成形作業が行われる場所にトン数を正確に配置し、接触時のスライドを遅くすることで金型を保護し、工具設計者に予測可能な力のウィンドウを提供します。選択プロセスは、力の推定から始まり、トン数の定義、ストローク、剛性、エネルギー、ガイダンスの透明性のある比較に進み、フレーム製造と品質システムを検証したメーカーとのパートナーシップで終わります。
Bolun BLKP シリーズは、260 ~ 850 トンの範囲で最新のトグル冷間成形プレスがどのようなものかを示しており、同社のより広範なカタログには、通常冷間成形セルを囲むスタンピング、サーボ、深絞り機が含まれています。部品の図面が到着し、その体積がプロセスを正当化する場合、最も現実的な次のステップは、サイクルタイムとトン数の分析のために図面と動作条件を工場に送信することです。このようにして、プレスの購入が生産の決定となり、生産の決定が競争力のあるコストのポジションになるのです。
中規模の金属部品工場の生産マネージャーは最近、機械加工から冷間成形に移行するときに多くの作業現場が遭遇する問題に直面しました。同社は外径約 22 m...
中型または小型の金属部品を大量に生産することを計画している場合、選択する成形方法によって、部品あたりのコストだけでなく、保持できる寸法の一貫性も決ま...
生産マネージャーは、大量生産のファスナー、ベアリング レース、バッテリー シェルの図面の束を持ってエンジニアリング ミーティングに参加します。よくあ...
金型エンジニアは新しいブラケット プログラムを見積もって、160 トンのプレスを指定しました。金型が構築され、機械が設置され、最初の生産運転でスライ...
160 トンのオープンフレーム プレスと 160 トンのクローズドフレーム プレスを並べると、その違いは 30 フィート離れた場所からでも明らかです...
2 台のプレス機はどちらも 200 トンの銘板を搭載でき、それでもまったく異なる部品を生産できます。オープンギャップ プレスで 2.5 mm 軟鋼ブ...
お問い合わせ

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

中国浙江省盛州市金亭鎮厦仁臨江路東1号
準備完了 始めるには?
Get in Touch

さあ!
浙江博倫