ブラケット ラインの 45 トン オープンギャップ プレスを比較するバイヤーは、多くの場合、同じトン数クラス、同様のベッド サイズ、同様の価格など、紙の上ではほぼ同一に見える 2 つの見積書を受け取ります。違いは後々、金型の設定時、中心を外したピアッシング時、またはプレスが供給できる以上のストロークでの力を必要とする深絞り加工時に現れます。そのため、オープン型パワープレス機の選定はカタログからではなく、成形作業から始める必要があります。
最初に結論を述べます。通常、ジョブで迅速な金型へのアクセス、短い切り替え、および中程度のトン数ウィンドウが必要な場合には、オープン タイプのパワー プレス機がより良い選択となります。中心から外れた荷重、深絞り、または長期にわたる精度が重要な場合には、クローズドフレームプレスがより安全な選択肢になります。実際の決定は、トン数だけではなく、作業ストロークでの力、フレームのたわみ、シャット高さ、ベッドのサイズ、制御戦略に基づいて行われます。
オープン タイプ プレスは、オープン ギャップ プレスまたは C フレーム プレスと呼ばれることがあり、工具にアクセスできるように前面と背面および側面が開いたままになっています。このレイアウトは、スタンピング、穴あけ、曲げ、トリミング、浅絞り、および金型を 1 日に数回交換する混載作業に実用的です。また、スロートが開いているため、オペレーターやロボットはクローズドフレームの機械よりも簡単にダイ領域に到達できます。
トレードオフは剛性です。フレームは基本的にC字型なので、荷重がかかるとたわみます。だからといってそれが劣っているわけではありません。さまざまなジョブプロファイルに適したものになります。クローズドフレームプレスは、アプライトで荷重経路を囲み、一般に剛性が高いため、狭い金型クリアランス、中心からずれた大きな荷重、およびラムとベッドの一貫した平行度が要求されるプロセスに役立ちます。実際の比較は次のようになります。
| 考察 | 開放型プレス | 密閉型プレス | 実用的な効果 |
|---|---|---|---|
| ダイアクセス | 三面アクセスが一般的 | 立物によってアクセスが制限されている | オープンタイプは頻繁な段替えや手差しに適しています |
| フレーム剛性 | 同様のトン数のクローズドフレームよりも低い | より高く、より対称的に | オープンタイプでは厳しいクリアランスとオフセンター作業をさらに精査する必要がある |
| ベッドと喉 | 幅広のベッドをご利用いただけます。スロートの深さはパーツエンベロープを制限します | 大きなベッドと長いストロークが一般的です | 大きなパネルには、ディープスロートまたはクローズドフレーム設計が必要な場合があります |
| 代表的な作品 | 穴あけ、曲げ、トリミング、浅絞り、電池シェルのスタンピング | 重絞り、精密成形、高トン数プレス | トン数曲線とダイ荷重プロファイルが最終的な適合を決定します |
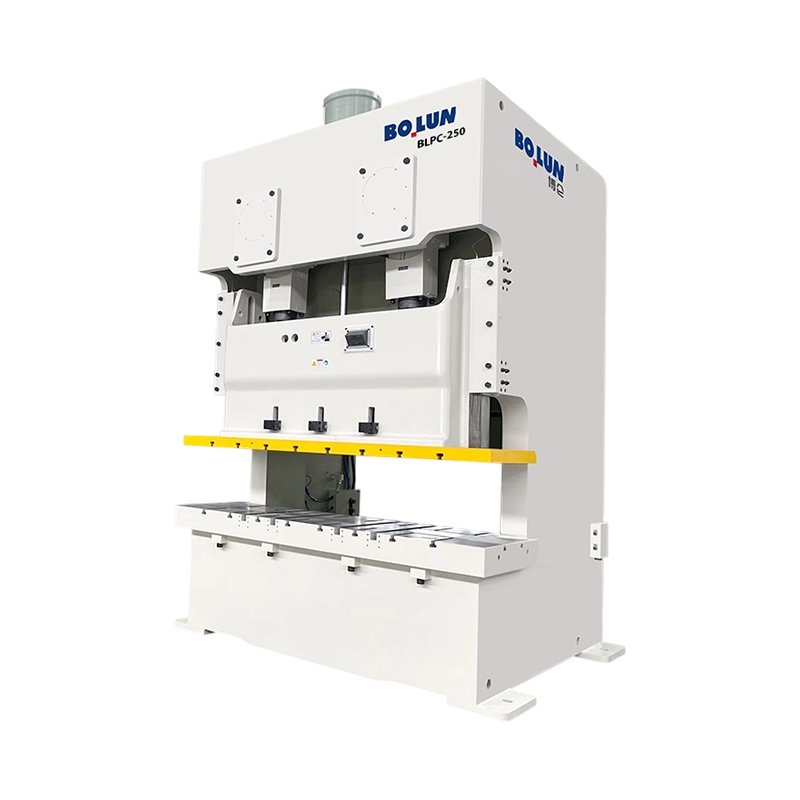
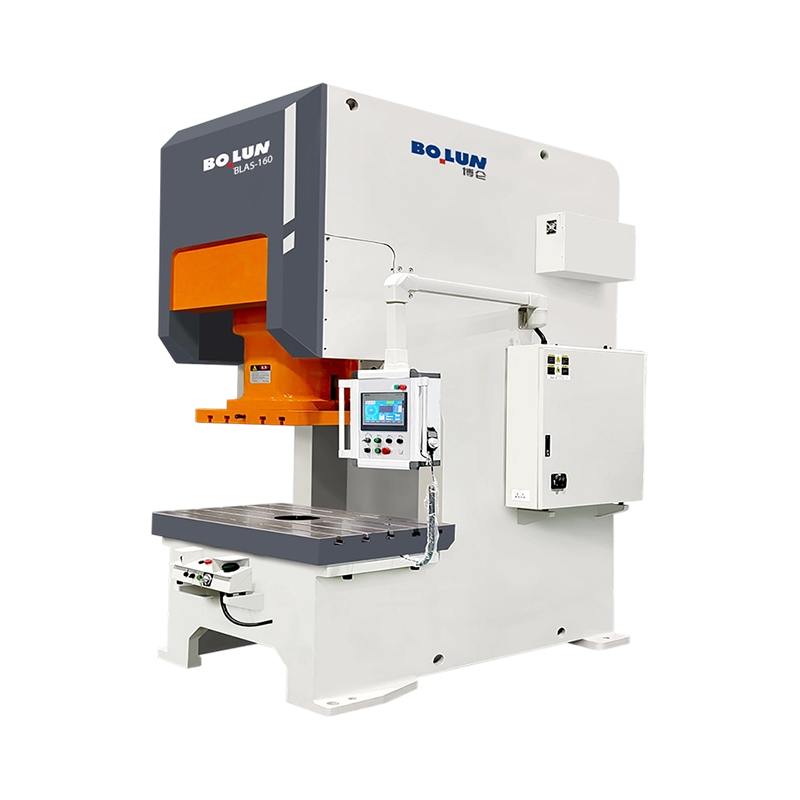
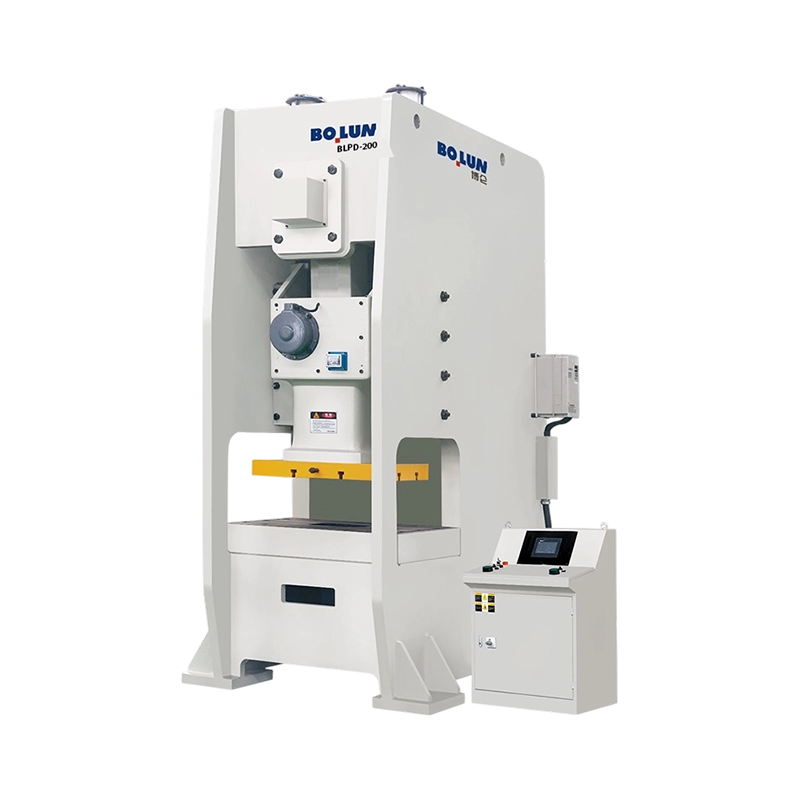
Bolun のオープンタイプ製品群はそのロジックを反映しています。これには、シングルポイント BLPA モデル、ダブルポイント BLPC モデル、ディープスロート BLPS モデル、サーボ駆動 BLAS モデル、およびバッテリー シェル BLPC2 モデルが含まれます。ダブルポイントフレーム、ディープスロート、またはサーボスライドによって、価格だけでなく印刷機が吸収できる仕事の種類が変わるため、モデルファミリーが重要になります。
定格トン数は、ストローク内のどこでも利用できる一律の数値ではありません。機械プレスでは、利用可能な力はストロークを通じて変化し、通常定格は下死点より上の指定された作業位置に関連付けられます。ストロークの初期に高い力を必要とする金型は、銘板のトン数では適切に見えるプレスに過負荷がかかる可能性があります。そのため、ある作業では 63 トンのプレスが 80 トンのプレスよりも安全であり、別の作業では安全ではない可能性があります。
最初の見積もりでは、計算されたピーク形成力を定格容量の約 70 ~ 80% 未満に保ち、実際の作業ストロークでのトン数曲線を検証します。部品が 52 トンで計算される場合、63 トンのフレームでは自動的に十分ではありません。ダイのレイアウト、材料の厚さ、引張強度、せん断面積、絞りの深さはすべて、力のプロファイルに影響します。深絞りの場合、力は長い距離にわたって高いままになる可能性があります。ブランキングの場合、底部近くで急激にピークになる場合があります。
オフセンター荷重は 2 番目の罠です。プレスは中心で 100 トンと評価されている可能性がありますが、金型がラムの片側に遠く離れて配置されていると、ラムの傾き、不均一なギブ荷重、および金型のクリアランスの低下が生じます。オープンタイプの印刷機では、フレーム自体がたわむため、その影響がより顕著になります。静的なベッドの平面度だけでなく、許容偏心荷重と荷重時のラム平行度も求めてください。
たわみは除去すべき欠陥ではありません。それは管理されるべき特性です。負荷がかかると、C フレームの隙間が閉じる傾向があり、ラムがベッドに対してわずかに傾くことがあります。その結果、パンチの入り方が不均一になったり、金型の摩耗が早まったり、ストリップ全体でバリの高さが変動したりする可能性があります。一般的な穴あけや曲げの場合、十分に構築されたオープンタイプのプレスを使用すれば、許容範囲内の精度を維持できます。片側あたり 0.03 ~ 0.05 mm のパンチとダイのクリアランスを持つダイの場合、フレームのたわみとラムのガイダンスが、公称容量の追加 20 トンよりも重要になります。
ご購入の際は、定格荷重でのたわみ、作動ストロークにおけるラムの平行度、ベッドの平面度などをご確認ください。 「剛性が高い」とだけ言う業者よりも、実測データを提供してくれる業者の方が比較しやすいです。アプリケーションにファイン ブランキング、非常に厳しい平面度、または長期にわたる順送金型が含まれる場合は、ツールに組み込まれる精度補正の量が減るため、クローズド フレーム設計の方が経済的な答えになる可能性があります。
このため、Bolun のオープンタイプのシングルポイントモデルとダブルポイントモデルでは、フレームとスライドの配置が異なります。コンパクトな BLPA モデルは、小型のダイと頻繁な切り替えに適しています。幅の広い BLPC モデルでは、より多くのベッド領域が得られ、スライド全体でより適切な荷重分散が必要なダイに 2 つの接続ポイントが提供されます。
プレス機には十分なトン数があっても、金型が合わずに使用できない場合があります。価格を比較する前に、ツーリングの範囲を確認してください。役立つチェックリストには次のものが含まれます。
一般的な調達リスクは、部品図面のために購入し、工具スタックを忘れることです。ダイに厚いボルスター、高いガイド ピン セット、または空気圧パッドが付いている場合、必要なシャット高さが急速に大きくなる可能性があります。スペーサーを追加すると、すぐにフィットする問題は解決する可能性がありますが、剛性が低下し、作業高さが変化する可能性があります。注文前にダイスタック全体と調整範囲を確認した方がよいでしょう。
ほとんどのオープンタイプのプレスは、クラッチとブレーキを備えた機械式フライホイールドライブを使用しています。これらはシンプルで生産性が高く、保守チームによく理解されています。サーボプレスは、固定されたスライド動作をプログラム可能な曲線に置き換えます。スライドはダイ接触時に遅くなり、底部に留まり、より早く戻る可能性があります。深絞りカップの場合、その制御により材料の流れが改善され、しわが軽減されます。穴あけ作業の場合、衝撃と騒音を軽減できます。コストが高くなるため、プロセスはそれを正当化する必要があります。
オープンタイプのシングルポイントサーボプレスの場合、実際的な利点は「トン数が増える」ことではありません。ストロークを通じて速度と位置を制御します。これは、同じ機械で複数の製品を実行し、金型のトライアウト チームがプレスを変更するのではなく動作を調整する必要がある場合に重要になります。
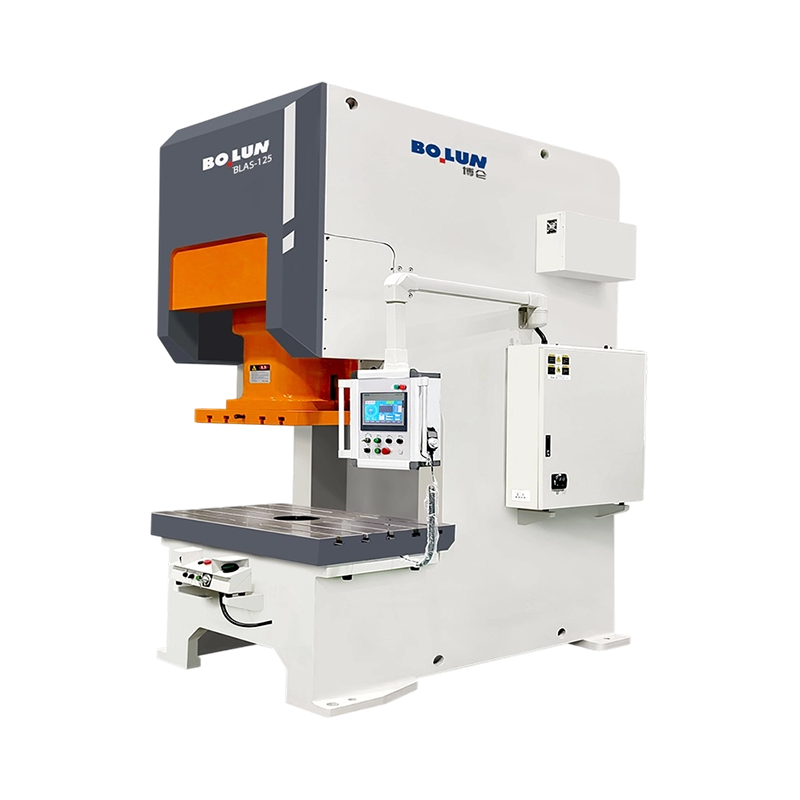 BLAS-125 オープン型シングルポイントサーボパワープレス 深絞りおよび延伸用の 1250 kN サーボ プレス。スロート深さ 350 mm、スライド ストローク 180 mm で大型ワークにも対応します。 製品を見る→
幅広の金型や大きなベッドに荷重が分散されるような作業では、2点オープンタイプのプレスを使用するとスライドの傾きを軽減できます。 Bolun の BLPC200 エクストラワイド ベッド モデルは、そのレイアウトの一例です。より多くのベッド領域と 2 つの接続ポイントが提供され、ダイが広い場合でもプロセスがオープンフロント アクセスの恩恵を受ける場合に便利です。
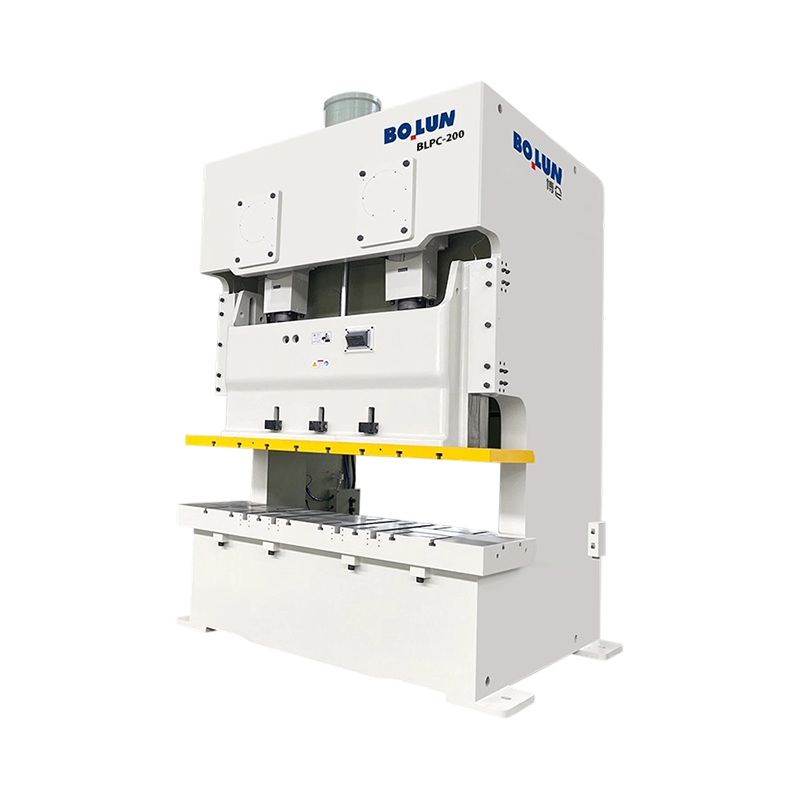 BLPC-200 エクストラワイドベッド二点オープン式プレス 2400 × 840 mm のワークテーブルとコラム間 1980 mm を備えた 2000 kN の 2 点オープン型プレスで、幅広の金型や大型板金成形に対応します。 製品を見る→
安全性は機械の仕様の一部であり、納入後に追加される付属品ではありません。オープンタイプのプレスには、ダイとフィードの動作を可能にしながら、動作点へのアクセスを防ぐ保護が必要です。市場とリスク評価に応じて、固定ガード、連動可動ガード、ライト カーテン、両手制御、ロックアウト/タグアウト規定が含まれる場合があります。電気および制御システムは、リスク評価に関する ISO 12100 や電気機器に関する IEC 60204-1 などの関連規格に従って文書化する必要があります。ヨーロッパでは、CE マークを取得した機械には適合宣言書と技術ファイルが付属している必要があります。他の市場では、依然として現地の要件が適用されます。
一般的な隠れたコストは改修です。 CE マークは付いていても、リスク評価ファイル、ガード図面、検証記録がない印刷機をコンプライアンスに準拠させるには費用がかかる可能性があります。出荷前に、安全コンセプト、停止性能、ガード インターロック ロジック、およびスペアパーツのサポートについてお問い合わせください。ガードが修正されるまで生産を開始できない場合、最も安い見積もりが最も高価な機械になる可能性があります。
プレス機が空になっている様子を撮影したビデオは、受け入れられた証拠にはなりません。工場の受け入れテストには、低速および高速での無負荷運転、潤滑チェック、空気および電気チェック、安全機能の検証が含まれる必要があります。幾何学的なチェックでは、ベッドの平坦度、ベッドに対するラムの平行度、ラムの移動の垂直度をカバーする必要があります。可能であれば、実際の金型または代表的なテスト金型を実行して、バリの高さ、部品の平坦度、および再現性を測定します。
現場での受け入れにより、基礎と設置の効果が追加されます。基礎が硬化し、プレスが水平になったら、形状を再確認し、荷重テストを実行します。振動、騒音、温度上昇、クラッチ/ブレーキの応答を記録する必要があります。サーボプレスの場合は、プログラムされた動作プロファイルと生産条件下での停止性能を検証します。静的仕様を満たしていても、設置後に許容できない部品の飛散が発生するマシンは、引き渡しの準備ができていません。
購入価格はコスト モデルの 1 行のみです。工具の互換性、金型の試用サポート、スペアパーツ、トレーニング、エネルギー使用、ダウンタイムはすべて、部品あたりの実際のコストに影響します。署名する前に、トン数曲線、たわみデータ、基礎図面、ユーティリティ要件、推奨スペアパーツ リスト、およびメンテナンス スケジュールを求めてください。どのコンポーネントが独自のものであるか、およびそれらをどれくらい早く交換できるかを明確にします。
多品種生産に使用されるオープンタイプのパワープレス機では、速度のわずかな違いよりも段取り時間の方が重要になる場合があります。ダイクランプ、スライド調整、および制御レシピの保存がどのように機能するかを尋ねます。専用回線の場合、再現性とサービスの応答性がより重要になる場合があります。通常、文書化されたテストデータ、明確な安全性ファイル、および現地サービスサポートを備えたサプライヤーは、トン数と価格だけで競合するサプライヤーよりも優れたパートナーとなります。
Bolun のディープスロート オープンギャップ シリーズは、アプリケーションの詳細がなぜ重要なのかを示しています。スロートを深くすると、パーツエンベロープの問題は解決できますが、フレームの剛性と床面積の要件も変わります。
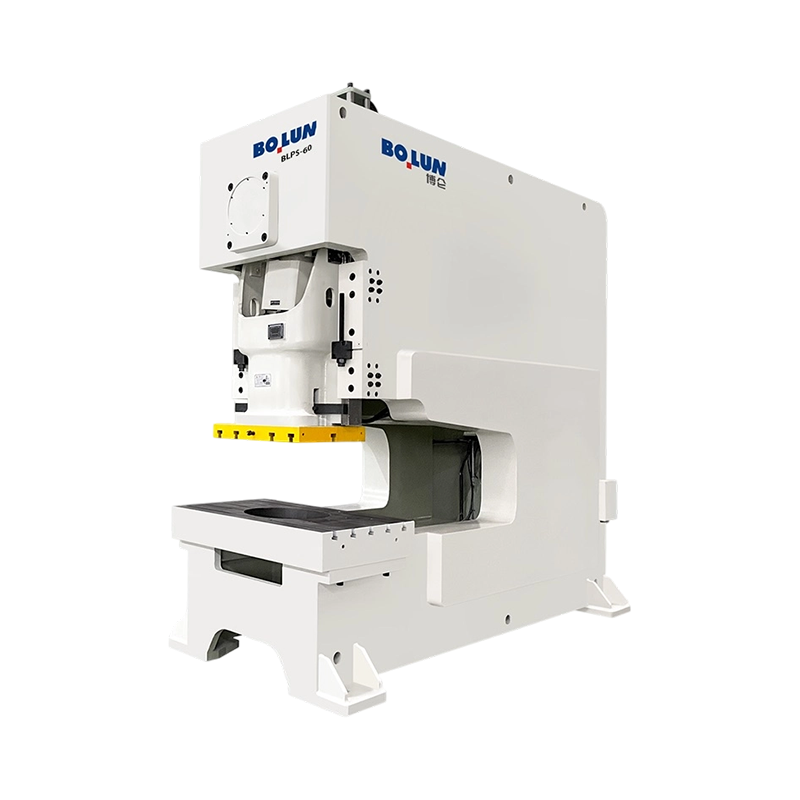 BLPS-60 オープンギャップディープスロートパワープレス 500 ~ 1200 mm のスロート深さと 900 × 520 mm のワークテーブルを備えた 600 kN オープンギャップ ディープスロート プレスで、広範囲のリーチが必要な大型板金向けです。 製品を見る→
一般的なプレス加工、曲げ加工、穴あけ加工、浅絞り加工などには、オープンタイプのパワープレス機がアクセス、段取り替え速度、コストの最適なバランスを実現します。これは、ダイが頻繁に交換され、負荷が適度に集中している場合に実用的な選択です。金型に厳しいクリアランスが必要な場合、荷重が中心から遠く離れている場合、ストロークが深い場合、または部品に長期にわたる寸法安定性が必要な場合は、クローズドフレームまたはより耐久性の高いオープンタイプ設計に移行してください。
安全な購入手順は簡単です。作業ストロークでの成形力を定義し、ダイのエンベロープとシャット高さを確認し、フレームのたわみとラムのガイダンスを確認してから、ドライブと安全パッケージを生産計画に適合させます。トン数が見出しの数字ですが、優れたパフォーマンスを発揮する印刷機とは、フレーム、ベッド、ストローク、制御システムが実際の作業に適合した印刷機です。
定義ではなく購入の決定から始める 調達エンジニアが 200 トン油圧プレスの見積もりと 200 トン機械式プレスの見積もりを比較すると、...
簡単な答え: あなたの作品に適したフレームタイプ アン 開放型パワープレス機 は、作業領域の 3 ...
お問い合わせ

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

中国浙江省盛州市金亭鎮厦仁臨江路東1号
準備完了 始めるには?
Get in Touch

さあ!
浙江博倫