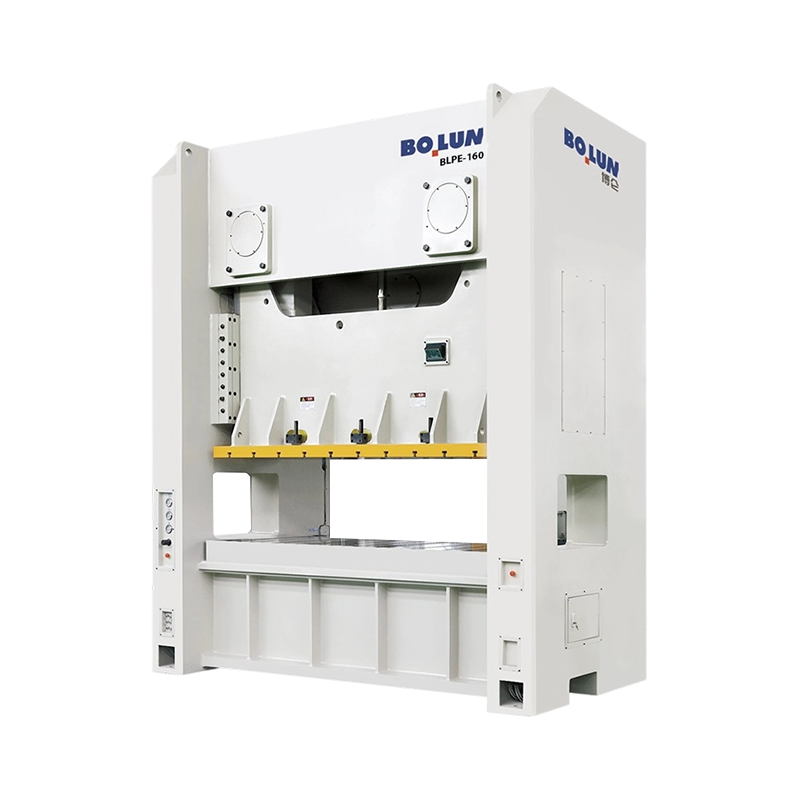
動力プレス機はフレーム構造により開放型動力プレス機と密閉型動力プレス機に分類され、駆動機構により機械プレス機、油圧プレス機、空圧プレス機に分類されます。 特に機械プレスのカテゴリ内では、クランク駆動、偏心駆動、ナックル ジョイント、トグル、スクリュー タイプの設計などのラムの駆動方法と、軽量な加工に使用される 1 点プレスから大型で重いパネルに使用される 4 点プレスまで、ラムをサポートする接続ポイントの数によって機械がさらに分類されます。
ほとんどの購入者にとって、実際の決定は、2 つの質問に順番に答えることで決まります。まず、その用途にオープン型パワープレス機のアクセスのしやすさと低コストが必要なのか、それともクローズド型パワープレス機の剛性と精度が必要なのか、ということです。第 2 に、どのフレーム タイプが作業に適合するかに関係なく、生産される特定の部品に適合するトン数、ストローク長、およびポイント構成が決まります。このガイドの残りの部分では、パワー プレス機の主要な分類をすべて説明し、オープン フレームとクローズド フレームの設計を実際の動作データと直接比較し、駆動機構とポイント構成を詳細に説明し、プレスを何年も信頼性の高い運転を維持するための安全性とメンテナンスの実践について説明します。
A パワープレス機 移動ラムを通して制御された機械力を加えて、ラムと固定ベッドの間に配置された板金やその他の材料を成形、切断、打ち抜き、または成形する産業用機器です。手動操作のプレス機とは異なり、パワープレス機は、各ストロークに必要なエネルギーを蓄えて供給するために、最も一般的にはフライホイールとクランクシャフトの配置であるモーター駆動システムを使用し、手動操作で達成できるよりもはるかに高い力出力とはるかに速いサイクルタイムを可能にします。
一般的な機械式動力プレスでは、電気モーターがフライホイールを継続的に回転させ、回転エネルギーを蓄えます。オペレーターがストロークをトリガーすると、クラッチが作動し、回転するフライホイールがクランクシャフトまたは偏心シャフトに接続されます。シャフトが回転すると、コネクティングロッドを介して回転運動がラムの直線的な上下運動に変換され、まさにツールが材料に接触したときに、蓄積されたエネルギーがストロークの底でワークピースに一気に放出されます。
フライホイールは、機械式動力プレスが比較的控えめなモーターから大きな力の出力を達成する方法の中心です。ピークの力を瞬時に供給するのに十分な強力なモーターを必要とするのではなく、フライホイールはストローク間で継続的にエネルギーを蓄積し、ストロークの実際の作業部分で短く強力なバーストでエネルギーを放出するため、比較的小型のモーターでモーター単独で持続的に生産できるトン数をはるかに超えるトン数のプレスを駆動することができます。
単一のプレス ストロークは、オペレーターやプロセス エンジニアがスタンピング操作のトラブルシューティングや最適化を行う際に参照する、いくつかの異なる段階を経ます。アプローチ段階では、最小限の抵抗でラムを上死点からワークに向かって下降させます。作業段階は、ツーリングが材料に接触した瞬間に始まり、実際の切断または成形が行われるときにフライホイールに蓄えられたエネルギーの大部分を消費します。次に、戻り段階でラムを上死点まで戻し、プレスを次のサイクルに向けて準備します。このシーケンスのどの動作でピーク需要が発生するかを理解することは、ナックル ジョイントやトグル設計などの特定の駆動機構が標準のクランク ドライブよりも特定の動作に適している理由を説明するのに役立ちます。これは、各機構が特定のプロセスのニーズに合わせてこのサイクルを異なる形で形成するためです。
パワープレス機は、金属加工、自動車部品製造、家電製品製造、電気筐体製造、およびブランキング、ピアシング、曲げ、絞り、コイニングなどの再現性のある大量の板金作業を必要とするその他の無数の業界で使用されており、この機器カテゴリは現代の製造業で最も広く導入されている産業機械クラスの 1 つとなっています。
フレーム タイプを絞り込む前に、 メカニカルプレス機 各ドライブのタイプは異なる生産プロファイルに適しているため、プレスドライブ技術のより広範な状況の中で。
| 因子 | メカニカルプレス | 油圧プレス | 空気圧プレス |
|---|---|---|---|
| サイクル速度 | 毎分高速かつ高ストローク | より遅い、制御されたラム速度 | 軽作業には非常に速い |
| ストローク全体を通して力の一貫性を保つ | ストローク全体で変化する | ストローク全体にわたって一定の最大の力 | 一定だが限られた力 |
| 一般的なトン数範囲 | 中程度から非常に高い | 非常に高いトン数を含む幅広い範囲 | 低から中程度 |
| 最適なオペレーション | ブランキング、ピアシング、大量スタンピング | 深絞り加工、厚い材料の成形 | 軽組立、小物部品成形 |
調整可能な力制御よりもサイクル速度と再現性のある大量出力が重要な場合には、一般に機械式プレス機が推奨されます。 これが、自動車や家電製品の製造において機械プレスが高速スタンピングラインで主流を占めている理由ですが、深絞り加工や厚い材料の成形では依然として油圧プレスが好まれており、制御された一定の力が全ストロークを通じてより良い結果を生み出します。
空気圧プレスは小さいながらも明確なニッチ市場を占めており、通常、小さな部品の組み立て、軽いスタンピング、圧入作業など、関与する力が控えめであり、生のトン数能力よりも非常に高いサイクル速度が重要となる軽負荷の用途に予約されています。施設が 1 つの用途に対して 3 つのドライブ タイプすべてから選択することはほとんどありません。これは、通常、フレームの構造が決定される前に、必要なトン数と操作タイプによって実際的な選択肢が 1 つの明確なカテゴリに狭められるためです。
アン 開放型パワープレス機 C フレームまたはギャップ フレーム プレスとも呼ばれるプレス機は、ラムとベッドの間の作業領域の周囲の 3 つの側面が開いた、文字 C のような形状のフレームを使用します。
オープン C 字型フレームにより、作業エリアの前面と両側にアクセスできます。これが、この設計の決定的な実際的な利点です。材料は前面または両側から供給でき、比較的簡単にアクセスして金型を交換でき、オペレータまたは自動供給システムは操作全体を通して明確な見通し線と作業領域への物理的なアクセスを確保できます。
オープン フレーム設計はアクセス性が高くなりますが、本質的に完全に閉じたフレームよりも剛性が低くなります。これは、C 形状により、特に高トン数の場合や、作業エリア内の中心から外れた荷重で負荷がかかった場合に、フレームのたわみがわずかに許容されるためです。このため、オープン タイプのパワー プレス機は、一般的に、軽度および中トン数の作業 (一般に約 250 トンまで) に最適であり、この場合、アクセスしやすさの利点が、適度な精度のトレードオフを上回ります。
オープンタイプパワープレス機のオープンC型フレームは、通常の稼働中のアクセスしやすさに加え、技術者が単一の前面開口部に限定されるのではなく、3方向から金型スペースにアプローチできるため、通常、同等のクローズドフレームよりも迅速な金型交換が可能です。ローテーションスケジュールで同じ印刷機で多くの異なる部品を生産している工場の場合、この切り替え時間の利点により、勤務シフト全体での全体的な機器の使用率が大幅に向上し、厳しい納期スケジュールに従うか遅れるかの違いが生じることがよくあります。
A 密閉式パワープレス機 ストレート サイド プレスまたは H フレーム プレスと呼ばれることが多いこのプレスでは、作業領域の両側に構造部材が接続されたフレームを使用し、ラムの周囲に完全に囲まれた荷重経路を形成します。
フレームは開いた C 形状ではなく両側に完全な荷重経路を形成するため、クローズド タイプのパワー プレス機は、重い荷重や中心から外れた荷重の下でも、たわみにはるかに効果的に抵抗します。この剛性の向上により、ラムの平行度が向上し、作業領域全体で工具との接触がより安定するようになります。これは、精密スタンピングや大型パネルの成形作業にとって非常に重要です。
クローズドフレーム構造は、オープンフレーム設計よりも大幅に高いトン数定格をサポートし、多くのクローズドタイププレスの定格は 500 トンをはるかに超え、大型の自動車ボディパネルプレスは数千トンに達します。 クローズドフレーム設計の剛性の向上は、一般に完成部品の寸法公差の厳格化につながります。 そのため、高精度のスタンピングや大型のパネル作業では、オープン タイプの代替品よりもクローズ タイプの構造が一貫して好まれます。
クローズドタイプのプレスは通常、オープンタイプの同等のプレスよりも広範なスライドガイドシステムを採用しており、単純な 2 点ガイド構成ではなく、ラムの 4 隅すべてにガイド面を使用することがよくあります。このより包括的なガイドは、金型の力が作業領域内で完全に中心にない場合でも、ラムの動きを一貫した垂直方向の経路に制限するため、クローズドフレーム構造の精度の利点にさらに貢献します。このシナリオは、適切に設計された工具を使用した場合でも、実際の生産では日常的に発生します。
以下の表は、直接比較できるように 2 つのフレーム タイプの主な違いを並べて示しています。
| 因子 | 開放型パワープレス機 | 密閉式パワープレス機 |
|---|---|---|
| フレーム形状 | C型、三方開き | 両側に完全に囲まれた負荷経路 |
| アクセシビリティ | 優れた、前面と側面が開いています | 前開きのみに限定 |
| フレーム剛性 | 負荷による中程度のたわみ | 荷重時のたわみが大きく、最小限に抑えられる |
| 一般的なトン数範囲 | 最大約250トン | 250トンから数千トンまで |
| 精度と再現性 | 一般的なプレス作業に適しています | 公差の厳しい作業に優れています |
| 相対的な設備コスト | 下位 | より高い |
どちらのフレーム タイプが一般的に優れているというわけではありません。正しい選択は、部品サイズ、必要な公差、トン数、生産中に金型を交換する必要がある頻度に完全に依存するためです。決定フレームワークについては、このガイドの後半で詳しく説明します。
機械動力プレスは、フレーム構造以外にも、フライホイールのエネルギーをラムの動きに変換するために使用される特定の機構によってさらに分類され、各駆動タイプはストロークを通じて異なる力と速度プロファイルを生成します。
最も一般的な機械プレスの設計で、クランクシャフトを使用して回転運動をラムの直線運動に変換します。クランク プレスは、汎用のブランキング、穴あけ、成形作業に適した、簡単で信頼性の高い設計を提供します。
真のクランクシャフトではなく偏心シャフトを使用するため、多くの場合、特定のストローク長に対してよりコンパクトなフレーム設計が可能になり、小トンから中トン数のプレスで一般的に使用されます。
ストロークの底部近くで力を劇的に増大させるナックルジョイントリンケージを使用しており、この設計は、短い作動距離で非常に大きな力を必要とするコイニング、サイジング、および精密成形作業に適しています。
原理的にはナックル ジョイント プレスと同様で、トグル リンケージを使用して下死点付近で制御された滞留のような動きで高い力を生成するため、負荷がかかった状態で接触時間を延長する必要がある作業に適しています。
フライホイールまたはモーターによって駆動される回転ネジ機構を使用してラムを駆動し、ストローク制限ではなくエネルギー制限された操作を提供します。これは、固定ストローク形状よりも衝撃エネルギーの制御が重要である鍛造およびコイニング用途で一般的に使用されます。
マルチリンク機構を使用してストローク中のラムの速度プロファイルを変更し、多くの場合、アプローチ速度が遅くなり、ストローク底部での滞留時間が長くなります。これは、ラム速度に敏感な深絞り操作に役立ちます。
適切な駆動機構の選択は、プロセスがラムの動作プロファイルから実際に何を要求しているかを特定することから始まります。高速でシンプルな切断が必要な作業には、標準のクランク ドライブや偏心ドライブが役立ちます。これは、これらの設計が高いサイクル レートで簡単で予測可能な動作を実現するためです。部品表面に微細な部分をコイニングするなど、下死点付近に極度の力が集中する必要がある作業では、ナックル ジョイントやトグルの設計が特にメリットをもたらします。これは、これらの機構がリンケージ ジオメトリを通じて力を倍増させるためです。すべての用途で標準のクランク プレスをデフォルトとするのではなく、駆動機構をプロセスの需要に合わせることにより、多くの場合、部品の品質と工具寿命の両方が向上し、ストロークによる力のタイミングが完成部品に直接影響を与えるプロセスでのスクラップ率を大幅に削減できます。
大型のパワープレス機は、接続ポイントの数、つまり個々のクランクシャフトまたは偏心接続がラムをサポートし、駆動するかどうかによっても分類されます。これは、広い作業領域にわたる負荷分散に直接影響します。
シングルポイントプレスは、ラムへの 1 つの中央ドライブ接続を使用します。これは、異常に広いスパンにわたるサポートを必要とせずに、コンパクトな作業エリア内に快適に収まる部品を扱う中小規模のプレス機にとって最もシンプルで最も一般的な構成です。
ダブルポイントプレスは、ラムの幅全体に配置された 2 つのドライブ接続を使用し、より広い作業領域に負荷をより均等に分散し、より大きな金型スペース内で中心からずれて力が加えられた場合にラムが傾くリスクを軽減します。
4 点プレスでは、ラムの各コーナー付近に 1 つずつ、計 4 つのドライブ接続が使用され、最も均等な負荷分散が実現され、この構成は、広い作業領域全体で一貫した平行度を維持することが部品の品質にとって不可欠である、自動車のボディパネルなどの非常に大型のパネル スタンピング用途の標準的な選択肢となっています。
作業領域が増加すると、不均一な力の分布とラムの傾きのリスクが比例して増加します。これが、大型の密閉型プレスが通常、単一の中央ドライブではなく二重または 4 点構成を使用する理由です。 ポイント数を部品のサイズおよびトン数に適合させることは、大判スタンピング プレスを選択する際の最も重要な仕様決定の 1 つです。
ドライブポイントを追加すると負荷分散が改善されますが、追加の接続ポイントごとに共通のフライホイールおよびクラッチシステムに接続された、正確に同期された独自のドライブリンケージが必要となるため、機械的な複雑性も増します。この複雑さの追加により、一般に、より単純な単一ポイント設計と比較して、初期の機器コストと継続的なメンテナンス要件の両方が増加します。そのため、アプリケーションに関係なくデフォルトのアップグレードとして選択するのではなく、ポイント数を実際の部品サイズの要件に一致させる必要があります。これは、実際の生産ニーズに必要な同期の複雑さに対する支払いが、機器全体の投資収益率を向上させることはほとんどないためです。
駆動モーターからの回転エネルギーを継続的に蓄積し、各作業ストローク中に集中的に放出して、モーターだけで維持できる力をはるかに超えた力を供給します。
フライホイールをクランクシャフトに係合させてストロークを開始し、ストロークが完了するとラムの動きを即座に停止します。これは、すべてのパワープレス機械の重要な安全および制御コンポーネントです。
フライホイールの回転運動をラムの直線往復運動に変換し、シャフトの形状がストローク長とラム速度プロファイルを直接決定します。
上型を担持してワークピースに力を伝達する可動コンポーネントは、フレーム内で正確にガイドされ、各ストロークを通じて固定ベッドとの一貫した位置合わせを維持します。
下金型を支える固定下部構造は、機械の耐用年数全体にわたってラムとの正確な位置合わせを維持しながら、繰り返しの衝撃荷重に耐えるように設計されています。
最新のパワープレス機には、ストローク速度、安全インターロック、動作監視を制御するプログラム可能な制御機能が搭載されており、大量ラインでの自動供給および部品処理システムとの統合が進んでいます。
プレス機が安全に動作し、一貫した部品を生産するには、これらのコンポーネントがそれぞれ他のコンポーネントが正しく機能するかどうかに依存します。完璧にメンテナンスされたフライホイールとクランクシャフトは、ラムを確実に停止できない磨耗したクラッチとブレーキアセンブリを補うことはできません。また、正確に位置合わせされたラムガイドシステムは、長年の頻繁な使用によりベッドとボルスタープレートの位置がずれた場合にはほとんど効果がありません。印刷機の購入を評価したり、既存の機械のメンテナンス プログラムを計画したりすることは、単一のコンポーネントを個別に検討するのではなく、システム全体を検討することを意味します。
パワープレス機械を選択する施設は、現在の部品要件だけでなく、合理的に予想される将来の生産ニーズも考慮する必要があります。後でトン数やフレームタイプをアップグレードする場合、通常、既存の機械を改造するのではなく、まったく新しい機械を購入することになるからです。予算が許す限り、当面の要件を超えて適度な追加能力を指定することは、特に最初の購入から数年以内に部品の複雑さや体積の増加が予想される成長事業の場合、連続して過大なサイズのプレス機を繰り返し使用するよりも、装置の耐用年数にわたって費用効果が高いことが証明されることがよくあります。
プレス自体は、機能的なスタンピング操作の半分にすぎません。これは、金型が材料に適用される実際の形状、切断動作、または成形結果を決定するためであり、金型の設計は、選択した特定のプレス タイプと厳密に一致する必要があります。
順送金型は、ストリップ材料が単一の金型セット内の複数のステーションを通過するにつれて複数の操作を順番に実行します。このアプローチは、連続コイルフィードを実行する高速オープンタイププレスと特によく組み合わされます。これは、この組み合わせにより、複数の成形または切断ステップを必要とする部品の生産量が最大化されるためです。
トランスファーダイは、連続ストリップではなく機械的トランスファーシステムを使用して、ステーション間で個々のブランクや部品を移動させます。これは、自動車パネルなどのより大きな部品を製造する大型の密閉型プレスで一般的に使用されるアプローチであり、連続コイルではなく個々のブランクがプロセスに供給されます。
コンパウンド ダイは、連続ステーションではなく単一ステーションで複数の切断操作を同時に実行します。多くの場合、単一ストロークで複数の切断フィーチャ間で高い寸法精度が必要な部品に使用されます。
金型の重量、シャットハイト、および必要な作業クリアランスはすべて、検討中の特定のプレスフレームタイプに対してチェックする必要があります。これは、オープンタイプのプレスに典型的なオープンアクセスとより短いシャットハイト向けに設計された金型は、変更せずにクローズドタイプのプレスに直接移行できない可能性があり、またその逆も同様であるためです。
金型のメンテナンスが不十分で、刃先が鈍くなったり、成形面が磨耗したりすると、各作業を完了するためにプレス機に必要以上の負担がかかり、時間の経過とともにクラッチ、ブレーキ、駆動部品の摩耗が加速します。金型メンテナンスとプレス メンテナンスを別々の部門で扱うのではなく、単一の統合プログラムとして扱う施設では、通常、金型とプレス自体の両方の耐用年数が長くなり、生産期間全体にわたってより一貫した部品品質が得られます。
動作点として知られるラムとダイがワークピースに接触する領域は、あらゆる動力プレス機で最も危険なゾーンを表しており、特定のフレーム タイプや関係するトン数定格に関係なく、ストローク中にオペレーターが可動コンポーネントに接触するのを防ぐには、固定バリア、ライト カーテン、または両手制御システムのいずれであっても、適切な保護が不可欠です。
クラッチとブレーキのアセンブリはラムの移動と停止のタイミングを正確に制御するため、このシステムの定期的な検査とメンテナンスは重要な安全要件であり、停止の遅れや噛み合いの不一致の兆候が見られる場合は、修理されるまで機械を直ちに使用停止する必要があります。
適切な供給技術、金型交換手順、緊急停止プロトコルに関するオペレーターの一貫したトレーニングにより、事故のリスクが大幅に軽減され、施設は通常の使用において各プレスと金型の組み合わせに特有の文書化された標準操作手順を維持する必要があります。
アンy maintenance, die change, or adjustment work performed on a power press machine should follow strict lockout and tagout procedures, ensuring the machine cannot unexpectedly cycle while personnel are working within or near the point of operation.
連続パワープレスの運転は、特に高トン数の運転を行う大型のクローズドタイプのプレスで、重大な騒音と振動を発生させます。施設は、関連する職場ガイドラインに照らして騒音曝露を評価し、上層階または敏感な機器の近くに設置されたプレスの防振取り付けを検討する必要があります。伝達された振動が時間の経過とともに近くの精密機械に影響を与える可能性があるためです。
すべてのパワープレス機械には、オペレーターや近くの人員が作業点の横または近くに手を伸ばさなくても機械を直ちに停止できるように、明確にマークが付けられ、簡単に到達できる緊急停止制御装置が配置されている必要があります。また、これらの制御装置は、初期設置後に無期限に機能するものと想定するのではなく、日常の安全検証の一環として定期的にテストする必要があります。なぜなら、静かに故障する緊急制御装置は、実際に必要なときに本当の保護を提供しないからです。
さまざまな業界が、製品の典型的な部品サイズ、公差、生産量に基づいて、特定のパワープレス構成に引き寄せられています。
自動車のボディパネルの生産は、多くの場合 4 点構成の大型密閉型プレスに大きく依存しており、生産ごとに数千の部品にわたって寸法の一貫性を保った大型で複雑なパネルをプレス加工できます。ブラケットやファスナーなどの小型の自動車部品は、順送金型を使用する高速オープンタイプのプレス機で製造されることがよくあります。
家電製品のハウジングと内部コンポーネントは幅広いトン数に及び、一般に小型のオープン タイプのプレス機で内部ブラケットや取り付けコンポーネントを処理する一方、大型のクローズド タイプのプレス機で滑らかで一貫した表面仕上げが必要な外装パネルを形成します。
電気筐体の製造では、通常、高速順送金型を実行するオープン型プレスが好まれます。これらの部品は一般に、非常に大量に生産される軽量の材料であり、サイクル速度や頻繁な工具交換のための金型へのアクセスのしやすさが、極めて高い剛性を備えたクローズド型プレスよりも重要であるためです。
大量のファスナーや小型ハードウェアの生産では、通常、1 分あたりの非常に高いストロークで動作するコンパクトなシングルポイント オープン タイプのプレス機が使用され、より大型で公差の厳しい部品にとって重要となる精度の利点よりも、生のサイクル速度が優先されます。
構造ブラケット成形、厚板のブランキング、大型フランジ成形などの重工業用途では、通常、入手可能な最高トン数の密閉型プレスが必要です。これらの用途での材料の厚さは、自動車や家電製品の製造で見られる一般的な薄ゲージの板金加工よりもせん断単位または成形長さの単位当たりに大幅に大きな力を必要とするため、多くの場合、同等の薄ゲージ作業で必要なトン数要件をはるかに超えています。
フレームのタイプや駆動機構以外にも、特定のパワープレス機が実際に生産要件に適合するかどうかは、いくつかの具体的な数値仕様によって決まります。
トン数は、プレスが安全に供給できる最大の力を表します。この数値は、常に所定の操作に必要な計算された力を適切な安全マージンで上回る必要があります。これは、プレスを常に最大定格トン数に近い状態で運転すると、摩耗が促進され、故障のリスクが増大するためです。
ストローク長は、ラムの垂直移動距離の合計を定義します。ストローク長は、取り外しまたは自動排出中に部品が金型を通過できるのに十分な距離でなければなりません。これは、単純なブランキング操作よりも大きなクリアランスを必要とする深絞り部品の場合に特に重要です。
この数値は理論上の最大生産速度を直接決定しますが、実際に達成可能な生産量は、材料の送り速度、部品の複雑さ、プレス サイクルに組み込まれる二次操作にも依存します。
ストローク底部のラムとベッドの間の距離であるシャットハイトは、使用する特定のダイの高さに対応する必要があり、一方、ベッドのサイズは、ダイとプレスに供給される材料の両方に物理的に適合する必要があります。
購入者が直接やり取りする仕様を超えて、モーター出力とフライホイールのエネルギー容量によって、プレス機が持続的な高生産率でストローク間の回復速度を決定します。最大定格ストローク/分に近い速度で長期間稼働するプレスは、サイクル間でフライホイールを完全に充電しておくために適切なモーター出力を必要とします。また、モーター容量が過小であると、長時間の連続生産稼働中に徐々に速度が低下し、力の伝達に一貫性がなくなる可能性があります。この問題は、デューティ サイクル定格を具体的に確認せずに仕様書だけでは必ずしも明らかではありません。そのため、購入を決定する前に、メーカーにデューティ サイクル データを直接要求する価値があります。
動力プレス機は主にフレーム構造により開放型と密閉型に、駆動機構により機械式、油圧式、空圧式に分類され、機械式プレスはさらにクランク式、偏心式、ナックルジョイント式、トグル式、スクリュードライブ式に分類されます。
アン Open Type Power Press Machine uses a C shaped frame open on three sides for easy access, generally suited to lighter tonnage work, while a Closed Type Power Press Machine uses a fully enclosed frame offering greater rigidity and precision for higher tonnage and larger part applications.
オープンタイプのパワープレス機は通常、最大約 250 トンのトン数をカバーしており、非常に大規模なパネル作業ではなく、中小規模のスタンピング、ブランキング、ピアシング作業に適しています。
クローズドタイプのパワープレス機は、フレーム剛性が大幅に向上しているため、重荷重や中心から外れた荷重によるたわみが軽減され、ラムの平行度がより厳密に維持されます。これらはどちらも、大型で寸法の一貫したパネルを製造するために不可欠です。
機械式プレス機は、フライホイールとクランクシャフトを使用して、蓄積された回転エネルギーを高速で反復可能なラムストロークに変換します。一方、油圧プレス機は、流体圧力を使用して、一般に遅いサイクル速度でストローク全体にわたって一定の力を伝達します。
ナックル ジョイント プレスは、ストロークの底部付近で力を大幅に増大させるリンク機構を使用しているため、コイニング、サイジング、および短い作動距離で非常に大きな力を必要とするその他の精密作業に適しています。
ポイント数とは、ラムをサポートする個々のクランクシャフトまたは偏心ドライブ接続の数を指し、コンパクトな部品用の 1 点プレスから、より広い作業領域に均等に負荷を分散する 2 点または 4 点プレスにまで及びます。
必要なトン数は、材料の厚さ、材料の強度、部品のせん断または成形周囲の長さ、および実行される特定の操作によって異なり、通常、ブランキング、ピアシング、または成形作業に特有の確立された公式を使用して計算されます。
基本的な安全機能には、ライト カーテンや固定バリアなどの操作点の保護、停止性能が検証された信頼性の高いクラッチおよびブレーキ システム、該当する場合には両手制御システム、メンテナンス作業のための文書化されたロックアウトおよびタグアウト手順が含まれます。
クラッチおよびブレーキ システムは、メーカーと適用される安全規制によって定義された定期的なスケジュールに従って検査する必要があり、検査間隔ごとに停止距離と応答時間が指定された安全許容範囲内に留まっていることが検証される必要があります。
中規模の金属部品工場の生産マネージャーは最近、機械加工から冷間成形に移行するときに多くの作業現場が遭遇する問題に直面しました。同社は外径約 22 m...
ある中堅ファスナーメーカーは最近、よくある問題に直面しました。同社の CNC 旋盤は、出荷されるボルト 1 キログラムごとにほぼ 3 キログラムの鋼...
簡単な答え: あなたの作品に適したフレームタイプ アン 開放型パワープレス機 は、作業領域の 3 ...
金属成形、板金加工、打ち抜き、打ち抜きの分野において、プレス機は欠かせない設備です。金型を通して高圧を加えて、シート、ストリップ、チューブなどの材料を成形...
お問い合わせ

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

中国浙江省盛州市金亭鎮厦仁臨江路東1号
準備完了 始めるには?
Get in Touch

さあ!
浙江博倫