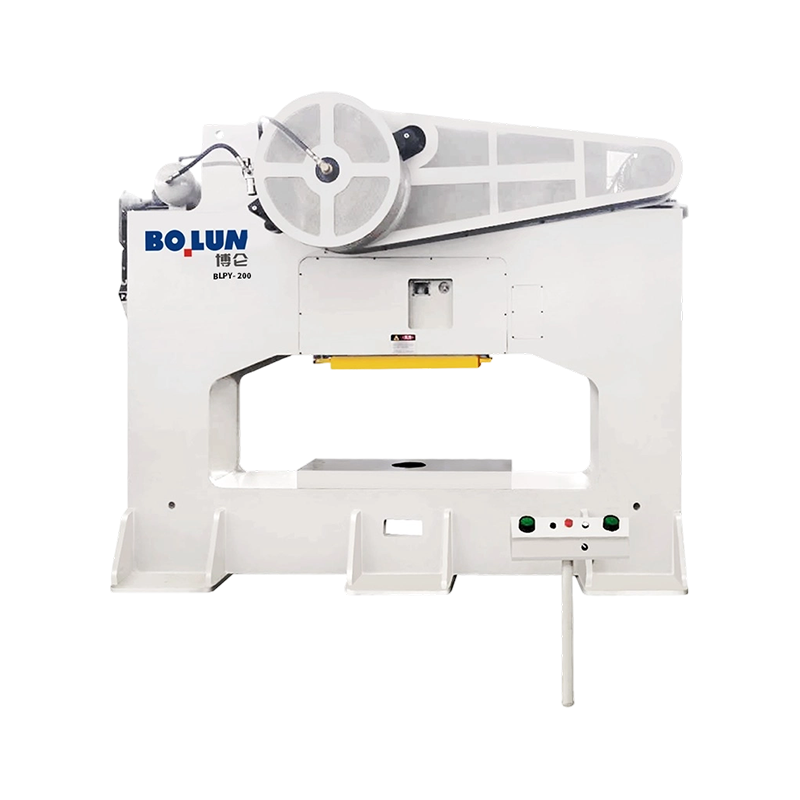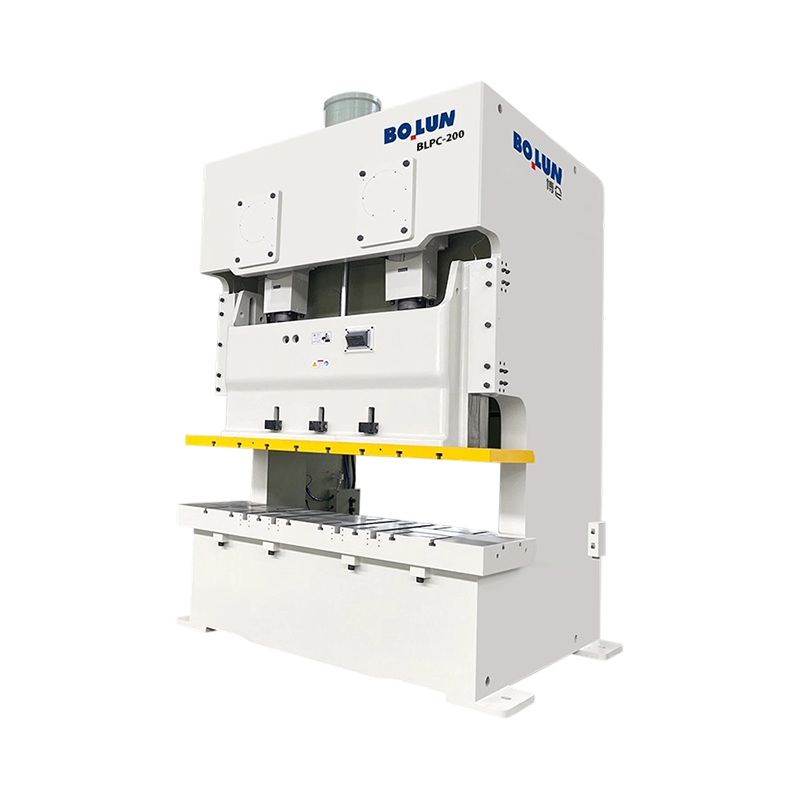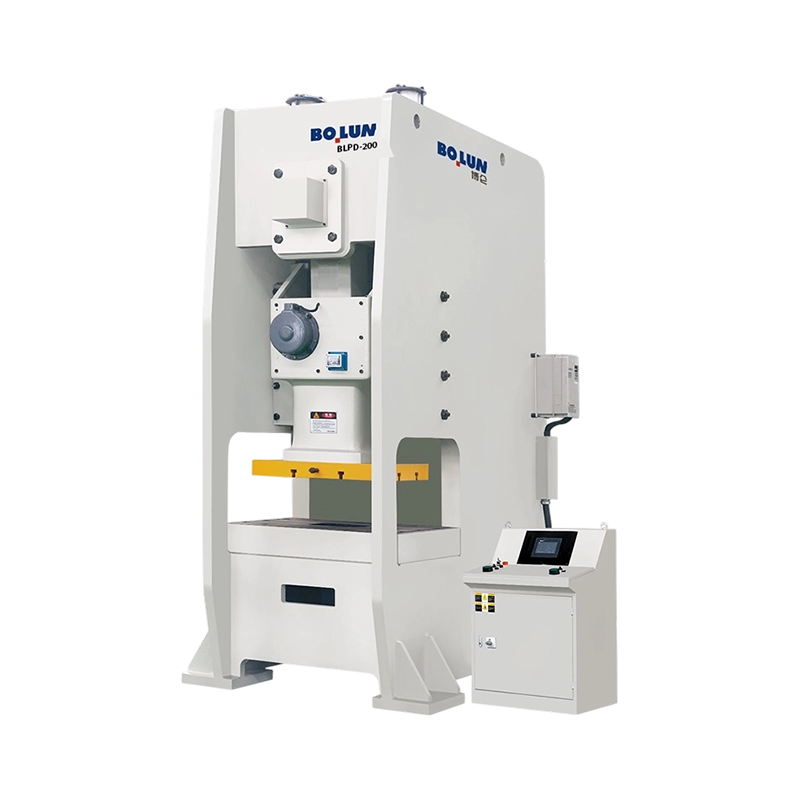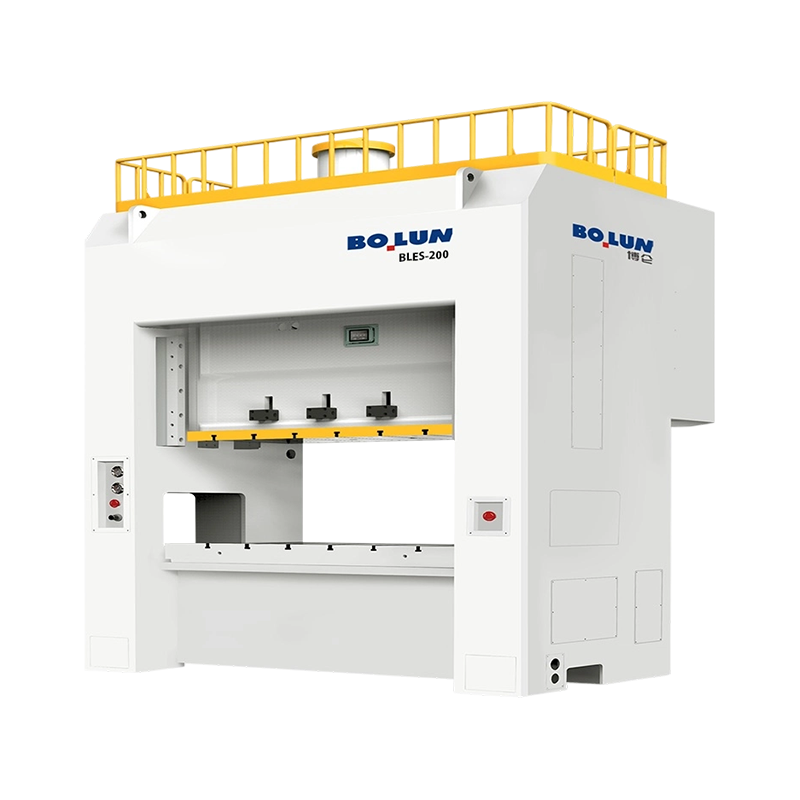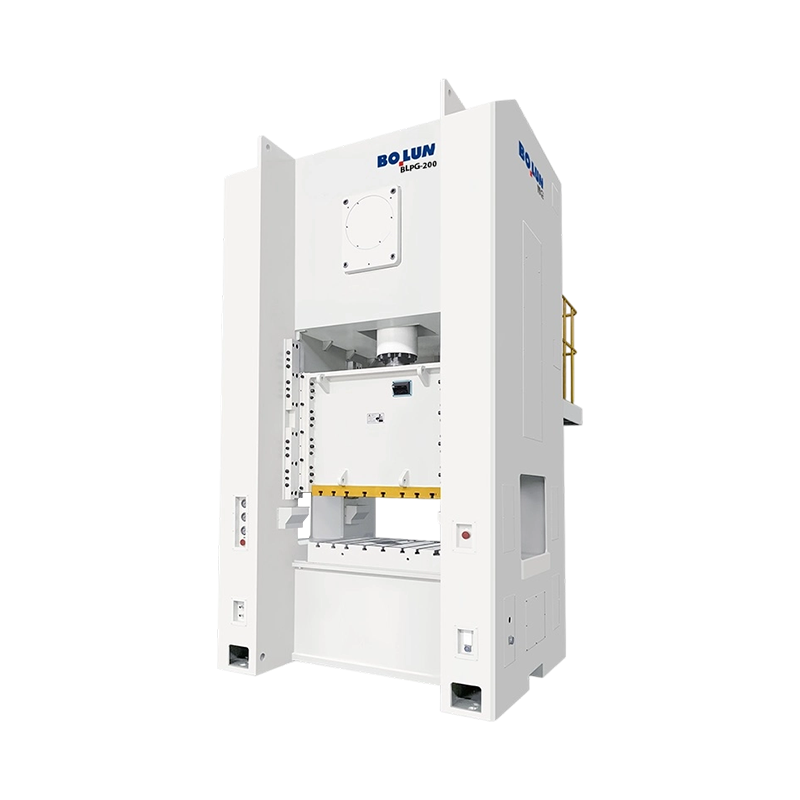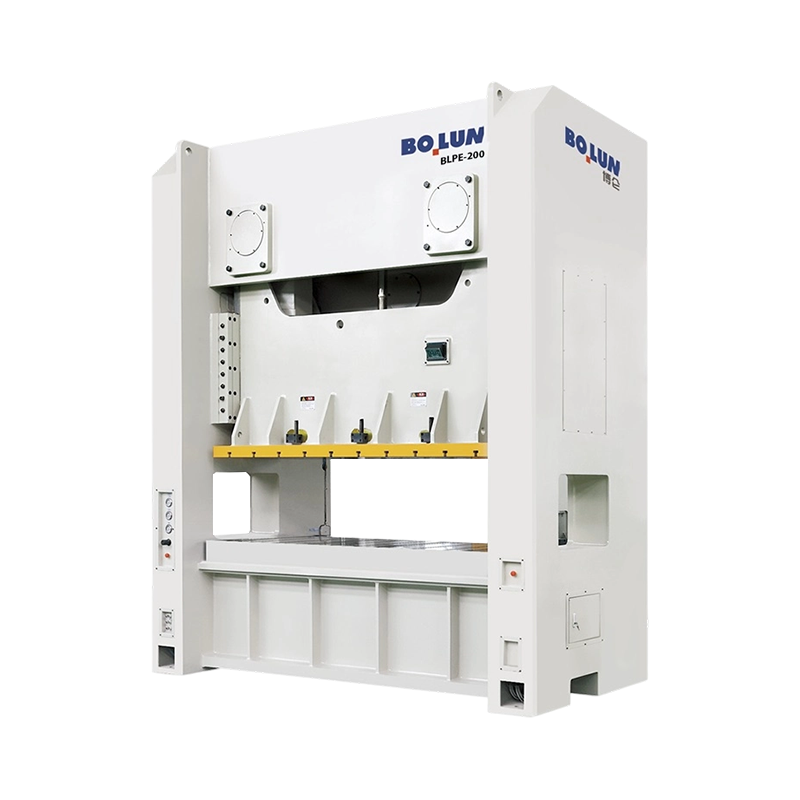
現代の精密機械製造の分野では、 パワープレス コンポーネントの高精度組み立て、成形、校正のための中核となる電源です。コアエンジンのクランクシャフトの組み立てであろうと、大型の機械構造の精密プレスであろうと、適切なタイプのプレスを選択することが、組み立ての品質とワークピースの耐用年数に直接影響します。
パワープレスは、材料の変形や部品の圧入を達成するために、エネルギー伝達 (機械的または油圧) を通じて巨大な力を生成する装置です。クランクシャフト加工においては、単なる「押し工具」ではなく、ストローク、速度、圧力の厳密な管理が要求される精密なシステムです。その中心的な操作目的は、内部応力集中や合わせ面への損傷を発生させることなく、合わせ部品が設計された締りばめに確実に達するようにすることです。
さまざまな機器に適用可能なシナリオをより深く理解するために、次のパフォーマンス比較を通じて分析できます。
| 性能特性 | クランクプレス(クランク/ダブルクランクプレス) | 油圧プレス |
| 電源 | フライホイールエネルギー貯蔵、機械的リンケージ | 油圧シリンダ、流体力 |
| ストローク特性 | 下死点で最大圧力、底付近で速度が急激に低下 | ストローク全体を通して一定の圧力 |
| 制御精度 | 固定ストローク、途中で止まりにくい | 正確な圧力監視とストローク一時停止 |
| 主な用途 | 大量の金属プレス、鍛造 | 精密圧入、軸矯正、複雑な組立 |
| 運用上の柔軟性 | 低 (標準化された反復タスクに適しています) | 高(各種カスタム圧入作業に適しています) |
クランクシャフトプレス機: この装置はクランクシャフト生産ライン用にカスタム設計されており、通常はさまざまなクランクシャフト ジャーナルの中心線が完全に位置合わせされ、圧入プロセス中の傾きを防ぐための特殊な位置決めツールが装備されています。
シャフト矯正プレス: クランクシャフトは、使用後または加工後にわずかな曲げのずれが生じることがよくあります。このようなプレスには、小規模な油圧補正を複数実行して、クランクシャフトの振れをミクロンレベルで調整するための高感度測定システム(通常、V ブロックとダイヤルインジケーターとともに使用されます)が装備されています。
2 ストローク エンジンのクランクシャフトを圧入する作業に直面したとき、多くのユーザーは「一般的な 20 トン プレスで十分ですか?」と疑問に思います。答えは絶対的なものではなく、特定の部品の物理パラメータと精度要件によって異なります。
20 トンの圧力が適切かどうかを判断するには、しまりばめの物理的論理に基づいて評価する必要があります。必要な圧入力は主に接触面積、しめしろ量、材質の摩擦係数に影響されます。
負荷計算の基礎: 工学的な実践において、圧入力を見積もるための大まかな公式は F = mu * pi * d * L * P_radial です。ここで、mu は摩擦係数、d はシャフト直径、L は嵌合長さ、P_radial は発生するラジアル圧力です。 2ストローククランクシャフトの場合、ジャーナル径が大きくしめしろが大きく設計されている場合、必要な力が20トンの制限に近づくか、それを超える場合があります。
構造上の制約: 2 ストローク クランクシャフトは通常、左右のハーフシャフトと中央のクランク ピンで構成されます。構造上の特徴はクランクアームの剛性が高いことですが、接続穴周辺の肉厚には限界があります。設備トン数の選択を誤ると、材料降伏強度を超える圧力がかかり、クランクアームに微小な亀裂が入ったり、軸穴が拡大したりすることがあります。
| エンジンの種類 | ジャーナル直径範囲 | 20トンプレス適合性 | 考慮すべき中心的な要素 |
| 軽作業用(園芸工具など) | 15~25mm | 非常に適しています | 十分な圧力リザーブ、圧力調整が必要 |
| 中型(オートバイ/船外機など) | 30~50mm | 業界標準の構成 | 専用工具が必要、同軸度に重点を置く |
| ヘビーデューティ(大排気量/産業用など) | > 50mm | 限定的、熱アセンブリの支援を推奨 | コールドプレスは表面に損傷を与えやすいため、温度差が必要です |
たとえプレス機がトン数要件を満たしていても、 圧力監視 2 ストローク クランクシャフトをプレスする場合、単純なトン数の選択よりもはるかに重要です。
曲線監視: 理想的な圧入プロセスでは、変位に応じて増加する圧力の曲線は滑らかで直線的である必要があります。プロセスの途中で急激な圧力の大幅な増加 (ピークジッター) が発生した場合、多くの場合、金属の削りくず、潤滑不足、または合わせ面の軸方向のずれを示しています。
予防策: 油圧プレスには圧力センサーを取り付けることを強くお勧めします。 2 ストローク クランクシャフトの場合、最初に圧力がすぐに限界に達した場合は、すぐに停止する必要があります。この段階で無理に圧力をかけると、ジャーナル表面にかじりが発生しやすくなります。このような損傷が発生すると、相手面の締結力が完全に失われ、その後の使用時に軸の滑りや異音の原因となります。
クランクシャフトのメンテナンスや製造工程では、古い部品を分解したり、新しい部品を圧入したりする作業が頻繁に行われます。効率的でダメージの少ない切り替えを実現するには、プレスの単純な押し引き動作だけに依存することはできません。標準化されたプロセスロジックが必要です。
圧入と分解の素早い切り替えを実現するのは、 ツーリングのセットアップ そして 油圧システムの柔軟な応答性 .
ツーリング設計の違い: 分解モードにはサポートベースの金型が必要です。その役割は、ジャーナルが通過するための中央の穴を残しつつ、クランク アームをベースにしっかりと固定させることです。圧入モードには位置決めガイドラムが必要です。ラムはジャーナルの中心と正確に位置合わせされている必要があり、プレスプロセス中に入口角度が完全に垂直になるように微調整機能が必要です。
油圧システムの制限調整: 過度の力による部品の損傷を防ぐために、リリーフバルブまたは電子リミットを設定する必要があります。分解中は、初期の離脱力が大きいことが多いため、機器を定格圧力で動作させることができます。圧入中は、過負荷を避けるために安全上限を事前に設定する必要があります。
多くの初心者はきついほど良いと考える傾向がありますが、エンジニアリングの観点からは、しまりばめは特定の範囲内に維持する必要があります。 しまりばめ公差 .
| 嵌合方法 | 摩擦係数 | 圧入力の挙動 | 信頼性 |
| 過干渉 | 0.12~0.15 | 圧力計が激しく変動する | 表面を損傷しやすく、内部応力疲労 |
| 合理的な干渉 | 0.08~0.10 | スムーズな圧力上昇、安定した軌道 | 安定したトルク伝達、金属損傷なし |
| 温度補助 | 0.05~0.07 | 圧力が大幅に低下 | ぴったりとフィットし、材料特性を維持 |
潤滑の価値: 極圧潤滑剤の使用は必須です。ジャーナルと連結穴の間に油膜を形成し、プレス時の乾燥摩擦を防止し、組立をスムーズにします。
大規模生産においては、機械設備と油圧設備を連携して配置することで、生産効率と歩留まりを大幅に向上させることができます。
荒加工または鍛造段階では、 ダブルクランクプレス 欠かせない主力です。プレス工程中に発生する転倒モーメントに効果的に抵抗し、鍛造中にクランクシャフトブランクに均一な応力がかかるようにします。
| プロセスステップ | 推奨装備 | 目標 |
| 鍛造・粗成形 | ダブルクランクプレス | 材料密度を確保する |
| 精密圧入 | 油圧プレス | 干渉を確保し、表面の損傷を防ぎます |
| 軸矯正 | シャフト矯正プレス | 幾何学的誤差の制御 |
同軸度偏差: 圧入治具の案内精度が不足すると、クランクシャフトの半軸が振れ、完成品のラジアル振れが発生します。
偏心荷重: 圧力中心がクランクシャフト軸の幾何学的中心に位置しない場合、クランクアームの微小なねじれが発生します。
クランクシャフト圧入はハイリスクかつ高精度の作業です。科学的な日常管理と安全システムの確立は工場運営の基礎です。
力センサーのテスト: 圧力感知システムを四半期ごとに校正することをお勧めします。センサーの読み取り誤差が標準校正分銅と比較して 1% 以内に制御されていることを確認します。
| 保護措置 | 機能 |
| 両手操作ボタン | オペレーターがステーションに到達するのを妨げます |
| ライトカーテンセンシング | 異物侵入時は緊急停止 |
| 圧力過負荷保護 | 制限を超えた場合は自動アンロード |
異常な音を聞いてください: 圧入中に継続的にきしみ音が発生する場合は、潤滑不良を示します。カリカリとしたクリック音は、金属の合わせ面に局所的な損傷がある可能性があります。
品質監視の中核は、圧力-変位曲線の解釈にあります。出口に金属の削りくずが堆積している場合、または表面に明らかな描画跡が現れた場合は、運転を停止する必要があります。
一般的に、 繰り返しの圧入は推奨しません 。圧入するたびに合わせ面に微細な塑性変形が生じ、材料の疲労寿命が短くなり、シャフトが滑る危険性が高まります。
専用スペーサーはサポートするだけでなく、クランクピン位置に埋め込むことで圧入時に左右のハーフシャフトが設定した位相角を維持し、位相のズレを防ぎます。
結論は「はい」です。 油圧プレスはリリーフバルブを調整することで最大圧入力を正確に制御できます。圧入力が設定値を超えると、油圧システムが自動的に圧力を解放します。
熱膨張と熱収縮によるクリアランスを確保して、しまりばめの 60 パーセントを維持し、残りの 40 パーセントはプレスに依存することをお勧めします。この方法により、内部応力による損傷を最小限に抑えながら、アセンブリの品質が保証されます。
ZHEJIANG BOLUN INTELLIGENT EQUIPMENT IMPORT & EXPORT TRADING は、2025 年 6 月 4 ~...
お問い合わせ

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

中国浙江省盛州市金亭鎮厦仁臨江路東1号
準備完了 始めるには?
Get in Touch

さあ!
浙江博倫